English
 中文简体
 Product Category
Dans le processus de torsion des paires de fils centraux, la précision du pas et l'étanchÃ
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
Dans le processus de torsion des paires de fils centraux, la précision du pas et l'étanchÃ
Read More +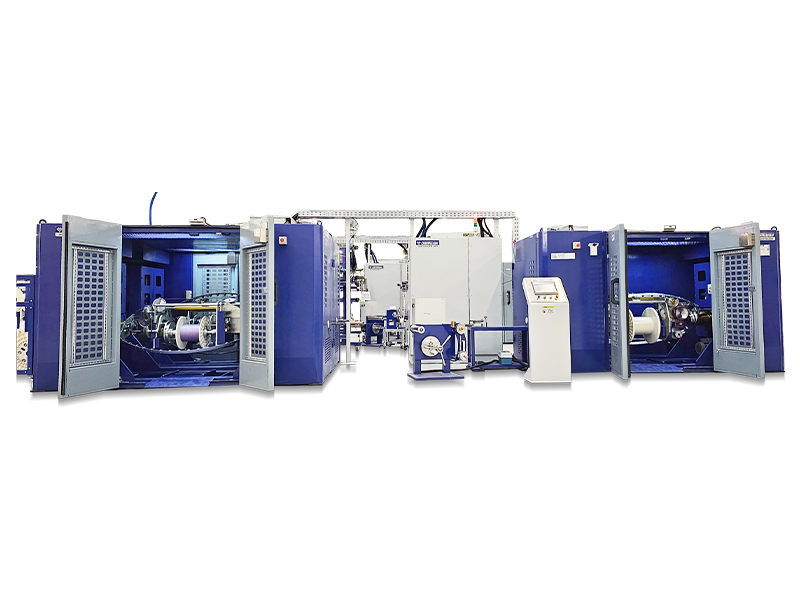
Product Category
Dans le processus de torsion des paires de fils centraux, la précision du pas et l'étanchÃ
Read More +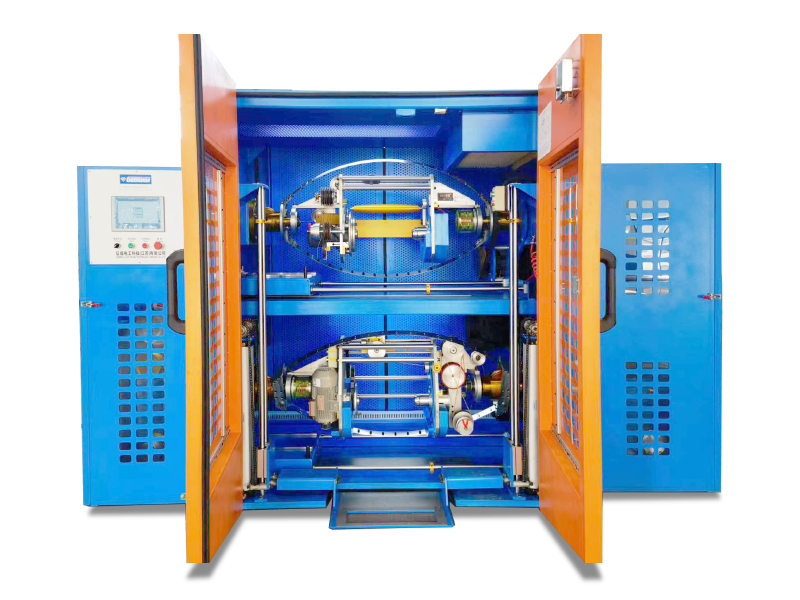
Product Category
La machine à triple torsion peut réaliser trois fonctions : torsion simple, torsion arrière e
Read More +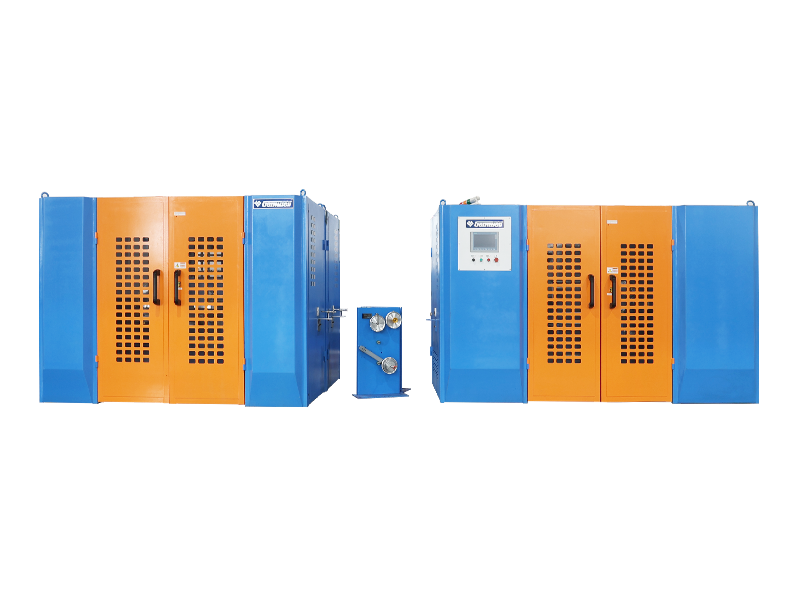
Product Category
Avec le fort développement des véhicules à énergies nouvelles ces dernières années, les éq
Read More +
Product Category
Avec le fort développement des véhicules à énergies nouvelles ces dernières années, les éq
Read More +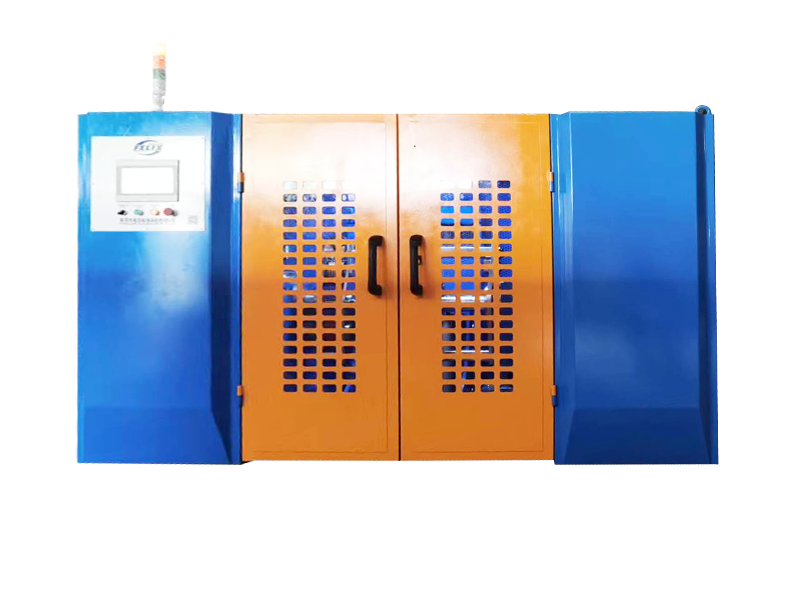
Product Category
Lorsque des fils de terre sont ajoutés à deux ou plusieurs âmes de fil de signal pour une tors
Read More +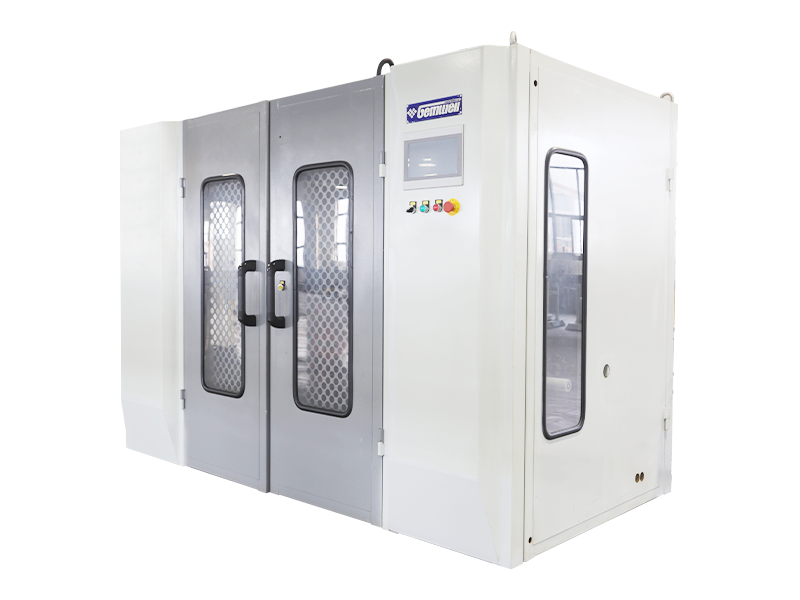
Product Category
Lorsque des fils de terre sont ajoutés à deux âmes de fil de signal ou plus pour une torsion a
Read More +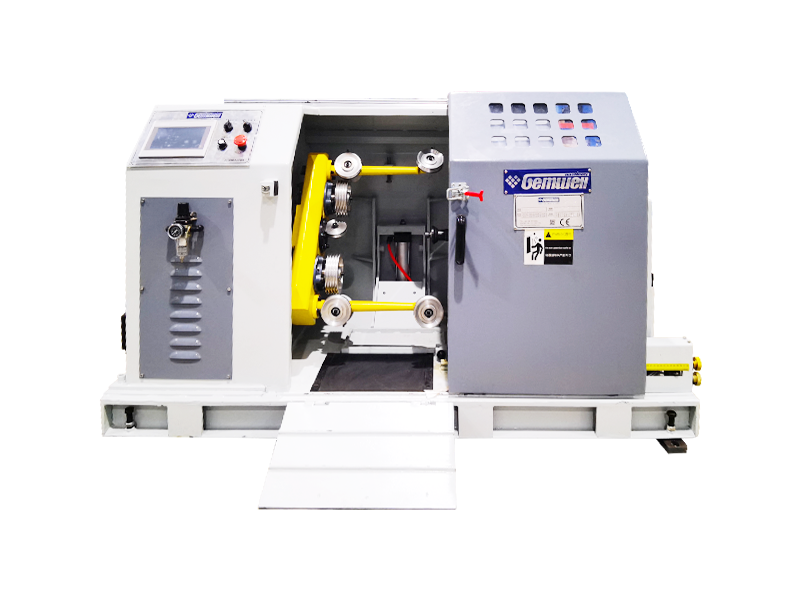
Product Category
Le nombre de têtes de crémaillère de paiement peut être étendu et configuré. Lorsque des fi
Read More +
Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +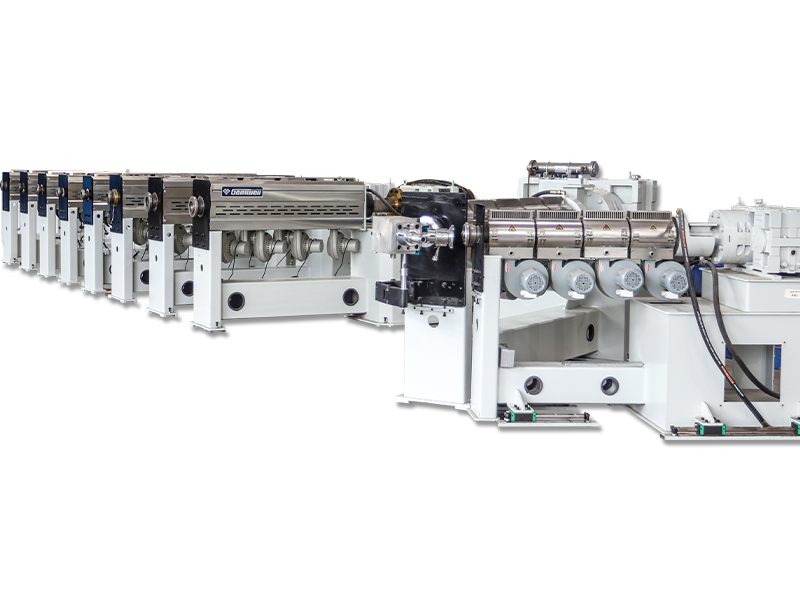
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +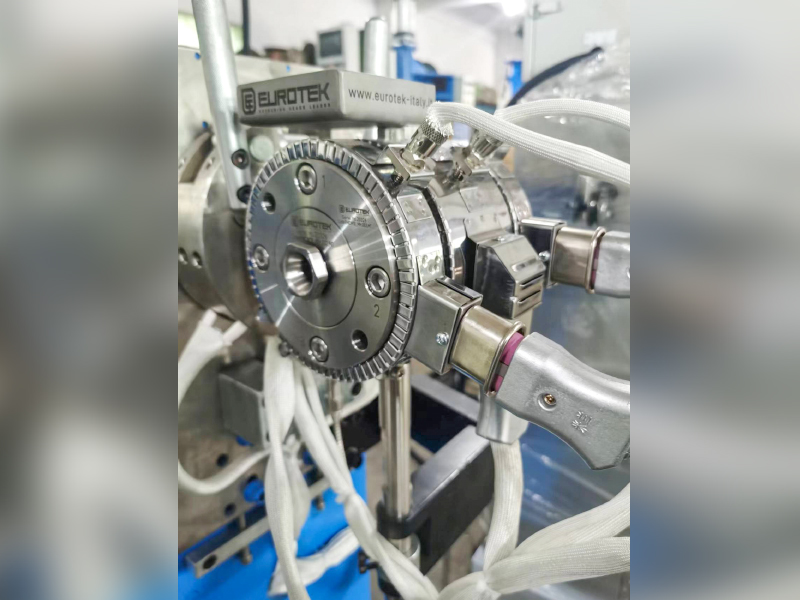
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +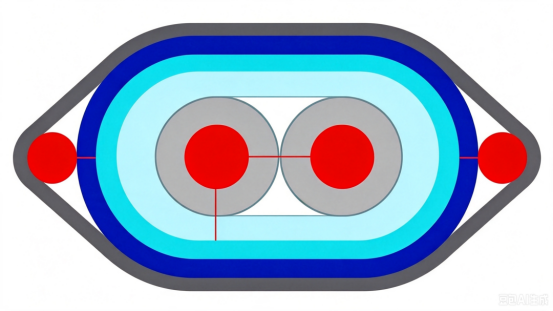 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
Q1 : Quelle est la fonction principale d'un machine à tordre les paires de fils ? Comment son processus affecte-t-il les performances électriques du câble ?
UN: Cet équipement permet d'annuler les interférences électromagnétiques en contrôlant avec précision le pas et l'angle de torsion hélicoïdale de deux ensembles de conducteurs. La clé réside dans la précision du pas de torsion (unité : nombre de torsions/mètre) sous tension constante, qui affecte directement la stabilité de l'impédance du câble, la suppression de la diaphonie et la perte de transmission du signal. Gemwell Electrical Technology utilise un système de servocommande en boucle fermée dans sa conception pour garantir une tolérance de pas de pas dynamique de ±0,2 mm, améliorant ainsi les performances CEM des produits de câbles des clients de plus de 30 %, une évolution qui s'aligne étroitement avec la vision de Gemwell de « créer de la valeur au-delà des attentes ».
Q2 : Comment les machines de retordage modernes obtiennent-elles « le double du résultat avec la moitié de l'effort » en termes d'efficacité de production ?
UN: La principale avancée réside dans la technologie collaborative multi-axes :
Mécanisme de détorsion synchronisé : élimine les contraintes du conducteur interne et empêche les variations de pas causées par le retour élastique (efficacité de détorsion > 95 %).
Système de changement de bobine intelligent : prend en charge la commutation entièrement automatique de bobines de 500 kg, réduisant ainsi les temps d'arrêt de 40 %.
Module d'optimisation de l'efficacité énergétique : La technologie de freinage régénératif récupère l'énergie de freinage, économisant 18 % d'énergie par rapport aux modèles traditionnels. L'équipe d'ingénierie de Gemwell a intégré cette technologie dans une plate-forme modulaire, permettant aux clients d'évoluer de manière flexible en fonction des besoins en capacité de production, atteignant ainsi l'optimisation du « rapport entrée-sortie des ressources » préconisée par Gemwell.
Q3 : Quels sont les goulots d’étranglement techniques dans le microcontrôle de la précision du toronnage ?
UN: Trois principaux défis et solutions :
Contrôle du micro-glissement du conducteur : un ensemble de roue de guidage en céramique et un dispositif de serrage à compensation de pression pneumatique sont utilisés pour contrôler le coefficient de frottement de la surface du fil de cuivre dans la plage de 0,08 à 0,12.
Suppression dynamique des vibrations : l'amortisseur de vibrations actif à lévitation magnétique breveté de Gemwell réduit l'amplitude à moins de 5 μm à 2 000 tr/min.
Compensation de dilatation thermique : un capteur de température et un algorithme d'IA ajustent la longueur de pose en temps réel, obtenant une erreur de dérive de température de <0,01 %/°C. Ces détails techniques reflètent l'engagement de Gemwell en faveur d'une fabrication durable, en réduisant les déchets de matériaux et la consommation d'énergie grâce à une ingénierie de précision.
Q4 : Comment les toronneuses s'adaptent-elles aux exigences complexes des câbles spéciaux ?
UN: La clé réside dans la compatibilité des matériaux et dans une conception de production flexible :
Adaptabilité des conducteurs : prend en charge le toronnage sans perte de fils, du fil émaillé ultra-fin de 0,05 mm aux conducteurs blindés de 10 mm².
Protection de l'isolation : des rouleaux de guidage antistatiques sont utilisés dans les zones à faible tension pour éviter de rayer l'isolation FEP/ETFE.
Modes de torsion spéciaux : commutation à une touche entre la torsion étoile et SZ, avec une plage de pas programmable de 5 à 150 mm. Les solutions de Gemwell ont été appliquées dans des applications telles que les faisceaux de câbles aérospatiaux à haute température et les câbles haute tension pour les véhicules à énergie nouvelle, remplissant ainsi sa mission d'entreprise consistant à « permettre la modernisation industrielle grâce à la technologie ».
Q5 : Comment les équipements intelligents améliorent-ils la traçabilité de la qualité des câbles ?
UN: L'architecture intégrée de l'Industrie 4.0 permet :
Système de jumeau numérique : cartographie en temps réel des paramètres de torsion de chaque compteur (couple/tension/pas) vers le cloud.
Analyse des causes profondes des défauts : l'IA compare plus de 100 000 bases de données de processus pour identifier automatiquement les ruptures de fils et les sauts de brins.
Maintenance prédictive : des capteurs de vibrations surveillent l'état des roulements, avec un taux de précision des alertes de pannes ≥92 %. Cela permet aux clients de Gemwell d'atteindre des capacités de gestion complète du cycle de vie et de réduire les taux de défauts des produits à moins de 50 parties par million (PPM).
Q6 : Comment le processus d’échouage soutient-il les objectifs de développement durable ?
UN: L'innovation de Gemwell se concentre sur trois dimensions :
Utilisation des matériaux : les algorithmes intelligents de routage des câbles réduisent les rebuts en fin de ligne à 0,8 % (moyenne du secteur ≥ 3 %)
Fabrication verte : la conception sans huile (câblage à sec) empêche la contamination de l'isolation
Recyclage de l'énergie : l'énergie de freinage est réinjectée dans le réseau électrique, réduisant ainsi les émissions de carbone de 12 tonnes par unité par an. Cette approche technologique s'aligne directement sur le cadre de responsabilité d'entreprise de Gemwell, « Construire un monde durable ».
Q7 : Dans quelles directions la technologie des échouages évoluera-t-elle à l’avenir ?
UN: Basé sur la feuille de route R&D de Gemwell Electric Technology :
Applications supraconductrices : Développement d'une plateforme de toronnage à basse température fonctionnant dans un environnement d'azote liquide à -196°C
Intégration de matériaux hétérogènes : toronnage et recuit synchrones de conducteurs composites cuivre-aluminium
Câbles de communication quantiques : technologie de contrôle de la longueur de pas au niveau submicronique (précision ± 0,05 mm). Ces initiatives de pointe continueront à propulser Gemwell vers son positionnement stratégique de « leader en solutions technologiques ».

 Custom Machine de torsion de paires de fils Manufacturers