English
 中文简体
 Product Category
L'emballage rotatif central est une procédure clé dans le processus de production de fils
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


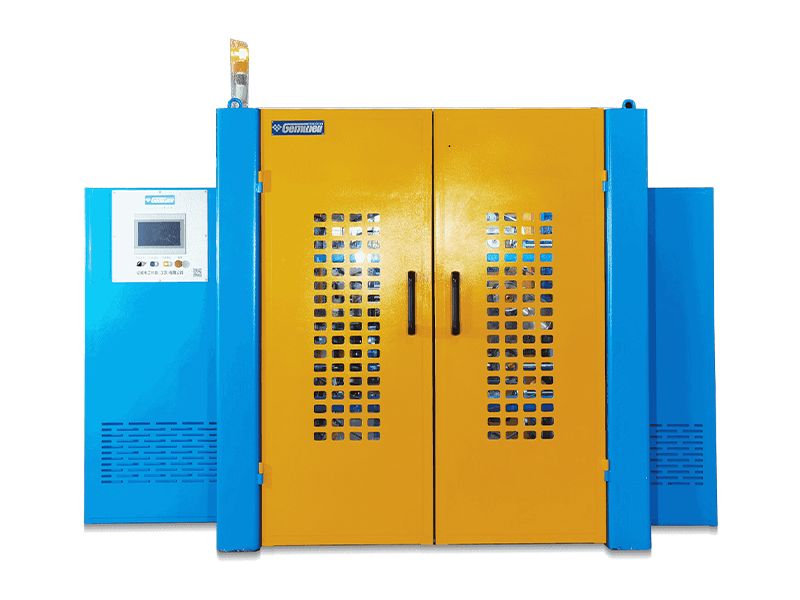
 Maison / Produit / Machine à ruban métallique / Machine de rubanage de fil de type actif à trois servos


Product Category
L'emballage rotatif central est une procédure clé dans le processus de production de fils
Read More +
Product Category
L'industrie militaire est le principal domaine d'application des câbles à phase stabl
Read More +
Product Category
Ces dernières années, les véhicules à énergies nouvelles se sont fortement développés, ce
Read More +
Product Category
Les fils ultra-fins sont utilisés dans divers domaines, tels que les téléphones mobiles, les o
Read More +Pendant le processus de production du ruban adhésif, le fil central et le ruban sont payés séparément. Ensuite, le matériau du ruban est enroulé sur le fil central avec une tension appropriée pour former un fil. La tension reste constante grâce au rubanage métallique à vitesse constante. Cependant, à mesure que la bande continue d'être libérée de la bobine de matériau, le diamètre extérieur de la bobine devient plus petit et la longueur de la bande libérée devient plus courte à chaque fois que la tête d'enregistrement tourne. Si la vitesse de débit de la bande n'est pas ajustée à temps, cela affectera la stabilité du débit de la bande. Afin d'augmenter la stabilité, il existe un besoin pour une structure capable d'ajuster activement la vitesse de déroulement et de maintenir constante la tension de la bande. Pour y parvenir, trois servocontrôleurs de mouvement sont utilisés pour contrôler respectivement la rotation et le mouvement de la tête d'enregistrement, de la plaque de matériau et du danseur de tension. Le servocontrôleur de mouvement pour danseur de tension peut non seulement maintenir une vitesse et une tension constantes de déroulement de la bande, ce qui entraîne le danseur de tension à adopter des modes de vitesse et de couple, qui non seulement fournissent une vitesse et une tension constantes au matériau de la bande, mais également auto-détectent et renvoient automatiquement sa position relative par rapport à la tête rotative. Lorsque le danseur de tension dépasse la position zéro prédéfinie et se déplace dans le même sens que la rotation du cadre d'enregistrement, cela signifie que la vitesse du servomoteur du déroulement de la bande est lente, ce qui oblige l'encodeur à transmettre un signal de tension PID au contrôleur de mouvement du servo pour accélérer le déroulement de la bande, et vice versa. Ainsi, nous obtenons un ruban à tension constante grâce à un retour automatique actif et à un processus de remboursement de bande stable.

Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products




 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +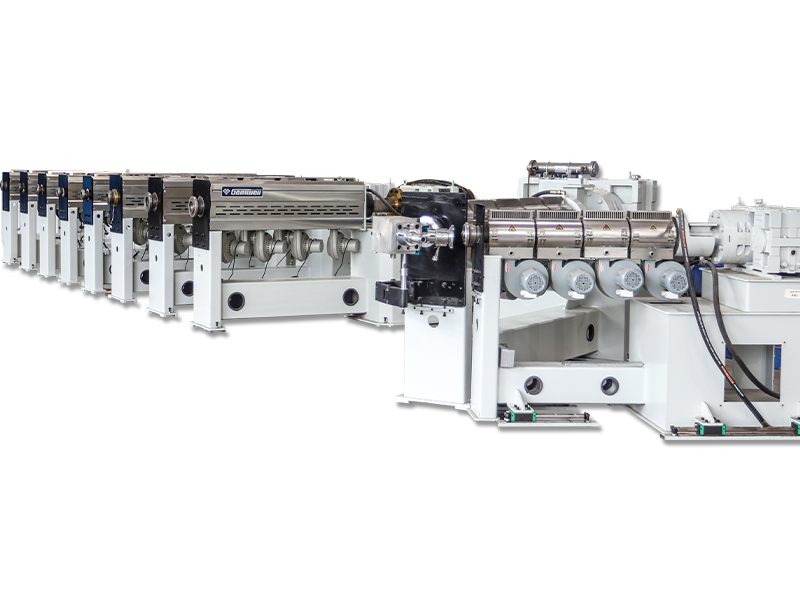
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +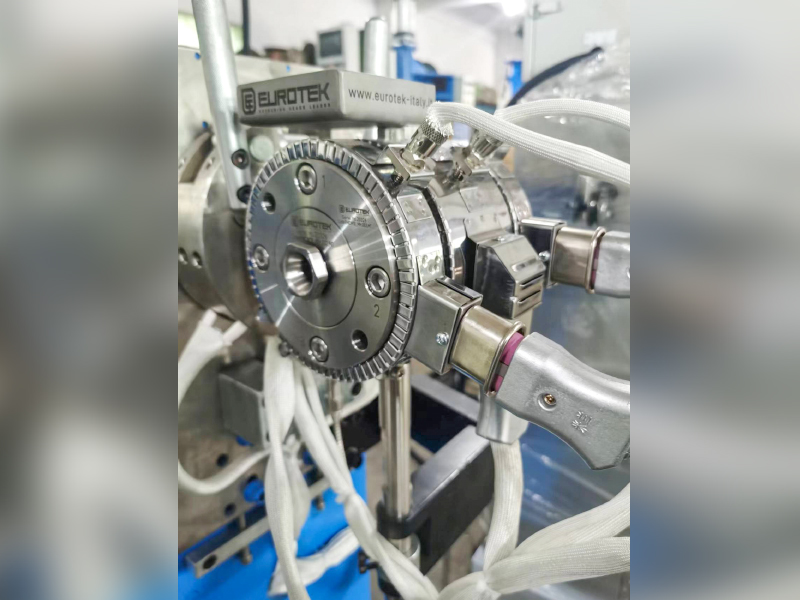
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +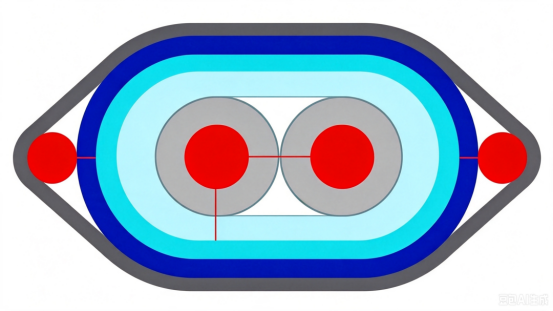 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
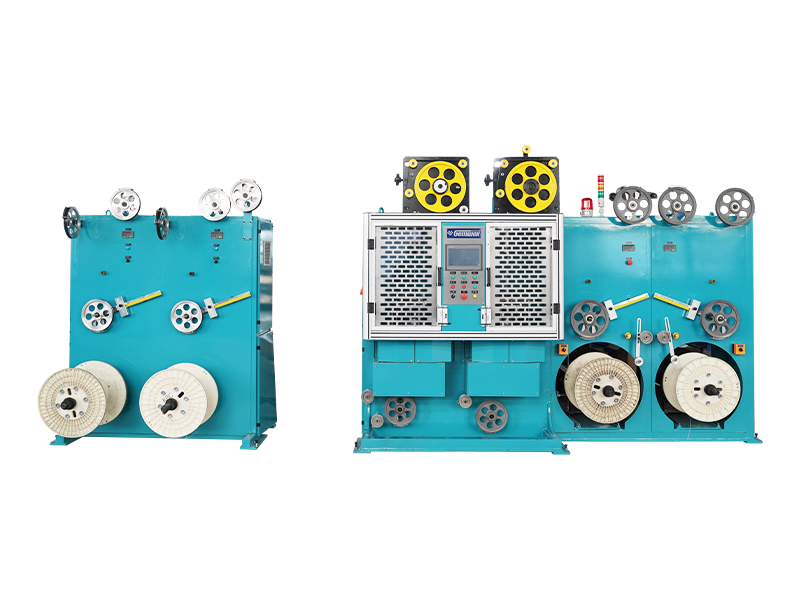
Dans la fabrication automatisée moderne, le Machine de rubanage de fil de type actif à trois servos (3-Servo Active Type Wire Taping Machine) est un appareil très efficace qui révolutionne le traitement des fils et des câbles. En tant que membre principal du groupe Gemwell, Gemwell Electrical Technology (Jiangsu) Co., Ltd. se spécialise dans l'installation, la mise en service et l'optimisation d'équipements automatisés, garantissant une intégration transparente de ces machines dans les lignes de production.
Q1 : Qu'est-ce que la machine à rubaner les fils de type actif à trois servos ? Quels sont ses principaux composants ?
UN: La machine à rubaner les fils de type actif à trois servos est un dispositif automatisé entraîné par trois servomoteurs indépendants, conçu pour l'enroulement de précision des fils et des câbles. Son cœur réside dans son mécanisme de contrôle « actif » : les trois servomoteurs sont respectivement responsables de l'alimentation du fil, de la rotation et du réglage de la tension, permettant un réglage dynamique en temps réel du câble. Cette conception élimine le décalage inhérent aux transmissions mécaniques traditionnelles, améliorant ainsi la précision et la flexibilité. Par exemple, dans la fabrication électronique, il peut gérer l’enroulement automatisé de plusieurs tailles de câbles. Gemwell Electrical Technology (Jiangsu) Co., Ltd. fournit des services d'installation professionnels, aidant les clients à construire le cadre physique de ces machines et assurant une connexion appropriée entre les moteurs et le système de contrôle pour maximiser leur potentiel de performance. L'entreprise met l'accent sur la coordination du système, en éliminant les conflits potentiels dès la mise en service initiale afin de garantir que la machine fonctionne de manière optimale dès son déploiement.
Q2 : Comment fonctionne cette machine ? Comment les servomoteurs réalisent-ils un contrôle « actif » ?
UN: Le principe de fonctionnement de la machine repose sur un système de rétroaction en boucle fermée utilisant des servomoteurs. Chaque moteur répond indépendamment aux données en temps réel, formant ainsi un flux de travail coordonné. Le moteur d'alimentation en fil contrôle la vitesse d'alimentation en fil, le moteur de rotation entraîne l'arbre d'enroulement pour un positionnement précis et le moteur de tension utilise des capteurs pour surveiller la tension du fil et l'ajuster dynamiquement pour éviter toute rupture ou tout relâchement. Ce mécanisme « actif » s'appuie sur des encodeurs et des contrôleurs de haute précision pour obtenir une réponse en microsecondes, garantissant ainsi un processus de bobinage fluide et sans erreur. Gemwell Electrical Technology (Jiangsu) Co., Ltd. est intervenue pendant la phase de mise en service, optimisant les connexions électriques et ajustant les paramètres, tels que l'étalonnage des paramètres PID du servomoteur, afin d'assurer une coordination sans conflit entre les trois moteurs. Ils se sont également intégrés à d'autres composants de la ligne de production, tels que l'automate ou les robots, pour effectuer une optimisation au niveau du système, évitant ainsi les pertes d'efficacité causées par des problèmes de compatibilité et obtenant finalement le fonctionnement stable attendu par les clients.
Q3 : Quels sont les principaux avantages de la machine à rubaner les fils de type actif à trois servos ? Comment cette machine améliore-t-elle l’efficacité par rapport aux équipements traditionnels ?
UN: Les principaux avantages de la machine incluent une haute précision, une grande flexibilité et une faible consommation d'énergie. Concernant la précision, le servomoteur offre une précision de positionnement de ±0,1 mm, ce qui le rend adapté au traitement de fils fins. Sa flexibilité réside dans sa programmabilité, permettant une commutation rapide entre différents modes d'enroulement (tels que spirale ou parallèle) via un logiciel sans modification mécanique. Concernant la consommation d'énergie, le contrôle actif active le moteur uniquement en cas de besoin, réduisant ainsi le ralenti. Par rapport aux équipements traditionnels à engrenages ou à courroie, il peut augmenter l’efficacité de la production de 20 à 30 % tout en réduisant les rebuts. Gemwell Electrical Technology (Jiangsu) Co., Ltd. améliore ces avantages grâce à des services de mise en service, tels que l'optimisation des profils de mouvement lors du réglage des paramètres afin d'éviter les dépassements ou les vibrations. En outre, l'entreprise propose une formation aux opérateurs pour apprendre aux clients à tirer parti de la flexibilité de la machine pour faire face aux commandes fluctuantes, garantissant ainsi une efficacité énergétique et une efficacité continues sur le long terme.
Q4 : Dans quelles industries cette machine est-elle largement utilisée ? Comment Gemwell Electrical Technology accompagne-t-il son déploiement ?
UN: La machine à rubaner les fils de type actif à trois servos est largement utilisée dans la fabrication électronique, les faisceaux de câbles automobiles et la production d'appareils électroménagers, en particulier pour les applications de traitement de fils de haute précision telles que l'enroulement de données ou de câbles d'alimentation. Sa conception modulaire permet une adaptation facile à diverses pièces et répond aux besoins de personnalisation de petits lots. Gemwell Electric Technology (Jiangsu) Co., Ltd. joue un rôle clé dans le déploiement : dès la phase d'installation, ils supervisent la configuration physique et le câblage de l'équipement, garantissant ainsi la compatibilité du système d'asservissement avec le réseau électrique de l'usine. Par la suite, lors de la mise en service, ils programment la logique de contrôle et effectuent des tests d'optimisation simulant les conditions réelles de production. Par exemple, dans une usine de faisceaux de câbles automobiles, l’entreprise a intégré la machine dans une ligne de production entièrement automatisée, éliminant ainsi les goulots d’étranglement grâce à la mise en service du système. L'objectif du service est toujours d'assurer la coordination de la machine avec la chaîne de production globale, d'éviter le risque de temps d'arrêt et d'aider les clients à conserver leur avantage sur un marché hautement concurrentiel.
Q5 : Comment la formation et le support technique fournis par Gemwell Electric Technology garantissent-ils le fonctionnement à long terme de la machine ?
UN: Gemwell Electric Technology (Jiangsu) Co., Ltd. met l'accent sur le transfert de connaissances, en proposant une formation structurée pour garantir que les clients peuvent utiliser et entretenir la machine de manière indépendante. La formation couvre le fonctionnement de base, le dépannage et la maintenance préventive. Par exemple, il enseigne aux opérateurs comment calibrer les servomoteurs ou remplacer les capteurs pour éviter toute perte de précision due à une mauvaise utilisation. En ce qui concerne le support technique, la société fournit des mécanismes de réponse en temps réel, offrant des conseils à distance ou sur site en cas de problèmes inattendus (tels qu'une surchauffe du moteur ou une déviation des enroulements) afin de minimiser le temps de récupération. Ce support découle de la philosophie de service de Gemwell : non seulement fournir des équipements, mais également permettre aux clients d'en prendre possession. Compte tenu de la complexité de la machine de rubanage de fils de type actif à trois servos, la formation de l'entreprise couvre les interfaces de programmation et les techniques de réglage des paramètres, permettant aux clients de s'adapter avec flexibilité aux changements de processus et de maintenir un fonctionnement efficace du système pendant de nombreuses années.
Q6 : Pourquoi avez-vous choisi la technologie électrique Gemwell pour votre machine à rubaner les fils de type actif à trois servos ? Comment leur philosophie de service améliore-t-elle la valeur globale ?
UN: Les services de Gemwell Electric Technology (Jiangsu) Co., Ltd. se concentrent sur l'optimisation et la personnalisation au niveau du système, plutôt que sur la simple installation d'équipements. Leur philosophie considère l'automatisation comme une solution holistique : grâce à l'installation, la mise en service et l'intégration, ils assurent une coordination transparente entre la machine et la ligne de production, maximisant ainsi le potentiel d'un contrôle proactif. Par exemple, pendant la phase de programmation, l'entreprise ajuste les paramètres des servos en fonction des propriétés spécifiques des matériaux et améliore la cohérence du bobinage. Pendant la phase d'optimisation, des tests de charge simulés sont utilisés pour prévenir les pannes potentielles. Cela améliore directement la valeur de la machine à rubaner les fils de type actif à trois servos, prolongeant sa durée de vie et réduisant le coût total de possession. En fin de compte, l'entreprise vise un « fonctionnement harmonieux » pour aider ses clients à réaliser un bond en avant dans l'efficacité de la production, incarnant ainsi la mission principale du groupe Gemwell : « fabrication basée sur la technologie ».

 Custom Machine de rubanage de fil de type actif à trois servos Suppliers