English
 中文简体
 Product Category
Avec la popularisation de la 5G, de l'Internet des objets, de l'IA, des appareils mobil
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


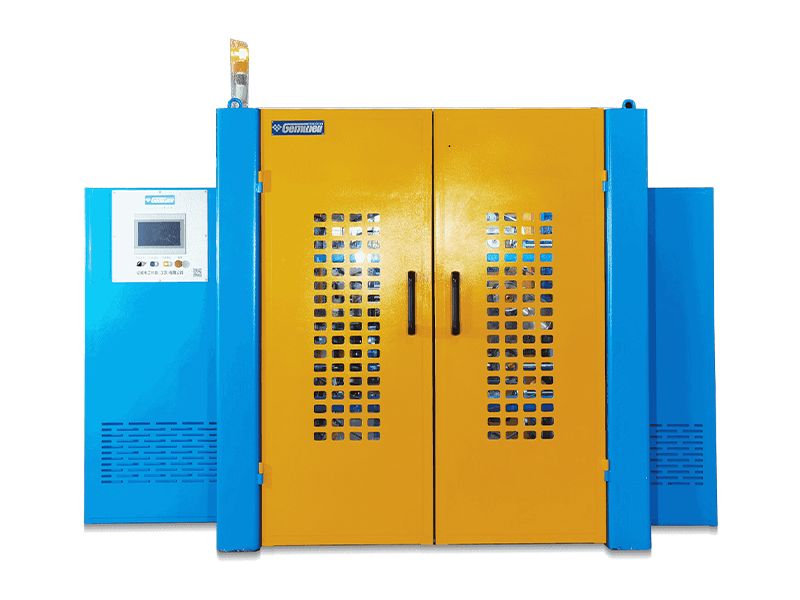
 Maison / Produit / Machine à ruban métallique / Machine de rubanage de fil de type actif à broche servo


Product Category
Avec la popularisation de la 5G, de l'Internet des objets, de l'IA, des appareils mobil
Read More +
Product Category
Les fils ultra-fins sont utilisés dans divers domaines, tels que les téléphones mobiles, les o
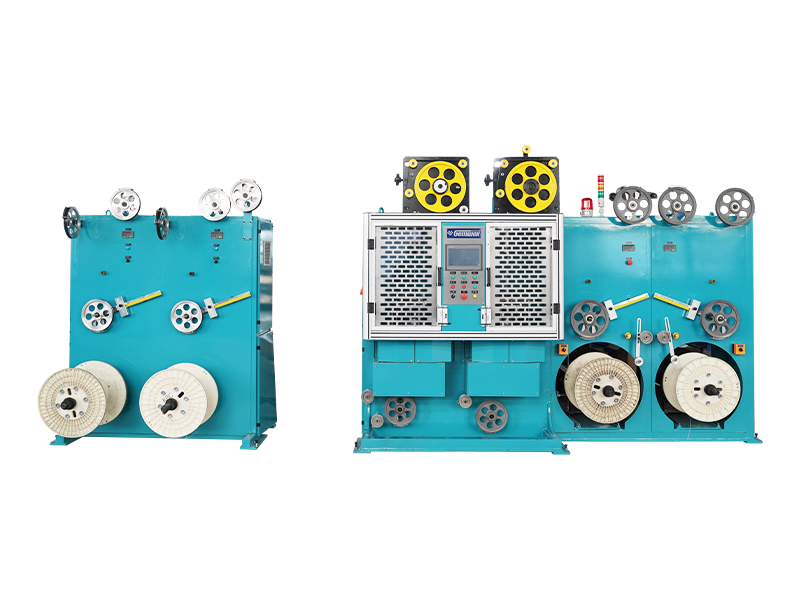
Read More + Ici montre le processus général de rubanage métallique. Dans un premier temps, le fil central est déroulé à vitesse constante en ligne droite par un cabestan. Ensuite, le matériau en bande est retiré à vitesse constante depuis la tête d'enregistrement. Enfin, le matériau en bande est enroulé autour du fil central avec une tension appropriée pour former un fil présentant un certain rapport de chevauchement. Dans le type traditionnel courant, une fois le ruban libéré de la bobine de matériau, il doit passer à travers plusieurs rouleaux de guidage et rouleaux tournants, ce qui diminue la stabilité de la tension du ruban. Lorsque la tête d'enrubannage tourne à grande vitesse, ces rouleaux de dorage deviennent moins flexibles sous l'effet de la résistance au vent à haute pression et de la force centrifuge, générant une tension supplémentaire sur le matériau de la bande. Par conséquent, la qualité et les résultats des tests du fil après enroulement deviennent médiocres car il existe une certaine différence entre le réglage et la tension réelle. Ce phénomène apparaît plus clairement lorsque la machine est usée après une utilisation à long terme.
Afin de mieux résoudre les problèmes ci-dessus, cette machine ne suit pas la forme traditionnelle et sépare le dérouleur de bande et la tête de rubanage en deux parties. La machine est conçue avec des rouleaux doubles cabestan sur la tête d'enrubannage. Le servomoteur entraîne les rouleaux de cabestan pour extraire le matériau en bande, puis le faire passer à travers une rainure et atteindre la tête d'enregistrement. Lorsque la tête d'enrubannage est stationnaire, on peut observer que le matériau en bande est continuellement recraché par les rouleaux à double cabestan, appelés types à rouleaux à broche à cabestan. Le matériau en bande passe uniquement à travers deux autres rouleaux, qui se trouvent sur l'axe central de la tête d'enrubannage, puis est immédiatement enroulé autour du fil. Lorsque la bande se déplace le long de l'axe central, la résistance au vent et la force centrifuge sont assez faibles, résolvant ainsi les problèmes du type traditionnel énoncés ci-dessus. De plus, le principe d'enrubannage de ce type n'est pas réalisé en réglant la tension du matériau de la bande, mais en ajustant la vitesse du servomoteur pour entraîner la double roue de cabestan sur la tête d'enrubannage, modifiant ainsi la quantité de ruban craché et modifiant ainsi le diamètre extérieur du fil fini. Voici comment régler la tension du ruban : plus la quantité de ruban crachée est petite, plus la tension du ruban est grande, plus le diamètre extérieur du fil se forme ; Plus la quantité de ruban crachée est grande, plus la tension du ruban diminue et plus le diamètre extérieur du fil se forme. Cette machine peut être équipée d'une jauge de diamètre laser pour réaliser un contrôle automatique dynamique du diamètre extérieur du produit fini et de la tension du ruban.

Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products





 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +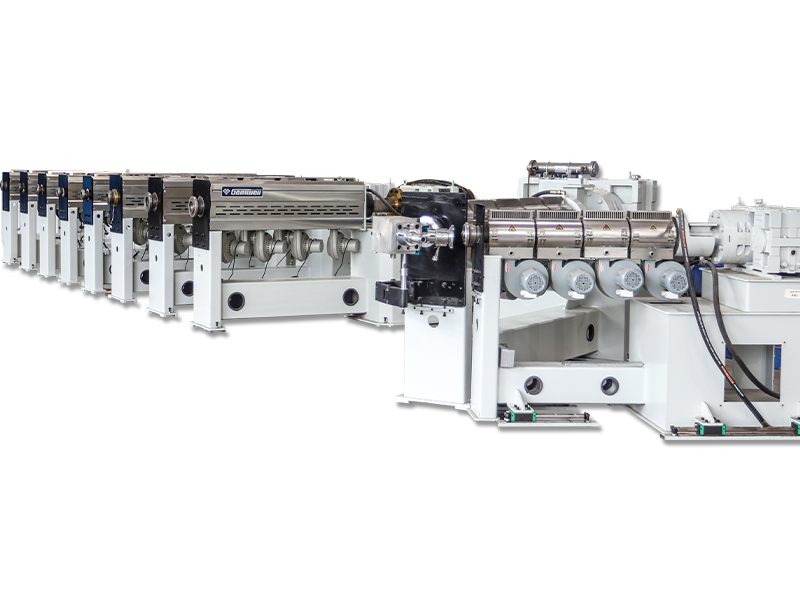
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +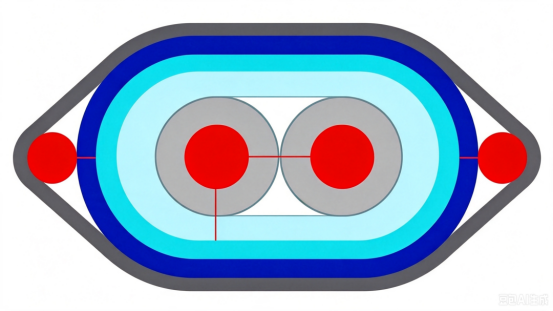 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
En tant que principal fournisseur national d'équipements électriques, Gemwell Electrical Technology (Jiangsu) Co., Ltd. s'engage à résoudre les principaux problèmes de l'industrie de la fabrication électronique grâce à des technologies innovantes. Sa marque Gemwell est réputée pour son engagement de service exceptionnel : Gemwell propose des solutions complètes d'assistance mécanique et électronique dans les 12 heures pour tout défi technique.
Q : Quelle est la définition de base du Machine de rubanage de fil de type actif à broche servo ? Quel rôle joue-t-il dans la gamme de produits de Gemwell Electrical Technology ?
UN: Cette machine est une bobineuse de fil de précision avec technologie de servocommande intégrée, conçue spécifiquement pour la production automatisée dans l'industrie électronique. Au sein de l'architecture de Gemwell Electrical Technology, il représente l'une de ses principales innovations, visant à améliorer l'efficacité et la fiabilité du traitement des fils pour les clients tout en réduisant le besoin d'intervention manuelle.
Q : Comment le système d'asservissement permet-il d'obtenir un contrôle de haute précision dans cette machine ? Quel est le rapport avec l'expertise technique de Gemwell Electrical Technology ?
UN: Le système d'asservissement assure un mouvement précis du moteur grâce à des mécanismes de rétroaction en boucle fermée, tels que des ajustements en temps réel du couple et de la position pendant le processus d'enroulement du fil, empêchant ainsi l'accumulation d'erreurs. Tirant parti de sa vaste expérience en électricité et électronique, Gemwell Electrical Technology a optimisé l'algorithme de réponse du système, lui permettant de s'adapter aux variations de diamètre et de matériau des fils, améliorant ainsi considérablement la cohérence du produit fini.
Q : Quels avantages opérationnels uniques la fonctionnalité « Type actif » offre-t-elle ? Comment Gemwell Electrical Technology l'intègre-t-il dans la production de ses clients ?
UN: La conception Active Type signifie que la machine peut ajuster de manière proactive les paramètres de fonctionnement, tels que la vitesse ou la tension, en fonction des données des capteurs pour faire face aux fluctuations de charge inattendues. Cela réduit les rebuts et améliore la flexibilité. Gemwell Electrical Technology propose des services personnalisés pour aider les clients à intégrer cette fonctionnalité dans diverses lignes de production, telles que l'assemblage de circuits imprimés ou la fabrication de transformateurs, garantissant ainsi une intégration transparente dans les systèmes existants.
Q : Quels sont les principaux scénarios d’application pour ce type de machine dans l’industrie de la fabrication électronique ? Comment Gemwell Electrical Technology améliore-t-elle sa compétitivité sur le marché grâce à cette fonctionnalité ?
UN: Il est couramment utilisé pour des applications telles que l'enroulement de rubans isolants, la formation de bobines et la terminaison de câbles, en particulier dans les domaines nécessitant une haute précision, tels que l'automobile et l'électronique grand public. Gemwell Electrical Technology considère ce type de machine comme un produit stratégique et, en s'appuyant sur son réseau mondial de chaîne d'approvisionnement, fournit à ses clients une assistance de bout en bout, réduisant ainsi les délais de mise sur le marché des produits et augmentant la capacité de production globale.
Q : Comment l'engagement de service de Gemwell résout-il les pannes potentielles de la machine à rubaner les fils de type actif Servo Spit ? Quelle valeur cela apporte-t-il au service après-vente ?
UN: En cas de panne mécanique ou électronique, le mécanisme de réponse rapide de Gemwell en 12 heures garantit des réparations rapides par notre équipe d'experts grâce à un diagnostic à distance ou une intervention sur site, évitant ainsi les interruptions de production. Cela réduit directement le coût total de possession (TCO) des clients et démontre l'engagement de Gemwell Electrical Technology en faveur de la fiabilité. Basée sur des années d'expérience pratique, notre offre de services couvre l'ensemble du processus, de l'étalonnage et de la mise en service au remplacement des pièces de rechange.
Q : Par rapport aux machines à ruban métalliques traditionnelles, quelles sont les caractéristiques innovantes de ce type de machine ? Quelles technologies de base Gemwell Electrical Technology a-t-il intégrées dans sa R&D ?
UN: L'innovation principale réside dans son adaptabilité dynamique, qui évite les limitations des équipements traditionnels qui s'appuient sur des programmes fixes. Par exemple, en mettant en synergie l'asservissement et le contrôle actif, la machine peut compenser automatiquement les écarts causés par l'élasticité du matériau. L'équipe R&D de Gemwell Electric Technology se concentre sur les algorithmes de contrôle de mouvement et l'optimisation de la dissipation thermique pour garantir une sortie stable même dans des environnements difficiles, en tirant parti de la vaste bibliothèque de technologies d'ingénierie électrique brevetées de l'entreprise.
Q : Quels indicateurs de performance les utilisateurs doivent-ils prendre en compte lors de la sélection d’une machine à rubaner les fils de type actif Servo Spit ? Comment Gemwell Electric Technology guide-t-il ses clients dans leur processus de prise de décision ?
UN: Les indicateurs clés incluent la répétabilité, la vitesse de bobinage maximale et l'efficacité énergétique, qui ont un impact direct sur la rentabilité de la production. Gemwell Electric Technology propose des consultations techniques gratuites pour aider les clients à évaluer leurs besoins (par exemple, le type de fil correspondant ou les objectifs de production) et fournit des rapports d'analyse comparative pour garantir un retour sur investissement maximal.
Q : Dans le contexte du développement durable, comment cette machine contribue-t-elle à la fabrication verte ? Est-ce conforme à la vision d'entreprise de Gemwell Electric Technology ?
UN: Son servomoteur efficace réduit le gaspillage d'énergie et, grâce à un contrôle précis, minimise les pertes de matériaux, soutenant ainsi indirectement les objectifs de réduction des émissions de carbone. Gemwell Electric Technology place la protection de l’environnement au cœur de sa stratégie. Par conséquent, la conception de ce type de machine intègre un concept modulaire et évolutif pour faciliter l'intégration future de solutions d'énergie renouvelable, répondant à la tendance mondiale de transformation verte dans l'industrie électrique.
Q : Comment la machine garantit-elle la qualité du bobinage des fils complexes (tels que les fils multiconducteurs ou blindés) ? Quel rôle le système de support de Gemwell joue-t-il dans ce processus ?
UN: Le mécanisme actif permet un ajustement en temps réel des paramètres de tension pour éviter d'endommager ou de desserrer le fil. Si une anomalie se produit pendant le fonctionnement, l'équipe d'assistance électronique de Gemwell peut immédiatement fournir des suggestions d'optimisation des paramètres ou des mises à jour logicielles. La fenêtre de 12 heures garantit une résolution rapide du problème et maintient la continuité de la production pour les clients.
Q : Quelle est l’évolution technologique future de la machine à rubaner les fils de type actif Servo Spit ? Quels sont les projets prospectifs de Gemwell Electrical Technology dans ce domaine ?
UN: Les principaux domaines d'évolution incluent la maintenance prédictive intelligente et l'intégration de l'IoT, comme la prévision de la durée de vie des composants grâce à l'analyse des données. Gemwell Electrical Technology collabore avec des universités et des partenaires industriels pour promouvoir le développement de modèles de contrôle assistés par l'IA, dans le but de créer un écosystème de production plus adaptatif et nécessitant peu de maintenance pour les clients.

 Custom Machine de rubanage de fil de type actif à broche servo Suppliers