English
 中文简体
 Product Category
Avec le fort développement des véhicules à énergies nouvelles ces dernières années, les éq
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


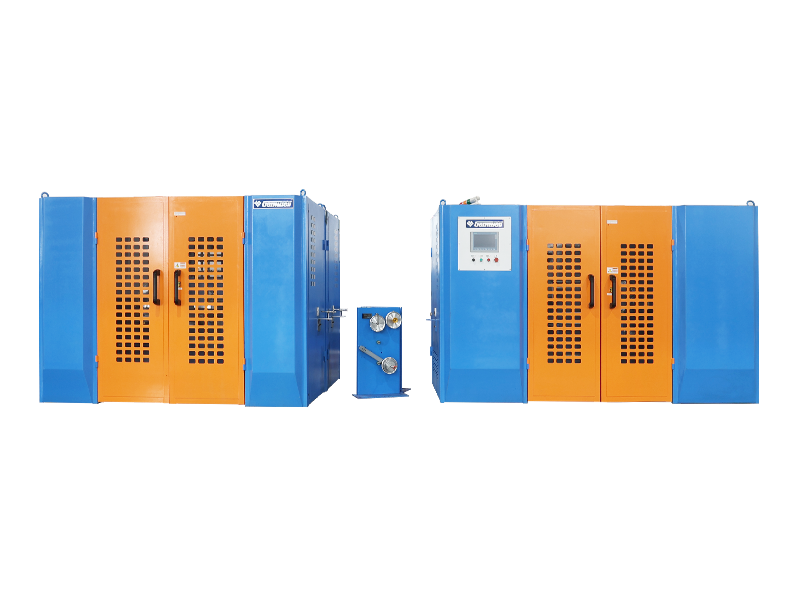
 Maison / Produit / Machine de torsion de paires de fils / Machine de torsion de paire de torsion arrière pour câble de données automobile

Product Category
Avec le fort développement des véhicules à énergies nouvelles ces dernières années, les éq
Read More +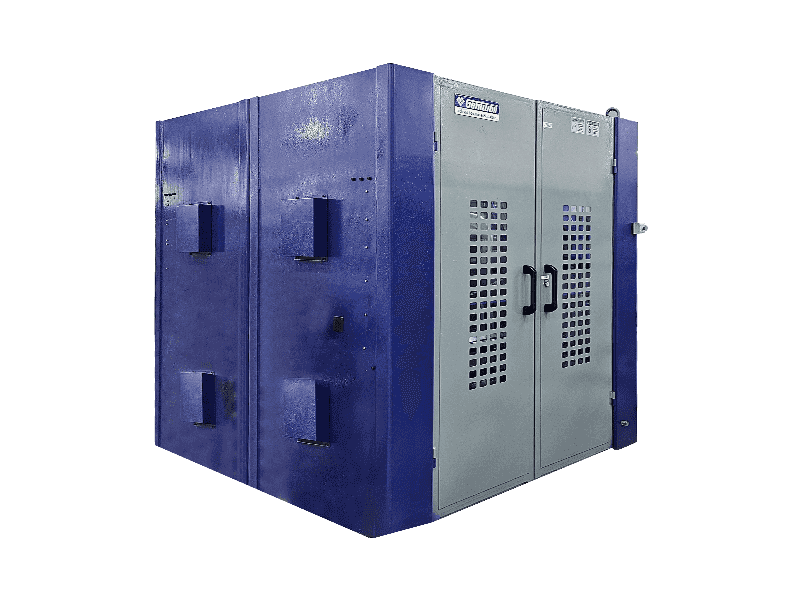
Product Category
Avec le fort développement des véhicules à énergies nouvelles ces dernières années, les éq
Read More +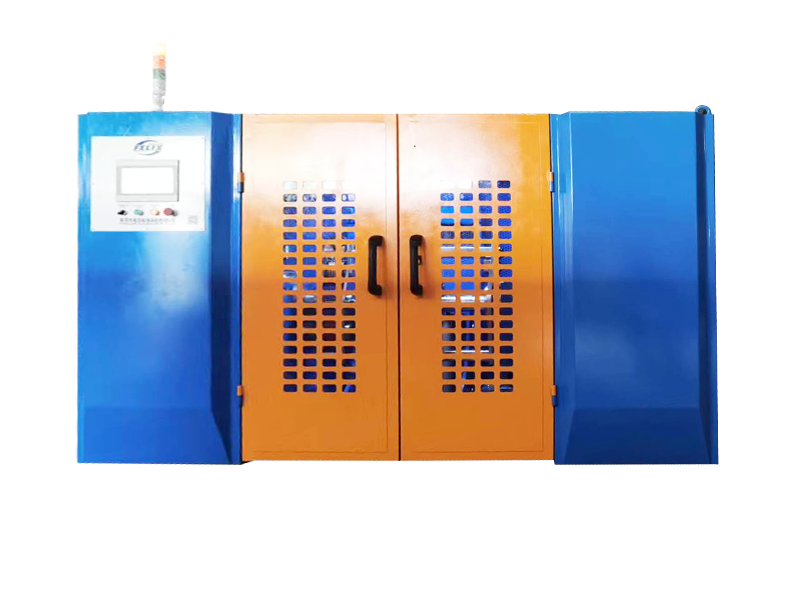
Product Category
Lorsque des fils de terre sont ajoutés à deux ou plusieurs âmes de fil de signal pour une tors
Read More +
Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +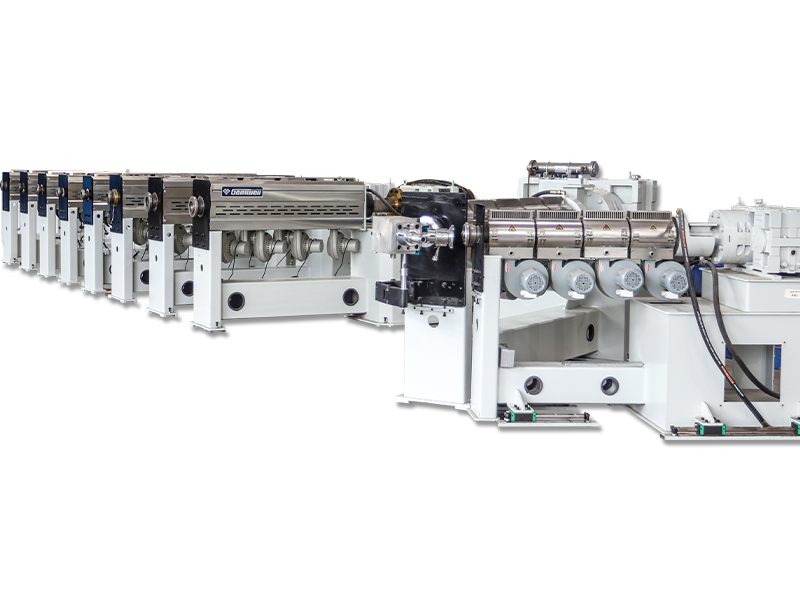
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +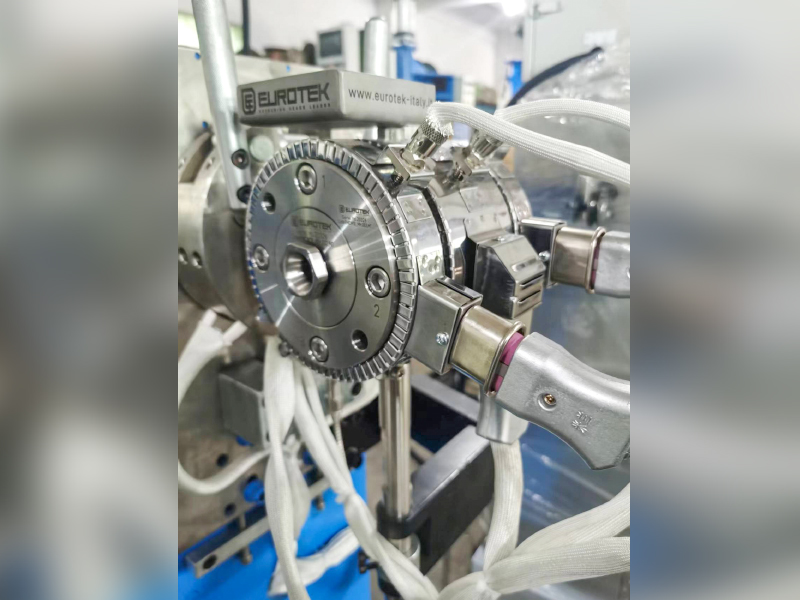
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +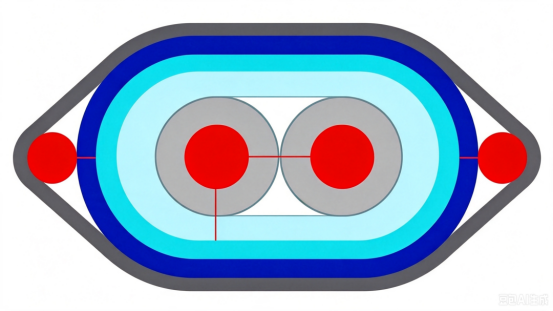 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
Q1 : Pourquoi le processus de torsion arrière des paires torsadées est-il essentiel pour les câbles de données automobiles ? Quel est le principe physique derrière cela ?
UN: Dans la transmission de signaux haute fréquence, la précision du pas et la symétrie des paires des câbles à paires torsadées déterminent directement la stabilité de l'impédance. Les processus de torsion traditionnels provoquent une déformation des paires de fils en raison des contraintes résiduelles dans les conducteurs, entraînant une diaphonie du signal et un biais de retard. La technologie Backtwist libère activement les contraintes de torsion internes dans les conducteurs, maintenant un état de « couple nul » aux points de torsion. Cela garantit :
Aucune distorsion dans la géométrie de l'isolation du conducteur
Erreur de pas contrôlée à ± 0,1 mm
Différence de retard de phase ≤5ps/m. Basé sur 20 ans de base de données sur les processus de câbles automobiles, le mécanisme de torsion arrière de Gemwell Electric Technology utilise un algorithme de compensation d'inertie dynamique, s'adaptant à la production de fluctuation de tension nulle de conducteurs de 0,08 mm² à 2,5 mm² à des vitesses de ligne de 800 m/min.
Q2 : Comment la synchronisation des conducteurs au niveau du micron est-elle obtenue lors d'une torsion à grande vitesse ?
UN: L’essentiel réside dans les efforts coordonnés de trois éléments clés :
Unité de rétrotorsion active : Gemwell utilise un système en boucle fermée à double servo. Le retour de l'encodeur en temps réel est utilisé pour surveiller la rotation de la broche et le déplacement angulaire de torsion arrière, obtenant ainsi une précision de suivi angulaire de ≤0,05°.
Ensemble poulie de guidage à faible inertie : Un ensemble poulie de guidage en céramique avec roulements à air réduit le moment d'inertie à 1/8 de celui des poulies en acier traditionnelles, empêchant ainsi la transmission de micro-vibrations.
Technologie de guide d'ondes de tension : à l'aide d'une jauge de diamètre laser et d'un frein à hystérésis pour une réponse au niveau de la milliseconde, les fluctuations de tension des conducteurs sont contrôlées à ± 2 cN (la norme de catégorie 6a est de ± 15 cN). Cette technologie a été déployée dans plus de 10 000 unités livrées par Gemwell, maintenant un rendement UTP de 99,3 % même avec un câblage de conducteur de 48 AWG.
Q3 : Quelles tolérances environnementales particulières le Machine de torsion de paire de torsion arrière pour câble de données automobile besoin de se rencontrer ?
UN: Contrairement aux câbles de communication ordinaires, les câbles automobiles doivent passer les tests suivants :
Essais de fatigue thermomécanique : Maintien de la stabilité du tangage lors du cyclage entre -40°C et 150°C (norme ISO 6722) ;
Résistance à la corrosion chimique : maintien de l'adhérence de l'isolation même en cas de pénétration d'huile de transmission, de liquide de frein et d'autres substances ;
Compatibilité du spectre de vibration : intégrité du signal dans des conditions de vibration aléatoires de 20 Hz à 2 000 Hz. La solution de Gemwell comprend : un revêtement en alliage de titane sur les têtes de torsion (résistance à la corrosion acide et alcaline), un contrôleur de pose à compensation de température (compensation différentielle de température de ± 0,5 %) et une bibliothèque de plus de 200 formules de processus spécifiques aux câbles automobiles développées en collaboration avec des fournisseurs de niveau 1.
Q4 : Comment relevez-vous les défis de la torsion composite multicouche pour les câbles de contrôle du domaine de conduite autonome ?
UN: Pour les câbles composites FAKRA/Ethernet (tels que 2Pair 4Dataline) pour les systèmes ADAS :
Gestion hiérarchique des phases : un algorithme de longueur de pas différentielle (TW-ART® 3.0 breveté de Gemwell) est utilisé pour maintenir le pas des différentes paires dans un nombre d'or, supprimant ainsi la diaphonie inter-couches.
Technologie d'isolation diélectrique : une couche barrière en mousse intégrée en ligne maintient une constante diélectrique stable de 1,8 ± 0,05 (100 MHz).
Surveillance ODD en temps réel : un système de vision industrielle détecte les écarts de concentricité > 5 μm et les corrige automatiquement. Basée sur des données pratiques provenant de plus de 300 fabricants de câbles dans le monde, la solution de torsion composite de Gemwell réduit l'atténuation des hautes fréquences à ≤3,2 dB/100 m à 600 MHz.
Q5 : Comment le modèle de collaboration en ingénierie de Gemwell améliore-t-il l'efficacité globale des équipements ?
UN: Contrairement à la livraison d'équipement standard, Gemwell met en œuvre :
Développement de jumeaux processus-équipement : des capteurs IoT sont déployés dans les usines des clients pour collecter plus de 100 000 ensembles de données sur les vibrations, la température et la tension afin de former des modèles de contrôle des équipements.
Moteur de maintenance prédictive : En analysant les caractéristiques harmoniques des roulements de broche, les risques de défaillance sont prédits 300 heures à l'avance.
Optimisation dynamique de l'efficacité : les paramètres de gain de torsion arrière sont automatiquement ajustés en fonction des différences entre les lots de matières premières, réduisant ainsi le temps de changement de 37 %. Une étude de cas typique : le projet de ligne de transmission 48 Gbit/s d'un constructeur automobile américain a réduit le taux d'erreur sur les bits de transmission de 10⁻¹² à 10⁻¹⁵ grâce à la solution de torsion personnalisée de Gemwell, améliorant ainsi le TRG de la ligne de production à 92,1 %.
Q6 : Quelles nouvelles exigences la prochaine génération de câbles Ethernet automobiles impose-t-elle aux équipements de torsion ?
UN: Pour respecter des débits de transmission de 28 Gbit/s (IEEE 802.3ch) :
Traitement de surface au niveau nano : la rugosité de la surface de la poulie de guidage doit atteindre Ra ≤ 0,05 μm (qualité miroir).
Contrôle d'impédance UHF : la tolérance d'impédance de ±1 Ω à 40 GHz nécessite une réponse de compensation dynamique de longueur de pose <5 ms.
Optimisation des processus basée sur l'IA : utilisation de l'apprentissage profond pour prédire les courbes de relaxation des contraintes pour différents matériaux isolants (tels que le PFA/FEP). Gemwell vérifie actuellement un algorithme de recuit quantique capable de réduire le temps de calcul pour l'optimisation multi-objectifs (pas/tension/vitesse) de quelques heures à quelques secondes, ouvrant ainsi la voie à la production en série de câbles Ethernet Terabit pour l'automobile.

 Custom Machine de torsion de paire de torsion arrière pour câble de données automobile Suppliers