English
 中文简体
 Product Category
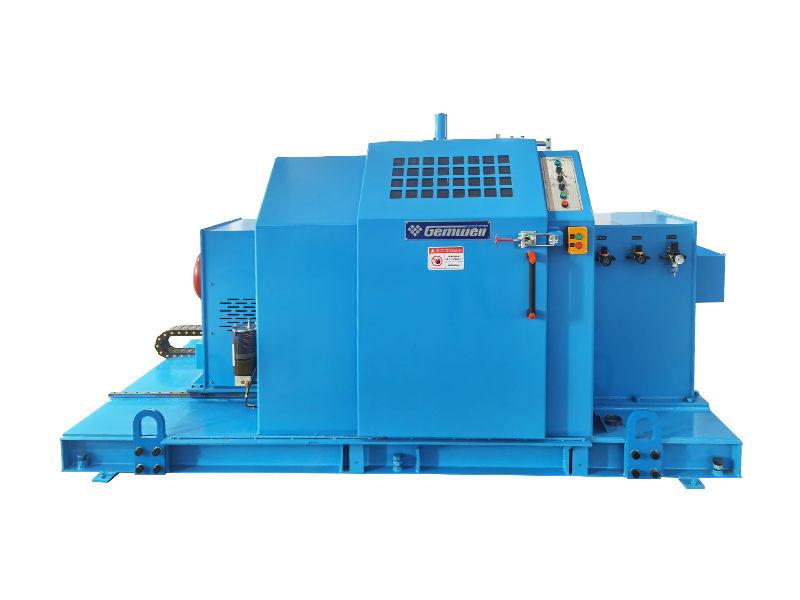
La machine de torsion simple en porte-à-faux de type enrouleur à différentiel de vitesse (sans
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
La machine de torsion simple en porte-à-faux de type enrouleur à différentiel de vitesse (sans
Read More +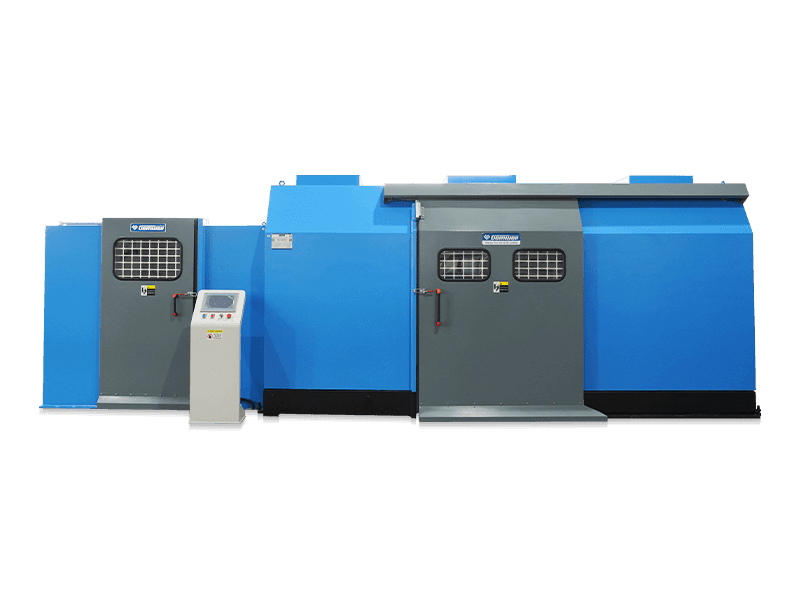
Product Category
Le porte-à-faux de toronnage et le cabestan externe sont connectés en une seule pièce et tourn
Read More +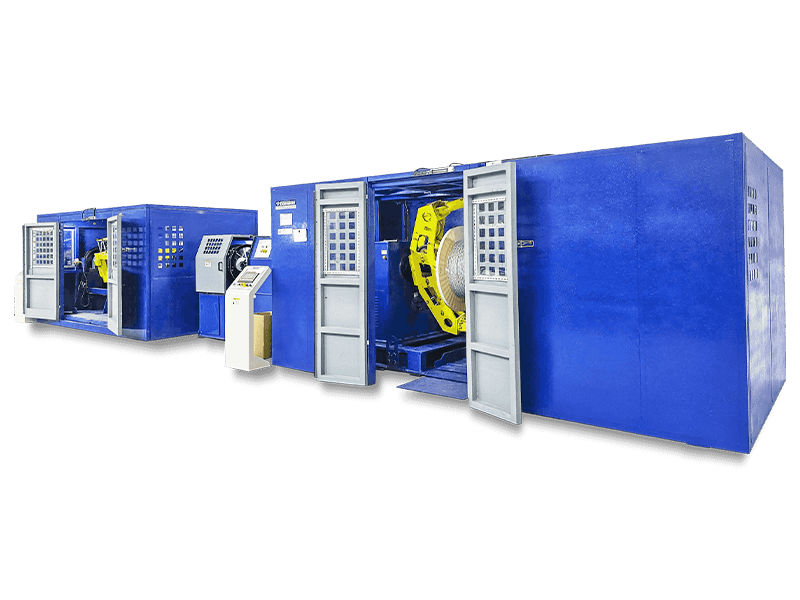
Product Category
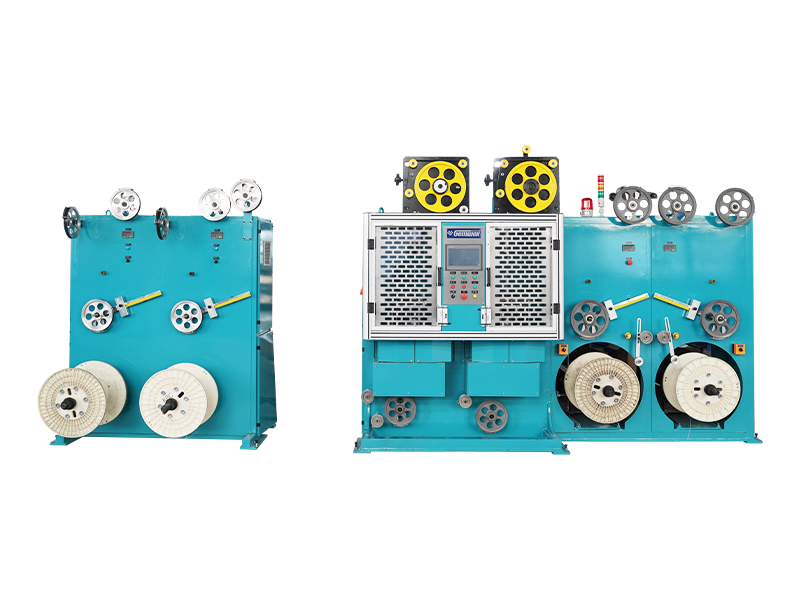
Le porte-à-faux de toronnage est séparé du cabestan externe de la machine de torsion simple en
Read More +La machine de torsion simple en porte-à-faux est un équipement de formation de câbles qui tord plusieurs fils conducteurs à grande vitesse à travers un porte-à-faux et les enroule de manière synchrone et concentrique. Étant donné que chaque rotation du porte-à-faux forme un pas, on parle de machine à torsion simple en porte-à-faux. Selon le type de structure, il est divisé en machine de torsion simple en porte-à-faux de type à vitesse différentielle (sans poulie de réception), machine de torsion simple en porte-à-faux légère d'une seule pièce (poulie externe et prise de puissance), machine de torsion simple en porte-à-faux séparée robuste (poulie externe et prise de puissance), machine de torsion simple en porte-à-faux séparée robuste (poulie externe et prise de couple), etc. Diamètres de fils, différentes exigences de performances électriques et différentes rentabilités, les modèles ci-dessus conviennent à différents domaines de toronnage de fils et de production de câbles, et les utilisateurs peuvent choisir et acheter eux-mêmes.

Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +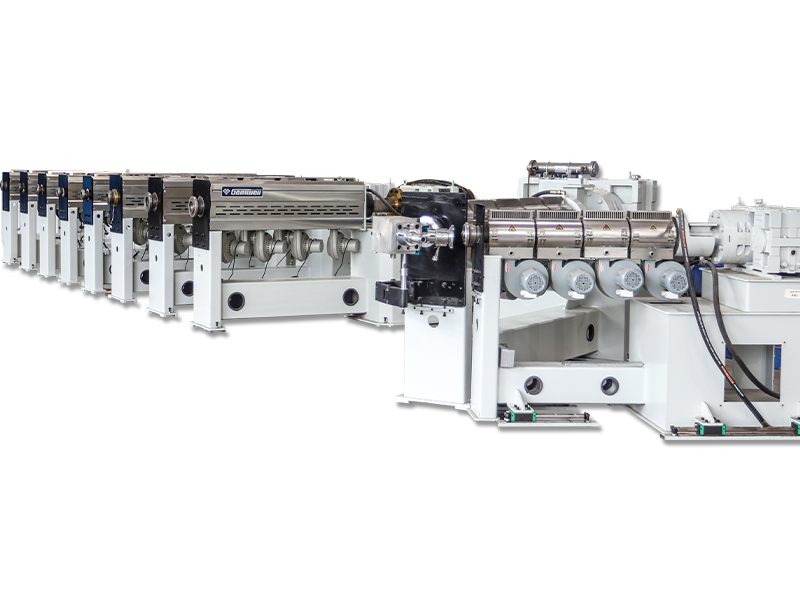
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +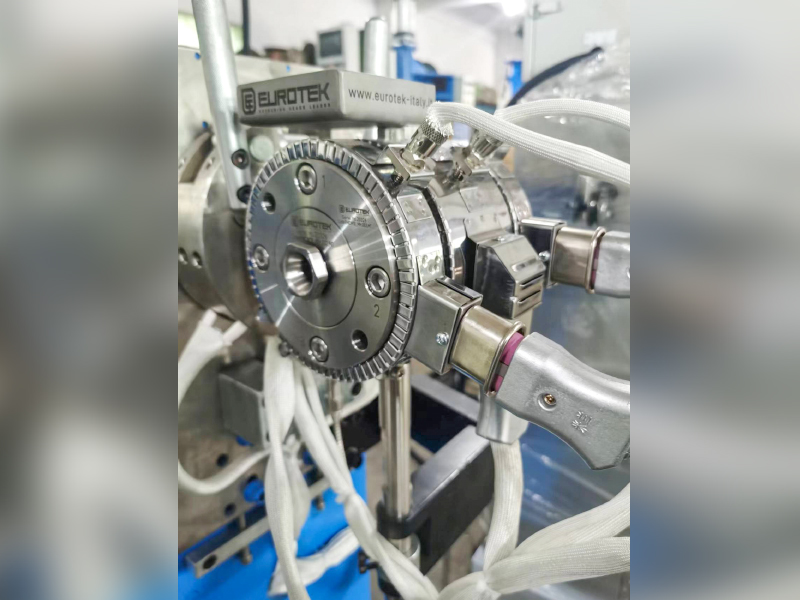
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +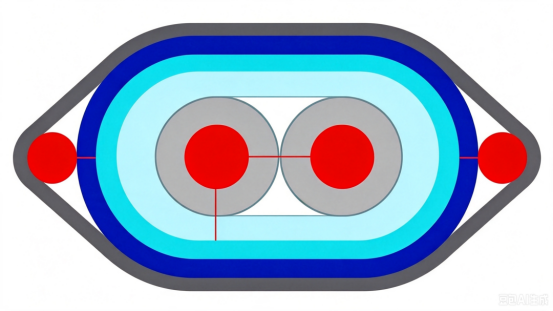 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
JE. Machine à tordre Principes techniques et applications industrielles
T1 : Comment une machine de torsion permet-elle de réaliser un toronnage précis de plusieurs conducteurs ?
Un cadre de distribution rotatif fonctionne en conjonction avec un système de contrôle de tension constante pour enrouler en spirale les fils individuels autour d'un axe central à un pas prédéfini. La solution de Gemwell Electric utilise une technologie d'entraînement modulaire à moteur divisé pour ajuster indépendamment la tension de chaque unité de déroulement, garantissant ainsi que les conducteurs en cuivre/aluminium évitent l'étirement et la déformation pendant le processus de toronnage. Le principal défi réside dans l’élimination des espaces entre les différents fils. Leur système de rétroaction en boucle fermée, fondé sur 26 années d'expérience, compense les fluctuations de tension en temps réel, garantissant ainsi un ajustement serré sur toute la section du conducteur.
Q2 : Pourquoi la longueur du pas est-elle si strictement contrôlée lors du toronnage du conducteur ?
La longueur du pas affecte directement la flexibilité et les performances électriques du conducteur. Un pas trop court augmente la rigidité en flexion du conducteur, ce qui rend sa pose plus difficile ; un pas trop long réduit la résistance au fluage. Gemwell intègre un encodeur de haute précision (résolution jusqu'à 0,1°) dans ses équipements. Combiné à son algorithme de courbe de pas en forme de S développé indépendamment, cela garantit un contrôle stable de l'écart de pas de pose dans une plage de ±0,5 mm/1 000 m, répondant aux exigences strictes des câbles aérospatiaux.
II. Percées techniques dans les machines de retordage à grande vitesse
Q3 : Quels défis dynamiques surviennent lorsque la vitesse de l’équipement dépasse 2 000 tr/min ?
La rotation à grande vitesse crée deux problèmes fondamentaux :
① Déséquilibre de la force centrifuge : la rotation à grande vitesse de la bobine de paiement fait fouetter le fil. Gemwell utilise une conception de base d'amortissement des vibrations à deux étages, qui absorbe plus de 80 % des vibrations radiales grâce à des amortisseurs hydrauliques.
② Accumulation de température : la chaleur de friction réduit la viscosité du lubrifiant. Son système de refroidissement breveté crée un circuit d'huile circulaire au sein de la broche et, associé à un échangeur thermique externe, maintient l'élévation de température des roulements à ΔT ≤ 15°C (norme ISO 6804).
Q4 : Comment résoudre le problème de la détection de rupture de fil dans des conditions à grande vitesse ?
Les capteurs photoélectriques traditionnels ont un taux de fausses alarmes de 3 % à une vitesse de ligne de 500 m/min. Gemwell a développé une solution d'analyse multi-spectre :
Un radar à ondes millimétriques surveille les changements de diamètre des fils en temps réel (précision 0,02 mm).
Les sondes à courants de Foucault haute fréquence détectent la continuité des conducteurs. Le jugement redondant du double système réduit le taux de fausses alarmes à 0,1‰, avec un temps de réponse à l'arrêt <50 ms.
III. Analyse approfondie du processus de toronnage des fils et câbles
Q5 : Pourquoi l’angle de contre-torsion est-il important pour le toronnage des conducteurs ?
Le toronnage non torsadé génère une contrainte interne dans les fils individuels, provoquant un retour élastique du conducteur (valeur typique : angle de retour élastique ≥12° pour un conducteur en cuivre de Φ2,5 mm). La solution de Gemwell consiste à installer un mécanisme de servo-torsion dans la cage de toronnage. Celui-ci calcule dynamiquement l'angle de compensation en fonction de la vitesse du fil (formule : θ = arctan(v/ωR)), en maintenant un angle de torsion résiduel de ≤0,5°/m, garantissant ainsi la durée de vie en flexion des câbles électriques de grande section.
Q6 : Comment l'uniformité conductrice peut-elle être optimisée pour les conducteurs multibrins en couches ?
En prenant une structure 7×19 comme exemple, la fluctuation du diamètre extérieur avec les processus traditionnels atteint ±0,15 mm. Gemwell améliore l'uniformité grâce à deux innovations :
① Optimisation de la topologie : la couche interne utilise une pose concentrique de 10°, tandis que la couche externe adopte une pose en faisceau de 20° pour réduire les espaces intercouches ;
② Surveillance de section transversale en ligne : en utilisant les rayons X pour fournir un retour d'information en temps réel sur l'ovalité de la section transversale (précision de 98 %), la pression de toronnage est ajustée de manière dynamique.
Cette technologie garantit un déséquilibre de résistance CC des câbles ignifuges de 240 mm² de ≤0,5 % (la norme CEI 60228 exige ≤2 %).
IV. Pratiques d'ingénierie : la pierre angulaire de l'assurance qualité
Q7 : Pourquoi 168 heures de tests et d'étalonnage continus sont-ils nécessaires ?
La stabilité des équipements de toronnage doit être vérifiée dans des conditions extrêmes d’exploitation :
Test à pleine charge de 48 heures : Surveillez la courbe d'augmentation de la température de la broche à 150 % de la vitesse nominale (standard : ≤65°C) ;
Test de charge variable de 72 heures : simulez 2 000 cycles de charge de 0 à 100 % en 10 secondes pour vérifier le délai de réponse du système de contrôle (mesuré sur l'équipement Gemwell : ≤0,8 s) ;
Test CEM de 48 heures : assurez-vous que les interférences rayonnées par l'onduleur sont <55 dBμV (norme EN 55011 classe A) ;
Q8 : Comment 26 années d'expérience se traduisent-elles en précision de fabrication ?
L'équipe technique de Gemwell a établi une base de données sur les processus de toronnage couvrant 387 paramètres de matériaux (tels qu'un modèle de correspondance entre l'allongement des barres de cuivre δ et le taux de compression des torons η). Un exemple typique : pour le fil de caoutchouc de silicone ultra-flexible utilisé dans les véhicules à énergies nouvelles, l'optimisation du gradient de tension de gain (0,8N/mm² dans la couche interne → 0,3N/mm² dans la couche externe) a augmenté l'allongement à la rupture du conducteur à 35 % (par rapport à la moyenne de l'industrie de 28 %).
Tendances de l’évolution technologique et contributions de l’industrie
Q9 : Comment les équipements de toronnage s'adaptent-ils aux évolutions technologiques des nouveaux câbles énergétiques ?
La plateforme haute tension 800 V nécessite une réduction de 20 % de l'épaisseur de l'isolant et une ovalité du conducteur ≤0,03. La dernière génération d'équipements Gemwell intègre :
Jauge de diamètre laser (taux d'échantillonnage 1 kHz)
Le système de prédiction d'apprentissage automatique (entraîné sur 2 millions d'ensembles de données historiques) permet un contrôle dynamique de l'ovalité, aidant ainsi les clients à obtenir la certification ISO 6722-3 classe 5.
Q10 : Comment le processus d’échouage améliore-t-il l’utilisation des ressources ?
Grâce à un contrôle précis de la tension, l'équipement de Gemwell réduit le taux de rebut de cuivre de 1,2 % à 0,35 %. Sur la base d'une capacité de production annuelle de 100 000 tonnes de conducteurs en cuivre, cela se traduit par une économie annuelle de 650 tonnes de cuivre (environ 4 600 tonnes d'émissions de CO₂), conformément aux directives de fabrication durable de la norme IEC TR 62837.

 Custom Cantilever Single High Speed Twisting Machine Manufacturers