English
 中文简体
 Product Category
L'emballage rotatif central est une procédure clé dans le processus de production de fils
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
L'emballage rotatif central est une procédure clé dans le processus de production de fils
Read More +
Product Category
L'industrie militaire est le principal domaine d'application des câbles à phase stabl
Read More +
Product Category
Ces dernières années, les véhicules à énergies nouvelles se sont fortement développés, ce
Read More +
Product Category
Les fils ultra-fins sont utilisés dans divers domaines, tels que les téléphones mobiles, les o
Read More +
Product Category
Avec la popularisation de la 5G, de l'Internet des objets, de l'IA, des appareils mobil
Read More +
Product Category
Les fils ultra-fins sont utilisés dans divers domaines, tels que les téléphones mobiles, les o
Read More +
Product Category
Le mica a les propriétés de résistance aux acides et aux alcalis, de résistance corona et de
Read More +
Product Category
Le mot « Litz » vient de l'allemand « Litzendraht ». Le fil de Litz haute fréquence est
Read More +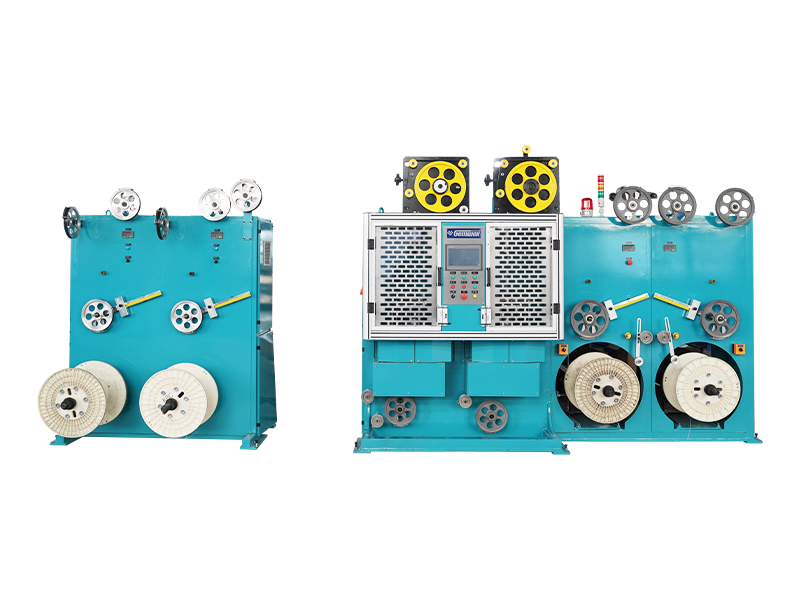
Product Category
Les câbles haute fréquence sont principalement utilisés pour transmettre des signaux de donné
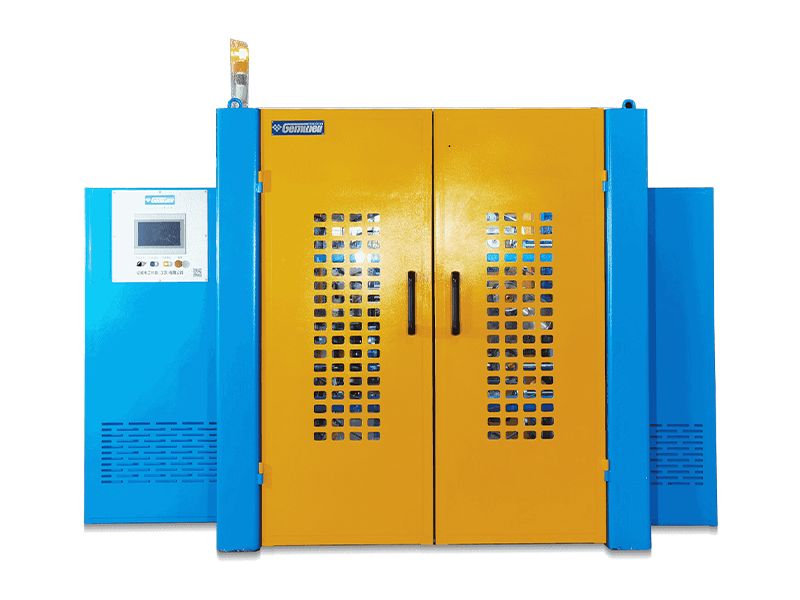
Read More + Recouvrir la surface des fils et des câbles avec des matériaux en bandes est l'un des processus importants dans la chaîne de production de fils, qui a les fonctions d'isolation, de blindage, d'isolation, de résistance au feu et de résistance à la température. Les méthodes d'emballage comprennent l'emballage en spirale, l'emballage par traînage (latéral) et l'emballage longitudinal.
L'enroulement en spirale signifie que le fil central ne tourne pas tandis que la tête de filage et d'enrubannage tourne de manière concentrique autour du fil central. Le matériau en bande est enroulé en spirale autour du fil central grâce au mouvement de rotation circulaire de la tête de rubanage et au mouvement de traction linéaire du cabestan. L'angle d'emballage est généralement d'environ 30 à 60 degrés et le taux de chevauchement peut être ajusté dans la plage de 0 à 80 %.
L'enroulement par traînée (latéral) fait référence à la rotation du fil central. Le matériau en bande est entraîné (enroulé) depuis le côté avec le fil central en rotation. L'angle d'enroulement est généralement d'environ 30 à 60 degrés et le rapport de chevauchement ne peut être obtenu qu'en remplaçant des matériaux en bandes de différentes largeurs.
L'enroulement longitudinal signifie que ni le fil central ni le matériau de la bande ne tournent. Le fil central et les matériaux en bande sont traînés linéairement par le cabestan en même temps et transforment progressivement le matériau en bande en un emballage de formage à travers le moule d'emballage longitudinal. L'angle d'enroulement est de 90 degrés et le taux de chevauchement (généralement autour de 5 à 10 %) est obtenu en remplaçant des matériaux en bandes de différentes largeurs.
Les matériaux de rubanage couramment utilisés comprennent le ruban de papier d'aluminium, le ruban de Mylar, le ruban de feuille de cuivre, le ruban de polytétrafluoroéthylène, le ruban de mica, le ruban de polyimide, le ruban de polyester, etc. Une ligne de production générale d'emballage de ruban métallique se compose principalement d'un gain, d'une tête d'enregistrement, d'un cabestan et d'un enrouleur. Certains équipements auxiliaires sont ajoutés et impliqués dans le processus ci-dessus en fonction du type de matériaux de rubanage et des spécifications détaillées du fil fini. La machine à ruban métallique est disponible pour les structures verticales ou horizontales. La structure verticale convient aux câbles de petite taille et la machine d'emballage horizontale est plus compactable avec des câbles de grande et de petite taille.
Les méthodes d'emballage comprennent l'emballage par espacement, l'emballage par couture bout à bout et l'emballage par chevauchement. L'enveloppement d'espace signifie qu'il y a un certain espace entre le bord précédent et le bord suivant du ruban en spirale. L'emballage par couture bout à bout signifie que les bords du ruban d'emballage en spirale adjacent sont étroitement reliés les uns aux autres. L'emballage par chevauchement signifie que lorsque les matériaux en bande sont enveloppés, le bord de la bande en spirale précédente est recouvert par le suivant. L'emballage par chevauchement est la méthode couramment utilisée dans l'industrie du fil et du câble. Généralement, le taux de recouvrement est supérieur à 67 % pour un emballage monocouche et supérieur à 40 % pour un emballage double couche. Lorsqu'une couche double ou multicouche est utilisée, les directions d'emballage doivent être opposées pour chaque couche adjacente.
Les paramètres techniques du processus d'emballage comprennent la direction de l'enregistrement, le pas, l'angle, la vitesse du cabestan, la vitesse de rotation de la tête d'enregistrement, la tension de l'enregistrement, etc. Le pas d'enregistrement fait référence à la distance sur laquelle l'âme du fil avance dans la direction axiale après une rotation de la tête d'emballage. La vitesse de rotation du processus d'emballage fait référence à la vitesse de rotation de la tête d'enrubannage. L'angle d'enregistrement fait référence à l'angle entre l'axe perpendiculaire de la ligne de mouvement du fil et le ruban d'emballage de la tête d'enregistrement. La tension du ruban adhésif fait référence à la force de traction exercée au point de rubanage sur le ruban d'emballage qui passe à travers la roue de guidage. La direction du ruban adhésif, le pas, la tension et le diamètre extérieur fini sont les principaux paramètres pendant le processus d'enroulement du fil, et l'angle du ruban adhésif est le paramètre principal pour la conception et la fabrication de la machine à rubaner. L'épaisseur et le rapport de recouvrement du ruban sont déterminés en fonction du diamètre extérieur de l'âme du fil et du fil fini. La largeur du ruban peut également être déterminée en fonction du diamètre extérieur du conducteur, du taux de chevauchement et de l'angle du ruban. Avec une largeur de ruban connue, un pas de ruban approprié peut être sélectionné pour répondre aux exigences de chevauchement.
La stabilité de la tension d'emballage détermine la qualité et les performances du produit fini. Une tension d'enroulement inégale ou des réglages de tension d'enroulement déraisonnables provoqueront des défauts tels qu'une couleur inégale, des rides et des « serpents » sur la surface du fil. Le réglage de la tension du ruban dépend de la résistance à la traction du matériau d'emballage et de la tension de l'âme du fil. Le type de matériau, la largeur et l'épaisseur du matériau d'emballage déterminent sa résistance à la traction. Par conséquent, pour différents matériaux d'emballage ou spécifications d'âme métallique, les réglages de tension du ruban adhésif diffèrent.
La tension d'enregistrement comprend le type de tension électromagnétique passive et le type de tension servo active. Le type passif utilise un embrayage à poudre magnétique ou un embrayage à hystérésis comme élément de tension, qui suit la consommation du diamètre extérieur du tampon de matériau du taraud ou de la bobine grâce au comptage des compteurs ou des rotations. Le système de commande électrique simule la tension de sortie de courant de l'élément de tension pour diminuer. Avec cette méthode de contrôle de tension, la tension est relativement stable et peut essentiellement répondre aux exigences de la production ordinaire d'enroulement de fils dans l'industrie du câble. Il a une structure simple avec un prix économique et abordable. Le type actif est divisé en type danseur à trois servos et type à broche à rouleau cabestan. La principale caractéristique du type danseur à trois servos est son danseur de tension. Le servomoteur fournit du mouvement et de la tension au danseur de tension et génère un retour dynamique PID pour maintenir le rendement du robinet à une vitesse constante. La tension reste constante pendant le processus de rubanage et n'est pas affectée par la consommation du diamètre extérieur du bac à matériaux. Le type à rouleau cabestan n'a pas de danseur de tension. Une fois que le matériau en bande est retiré du bac à matériaux à travers la roue du cabestan, il est immédiatement enroulé autour de l'âme du fil. La tension du ruban adhésif est réglée en fonction du diamètre extérieur souhaité du fil fini. Le diamètre extérieur du fil fini est défini comme constante dans le panneau de commande, par conséquent, la tension du ruban adhésif reste constante pendant toute la procédure. Les structures mécaniques de ces deux machines à rubaner de type actif sont distinctes, mais les deux types présentent de grandes qualités. En raison de la structure mécanique complexe, du matériel et de la configuration logicielle avancés du système de contrôle, la machine à ruban de type actif a un coût de production élevé. Mais il peut répondre aux exigences strictes de qualité d'emballage dans l'industrie des fils et câbles, avec un taux effectif proche et un coût élevé. Il est particulièrement adapté aux produits de fils et de câbles qui nécessitent des tests électriques complets.
Avec les progrès de la science et de la technologie, les machines à ruban doivent progresser vers des performances élevées, un rendement élevé, une fiabilité élevée et une intelligence élevée. En tant qu'explorateur de nouvelles technologies d'emballage de matériaux en bandes dans le domaine mondial des fils et câbles, Gemwell Technology se concentre toujours sur l'innovation et le progrès technologiques. Gemwell Technology créera pour vous une machine à rubaner les fils de plus haute qualité.

Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +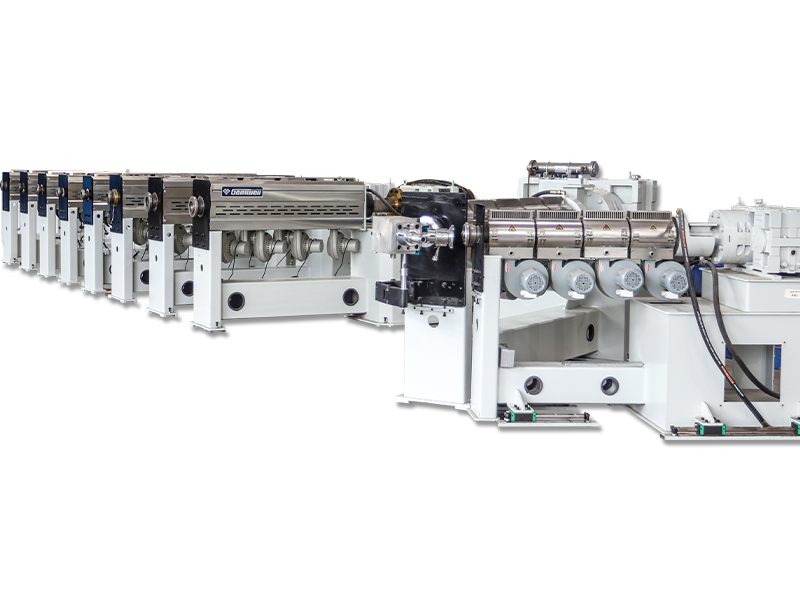
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +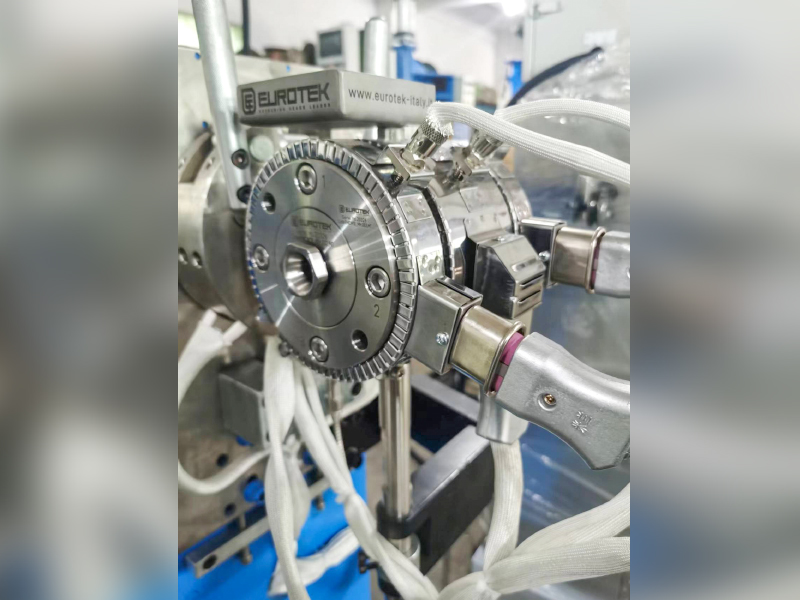
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +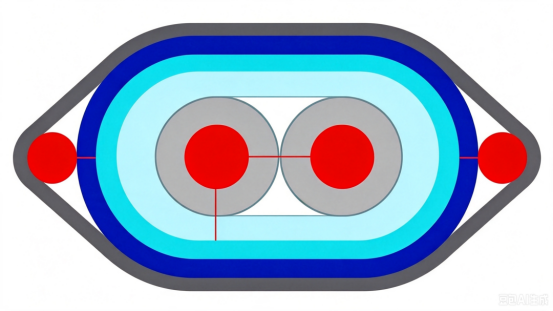 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
Q1 : Quel est le principe de fonctionnement de base d’une machine à ruban métallique ? Comment améliore-t-il l’efficacité des applications industrielles ?
A1 : Le noyau d'un machine à ruban métallique consiste à enrouler automatiquement et précisément du ruban isolant (tel que du ruban PVC ou polyester) autour des fils ou des câbles pour améliorer l'isolation électrique et la protection mécanique. Son fonctionnement repose sur un système de contrôle synchrone, dans lequel le mécanisme d'alimentation en fil contrôle avec précision la vitesse d'alimentation du fil, tandis que le mécanisme d'enroulement du ruban utilise un servomoteur pour ajuster la tension afin d'assurer un enroulement uniforme du ruban. En pratique chez Gemwell Electrical Technology (Jiangsu) Co., Ltd., cette machine a amélioré l'efficacité de la production de 20 à 30 % en optimisant les paramètres de vitesse et de tension, en particulier dans les applications à haute fréquence telles que les faisceaux de câbles automobiles et la production de câbles pour appareils électroménagers, éliminant ainsi les erreurs manuelles et le gaspillage. Gemwell souligne que grâce à des discussions avec les besoins des clients, la taille de l'équipement peut être personnalisée pour répondre au débit de la ligne de production. Par exemple, une petite machine convient aux câbles personnalisés en petits lots, tandis qu'une grande machine est conçue pour des applications industrielles à grande échelle, permettant un fonctionnement continu et sans personnel.
Q2 : Pourquoi la phase d'analyse des besoins est-elle si critique lors de la conception et du déploiement d'une machine d'écoute ? Comment Gemwell garantit-il les performances des équipements grâce à ce processus ? A2 : L'analyse des besoins est fondamentale, car les performances d'une machine d'écoute dépendent directement d'une compréhension approfondie du scénario spécifique du client. Cette phase comprend l'évaluation du type d'équipement de câble (par exemple, monocœur ou multicœur), de l'échelle de production (par exemple, des milliers ou des dizaines de milliers de mètres par jour), du flux de processus (par exemple, pré-enregistrement ou intégration post-traitement) et de l'efficacité de production cible (par exemple, le nombre de fils enregistrés par minute). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) mène de multiples dialogues techniques avec les clients au début d'un projet, en se concentrant sur ces dimensions clés. Par exemple, ils discutent de la question de savoir si la plage de diamètres de câble affecte la précision du rubanage ou de la manière dont les objectifs d'efficacité de production déterminent la sélection des machines. Cette analyse détaillée permet à Gemwell d'identifier les goulots d'étranglement potentiels, tels que la nécessité d'une meilleure protection contre l'humidité dans les environnements très humides. Cela garantit un fonctionnement stable dans les applications réelles, réduit les taux de défaillance et prolonge la durée de vie des machines.
Q3 : Sur la base des résultats de l'analyse des besoins, quelles décisions techniques clés sont impliquées dans la phase de conception du système ? Quels sont les avantages uniques de Gemwell en matière d'automatisation et de contrôle ?
A3 : Le cœur de la phase de conception du système consiste à intégrer des technologies avancées pour obtenir un fonctionnement efficace et fiable. Cela inclut la sélection du système de contrôle d'automatisation approprié (tel qu'un API ou un contrôleur de mouvement), du type de capteur (tel qu'un photoélectrique ou un encodeur) et d'un actionneur (tel qu'un servomoteur). La conception du flux de travail nécessite une logique de chemin optimisée, telle que la synchronisation du timing de l'alimentation du fil et de l'enroulement du ruban pour éviter l'étirement ou la rupture du matériau. Pour la communication des données, les protocoles Ethernet industriel ou Modbus sont utilisés pour permettre l'échange de données en temps réel entre la machine et un système de niveau supérieur (tel qu'un MES) afin de surveiller des paramètres tels que l'écart de tension et les statistiques de production. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) met l'accent sur la conception modulaire à cet égard : en analysant les besoins des clients, ils peuvent choisir un système d'asservissement hautes performances pour répondre aux tâches d'enroulement de bande de haute précision ou intégrer des algorithmes de maintenance prédictive pour réduire les temps d'arrêt. En matière d'intégration de systèmes, Gemwell se concentre sur la compatibilité, en garantissant que la machine s'intègre parfaitement dans la chaîne de production et en améliorant l'OEE (Overall Equipment Effectiveness) global.
Q4 : Comment le flux de processus d'une machine à tarauder affecte-t-il la qualité du produit final ? Comment Gemwell améliore-t-il la fiabilité et la cohérence grâce à l'optimisation des processus ?
A4 : Le flux du processus est un facteur clé pour déterminer la qualité de l'isolation des fils, y compris le pré-assemblage du ruban, le contrôle de la tension, l'étalonnage de l'angle d'enroulement et le traitement final. Tout écart, tel qu'une tension inégale, peut entraîner le desserrage ou le chevauchement du ruban, entraînant potentiellement des risques de court-circuit électrique. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) évalue soigneusement les spécifications des produits des clients lors des discussions sur la demande. Par exemple, les câbles à paroi mince nécessitent des réglages de tension faibles pour éviter toute déformation, tandis que les applications à haute température nécessitent un ruban résistant à la chaleur. Grâce à la conception du système, Gemwell intègre un mécanisme de rétroaction en boucle fermée : la surveillance en temps réel des données du capteur de tension ajuste automatiquement la vitesse du servomoteur pour garantir l'uniformité de l'enroulement à ± 0,1 mm. De plus, l'efficacité de la production est optimisée grâce à des processus rationalisés, tels que l'intégration d'un système de changement automatique de bande, qui réduit les interventions manuelles et permet à la machine de maintenir une cohérence de produit supérieure à 99 % en fonctionnement 24h/24 et 7j/7, réduisant ainsi considérablement les taux de reprise.
Q5 : Pourquoi la communication des données et l'intégration du système sont-elles cruciales pour les machines d'écoute dans les lignes de production modernes ? Comment Gemwell démontre-t-il cet avantage dans des pratiques spécifiques ?
A5 : La communication des données et l’intégration des systèmes sont au cœur de la fabrication intelligente. Ils garantissent que les machines peuvent s'adapter aux changements environnementaux et collaborer avec l'ensemble de la chaîne de production. Par exemple, grâce aux protocoles de l'Internet industriel des objets (IIoT), les machines d'écoute peuvent télécharger des données d'exploitation en temps réel (telles que la consommation d'énergie ou les codes d'erreur), prenant ainsi en charge les diagnostics à distance et la maintenance préventive. L'intégration du système implique une liaison avec l'amont (tels que les extrudeuses) et l'aval (tels que les équipements de test) pour permettre le partage de données (telles que les informations sur la taille des fils) et éviter les écarts de production. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) conçoit des solutions d'intégration personnalisées basées sur l'échelle du client. Pour les installations à grande échelle, OPC UA est utilisé pour permettre la communication entre systèmes et améliorer la transparence des données ; pour les applications plus petites, les interfaces sont simplifiées pour réduire les coûts. L'expérience de Gemwell a montré que cette intégration peut augmenter l'efficacité des machines de 15 %. L'analyse des données peut également optimiser les plans de maintenance, par exemple en prédisant le temps d'épuisement des bandes et en réduisant les temps d'arrêt imprévus.
Q6 : Face aux divers besoins de l'industrie, quelles sont les principales priorités d'innovation de Gemwell en matière de machines à tarauder ? Comment répondent-ils aux défis réels des utilisateurs ?
A6 : L'innovation se concentre sur l'adaptabilité et la durabilité pour répondre aux problèmes des clients en matière d'efficacité, de coût et de conformité. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) a identifié des tendances telles que la fabrication verte grâce à une analyse de la demande, favorisant le développement de systèmes d'entraînement économes en énergie (tels que le contrôle de fréquence variable) et réduisant la consommation d'énergie de 30 %. De plus, pour répondre à la complexité du processus, ils ont renforcé la conception modulaire, permettant un remplacement rapide des composants (tels que des bobines de différentes largeurs de bande) et améliorant la flexibilité de l'équipement. Dans l'intégration de systèmes, Gemwell donne la priorité à la prise de décision assistée par l'IA (tout en évitant la surautomatisation), comme l'optimisation des paramètres de bobinage sur la base des données historiques pour faire face aux fluctuations de la taille des lots. Ces initiatives, éclairées par des conversations approfondies avec les clients, garantissent que les machines Gemwell sont non seulement technologiquement avancées, mais qu'elles répondent également directement à des problèmes du monde réel, tels que la réduction du gaspillage de matières premières et le raccourcissement du temps de changement de modèle, aidant ainsi les utilisateurs à atteindre leurs objectifs de production allégée.

 Custom Wire Taping Machine Manufacturers