English
 中文简体
 Product Category
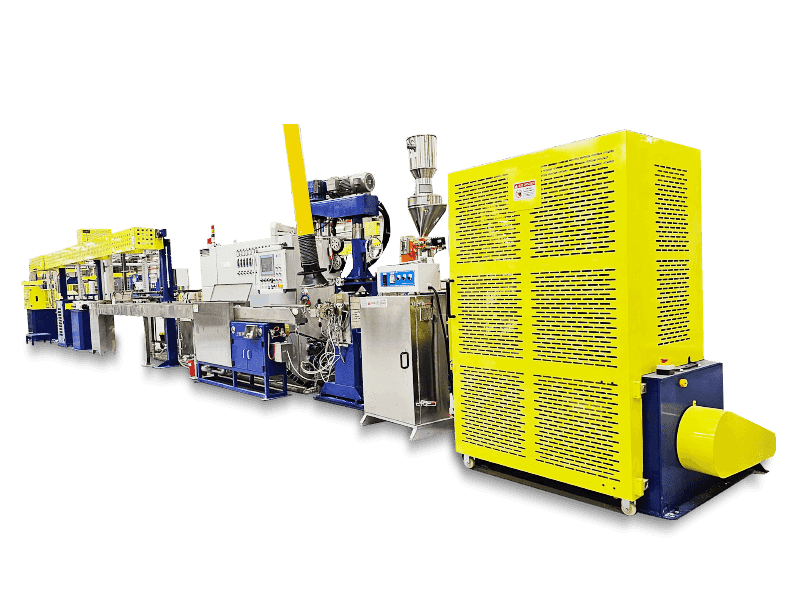
La ligne d'extrusion d'isolation de fil central à haute température FEP/PFA/ETFE/PEEK
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Maison / Produit / Machine d'extrusion d'isolation de fil / Ligne d'extrusion d'isolation de fil à haute température

Product Category
La ligne d'extrusion d'isolation de fil central à haute température FEP/PFA/ETFE/PEEK
Read More +
Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
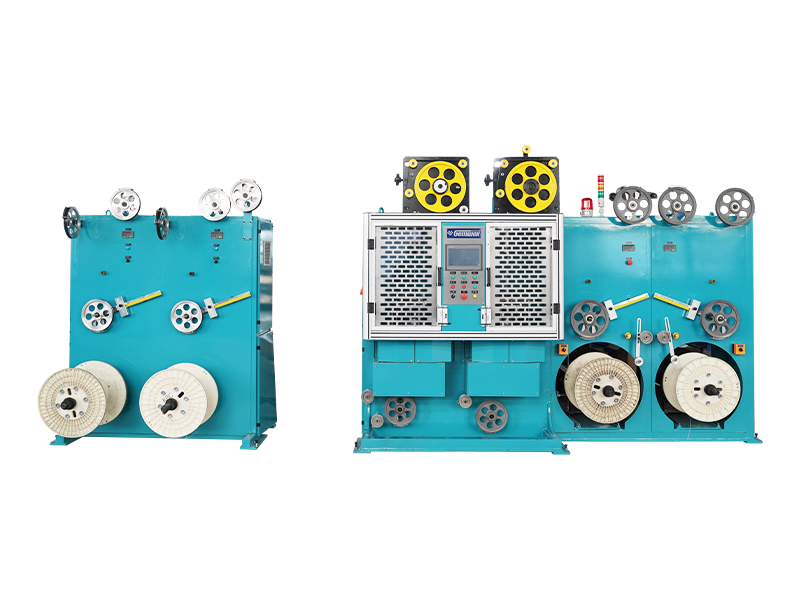
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +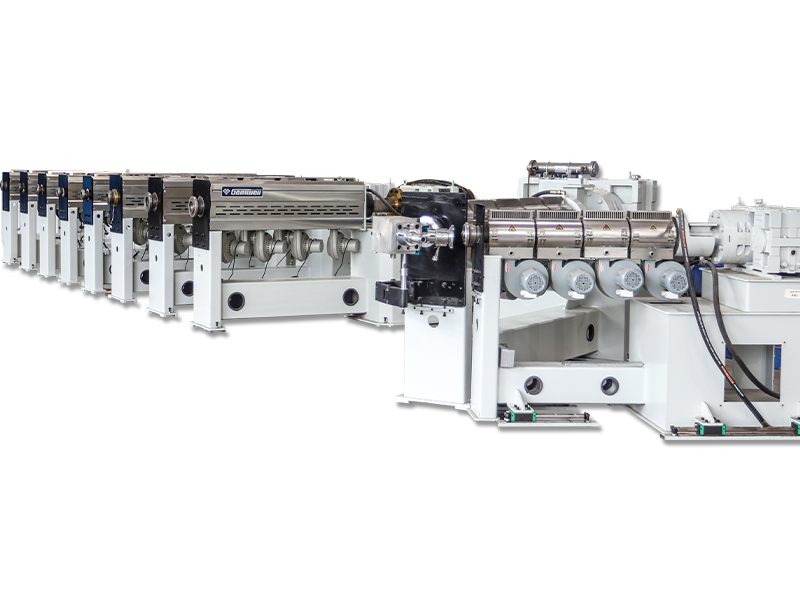
2026-09-07
Webmaster
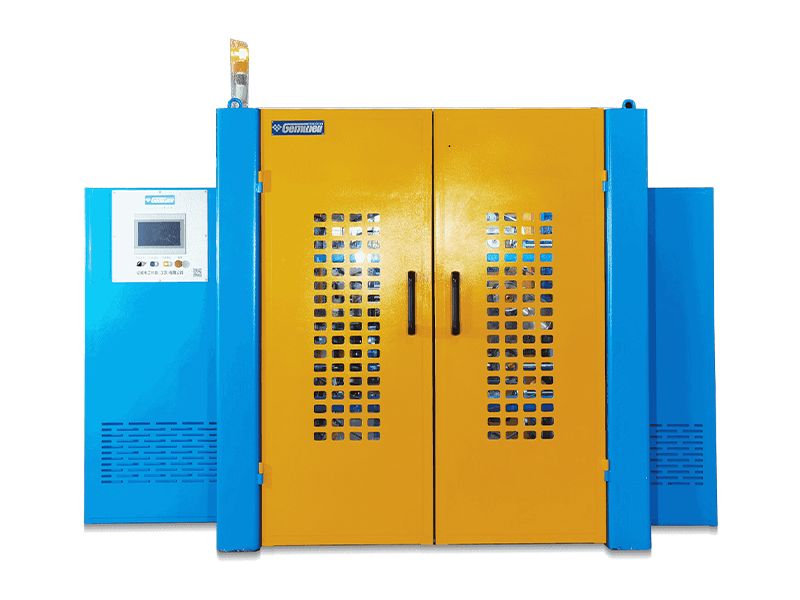
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +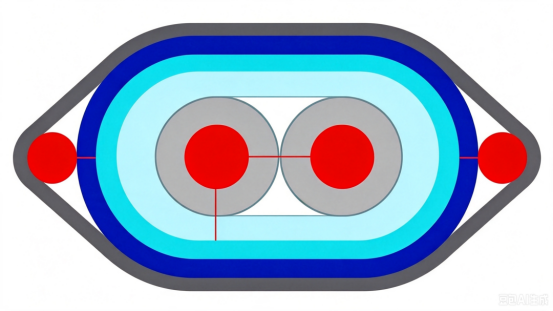 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
Q : Quel est l'objectif fonctionnel principal d'un ligne d'extrusion d'isolation de fil à haute température ?
UN: Son objectif principal est de permettre le surmoulage précis de polymères techniques spécialisés (tels que le polyéthylène réticulé (XLPE), le polytétrafluoroéthylène (PTFE), le polyétheréthercétone (PEEK) et le caoutchouc de silicone) dans des conditions de température élevée (généralement de 200 °C à 400 °C et plus). La ligne doit garantir que la couche isolante a une épaisseur uniforme, une structure dense et sans défaut, des propriétés diélectriques stables et une résistance au vieillissement thermique à long terme. Au service de clients haut de gamme dans des secteurs tels que les nouvelles énergies et l'aérospatiale, Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) se concentre particulièrement sur la capacité de cette gamme à exploiter les performances extrêmes des matériaux.
Q : Quels sont les défis techniques uniques de l’extrusion à haute température ?
UN: Les principaux défis se concentrent sur le contrôle du comportement rhéologique des matériaux, la gestion de l'histoire thermique et la force de liaison interfaciale :
Contrôle de la rhéologie de fusion à haute température : les polymères spéciaux subissent une forte baisse de leur résistance à la fusion à haute température, ce qui les rend susceptibles de s'affaisser ou de se fissurer. Le maintien de la stabilité de la matière fondue nécessite une conception précise de la configuration des vis (telles que des vis de barrière et des éléments de cisaillement optimisés) et un contrôle coordonné de plusieurs zones de température (précision de ± 1 °C). Le système d'extrusion de Gemwell utilise une stratégie modulaire de contrôle de la température pour s'adapter spécifiquement à la sensibilité viscosité-température des différents matériaux.
Atténuation des risques de dégradation thermique : Les températures élevées exacerbent l'oxydation/la décomposition des matériaux. Les solutions comprennent un système de protection contre l'azote dans le canal de fusion, une conception à temps de séjour de fusion ultra-court et un dispositif de dégazage sous vide à haute efficacité. La ligne de production Gemwell optimise les canaux d'écoulement grâce à la simulation de la dynamique des fluides, réduisant ainsi considérablement la formation de sous-produits de dégradation.
Fiabilité de la liaison conducteur-isolation : les applications à haute température (telles que les fils d'enroulement de moteur) nécessitent que l'isolation et le conducteur maintiennent une liaison malgré les différences de coefficients de dilatation thermique. Les systèmes de traitement plasma/flamme en ligne et la technologie spécialisée de coextrusion de couches adhésives sont les modules technologiques de base de la solution intégrée de Gemwell.
Q : Comment la chaîne de production garantit-elle la fiabilité à long terme des câbles isolés haute température ?
UN: La fiabilité découle d'un contrôle qualité en boucle fermée tout au long du processus :
Systèmes de mesure et de contrôle en ligne : les instruments de mesure laser du diamètre extérieur et les détecteurs d'excentricité à rayons X fournissent un retour d'information en temps réel sur les écarts d'épaisseur, et le contrôle de la vitesse de l'extrudeuse associé permet un contrôle en boucle fermée au niveau µ. Les caméras thermiques infrarouges surveillent les gradients de refroidissement pour éviter les concentrations de contraintes internes.
Intégration du processus de réticulation : pour les matériaux comme le XLPE, les lignes de production doivent intégrer des unités de réticulation au silane à haute pression (Sioplas) ou d'irradiation électronique (faisceau électronique) pour contrôler avec précision le degré de réticulation et augmenter la température de déflexion thermique (HDT). Le système de réticulation tandem de Gemwell permet une production continue et évite les dommages dus au traitement secondaire.
Optimisation du processus de refroidissement : le refroidissement de la couche d'isolation à haute température nécessite des réservoirs d'eau de refroidissement à gradient à plusieurs étages (les zones de température de l'eau peuvent être ajustées à ± 0,5 °C). Combiné à une conception à flux turbulent, ce système supprime la formation de micropores et garantit une structure cristalline uniforme. Le système de refroidissement de Gemwell consomme 30 % d'énergie en moins que les conceptions traditionnelles, ce qui correspond à ses objectifs de durabilité.
Q : Comment l'extrusion d'isolants à haute température répond-elle à la demande de développement durable de l'industrie ?
UN: La durabilité se reflète dans une efficacité énergétique améliorée, une consommation de matériaux réduite et des processus plus écologiques :
Solutions d'entraînement à haut rendement : les moteurs synchrones à aimants permanents (PMSM) et les systèmes de servocommande remplacent les moteurs asynchrones, permettant ainsi des économies d'énergie de 25 à 40 %. Les lignes de production de Gemwell sont équipées en standard de modules de récupération d'énergie, réinjectant l'énergie de freinage dans le réseau.
Technologie de micro-extrusion : grâce à un dosage par pompe à engrenages de haute précision et à l'optimisation du flux de filière, l'excentricité de la couche isolante est contrôlée à ≤ 3 %, augmentant ainsi l'utilisation des matériaux à plus de 99,2 % et réduisant les déchets de polymère.
Substitution de processus non toxique : les additifs d'acide perfluorooctanoïque (PFOA) sont éliminés du traitement des polymères fluorés et des systèmes de lubrification respectueux de l'environnement sont adoptés. Le centre R&D de Gemwell a vérifié les paramètres d'extrusion industrielle de plusieurs polymères biosourcés à haute température, favorisant ainsi la réduction des émissions à la source.
Q : Quelles sont les capacités différenciées de Gemwell Electrical Technology dans le secteur des lignes de production par extrusion haut de gamme ?
UN: Sa principale compétitivité réside dans sa capacité à personnaliser la technologie sur la base d’une compréhension approfondie des scénarios d’utilisation finale :
Base de données sur les matériaux spéciaux : nous avons accumulé des modèles de cartographie des processus rhéologiques pour plus de 100 polymères à haute température (y compris les matériaux réfractaires céramiques et les composés polyimide), permettant une prédiction précise des fenêtres de traitement.
Système jumeau numérique : grâce à la simulation du processus d'extrusion, nous pouvons déboguer virtuellement les paramètres du processus, raccourcissant ainsi les cycles d'introduction des nouvelles formulations des clients de plus de 50 %.
Service de cycle de vie complet : du contrôle de tension des conducteurs aux solutions antiadhésives pour le rembobinage du produit fini, Gemwell propose une offre technologique en boucle fermée, comprenant des tests de durée de vie de résistance corona et une analyse de défaillance, aidant ainsi les clients à obtenir des certifications strictes telles que UL 758 et CEI 60811.
Q : Comment l’évolution des lignes de production d’extrusion d’isolants à haute température s’aligne-t-elle sur la transformation industrielle ?
UN: Gemwell Electric Technology (Jiangsu) Co., Ltd. fait progresser cette technologie vers des vitesses ultra-élevées (> 2 000 m/min), une isolation ultra fine (< 50 µm) et une coextrusion multi-matériaux, tout en approfondissant simultanément la surveillance des émissions de carbone (ISO 14067) et les pratiques d'usine verte. Sa ligne de production a permis des scénarios d'énergie propre tels que des câbles résistants à la torsion pour l'énergie éolienne, des faisceaux de câbles haute tension pour les véhicules à énergie nouvelle et des câbles résistants à la chaleur pour la production d'énergie solaire thermique, démontrant la profonde compatibilité de la fabrication d'équipements haut de gamme et des objectifs de développement durable.

 Custom Teflon Extruder Suppliers