English
 中文简体
 Product Category
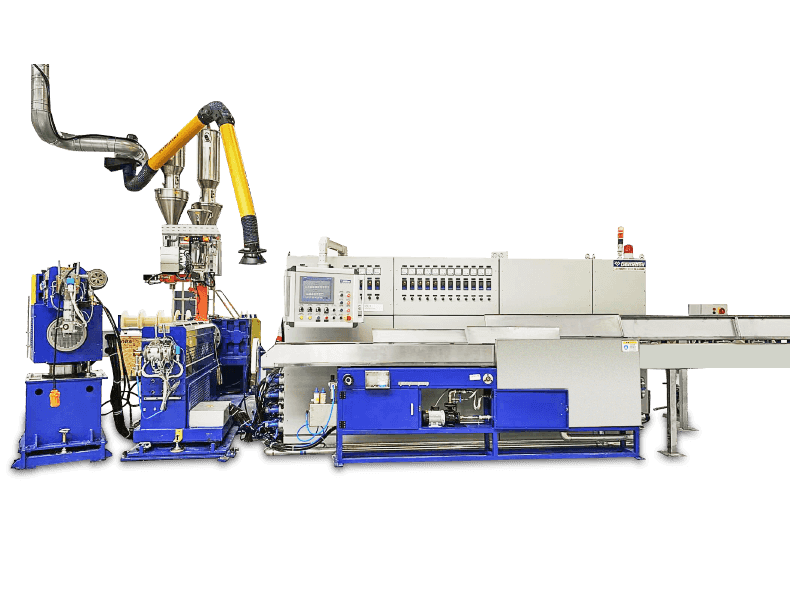
La ligne d'extrusion d'isolation de fil de noyau PVC/PE/PP/PU est un équipement non st
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Maison / Produit / Machine d'extrusion d'isolation de fil / Ligne d'extrusion d'isolation de fil à noyau solide

Product Category
La ligne d'extrusion d'isolation de fil de noyau PVC/PE/PP/PU est un équipement non st
Read More +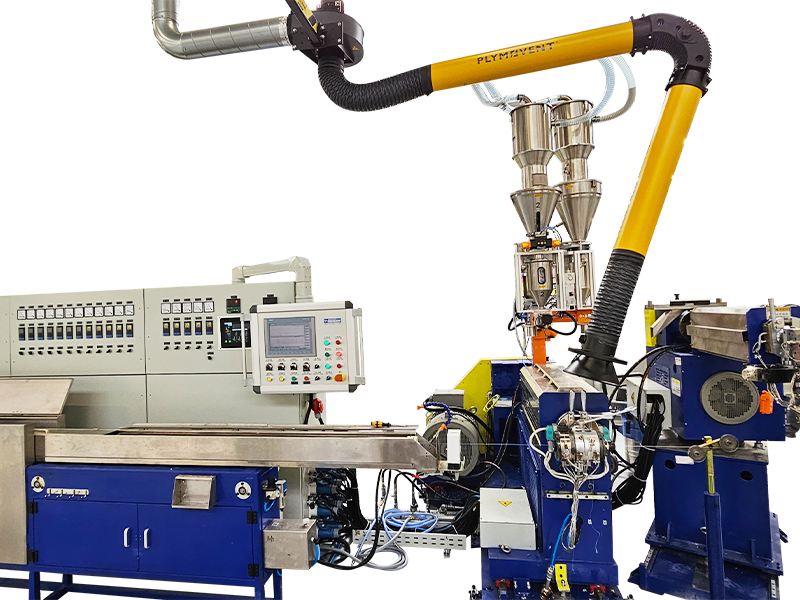
Product Category
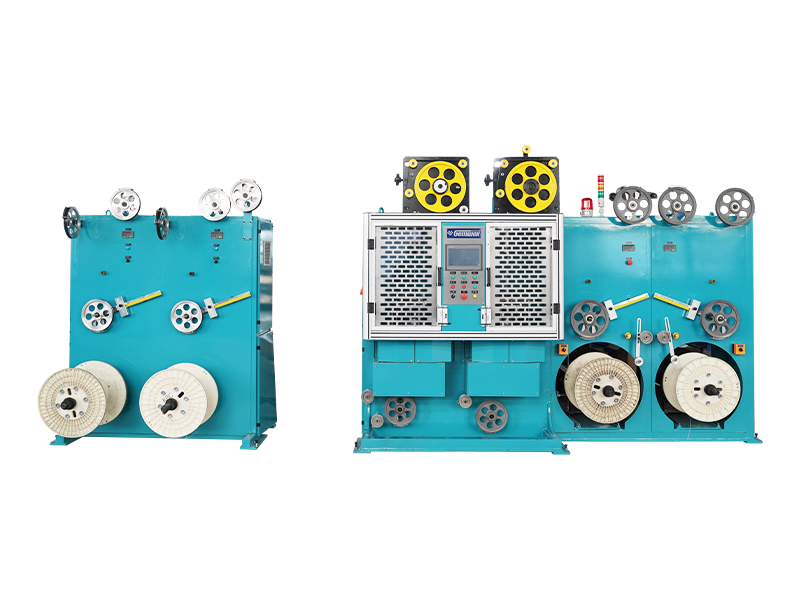
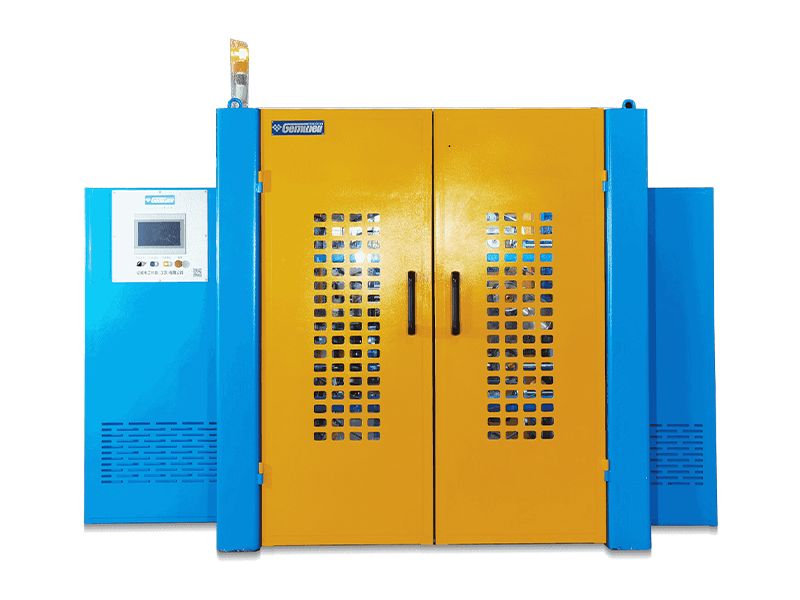
La ligne d'extrusion d'isolation de fil de noyau LSZH/XLPE/TPE/TPU est un équipement n
Read More +
Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +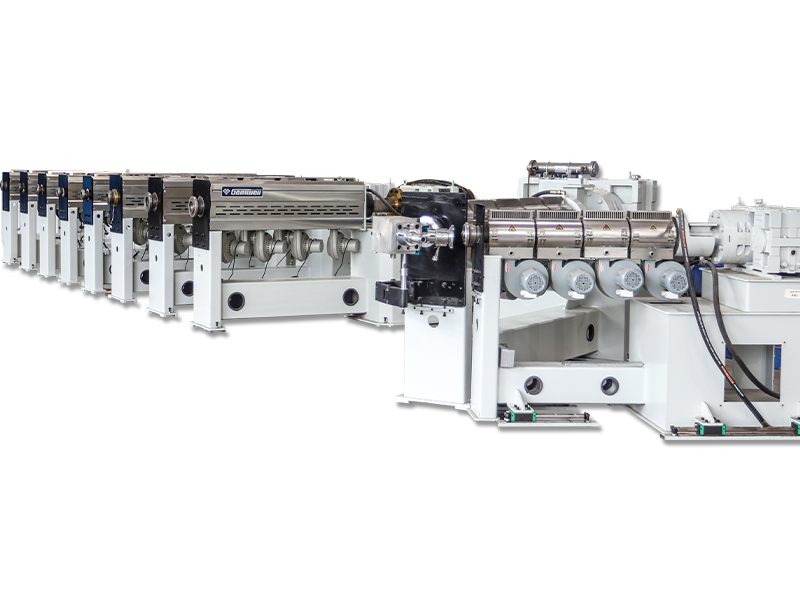
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +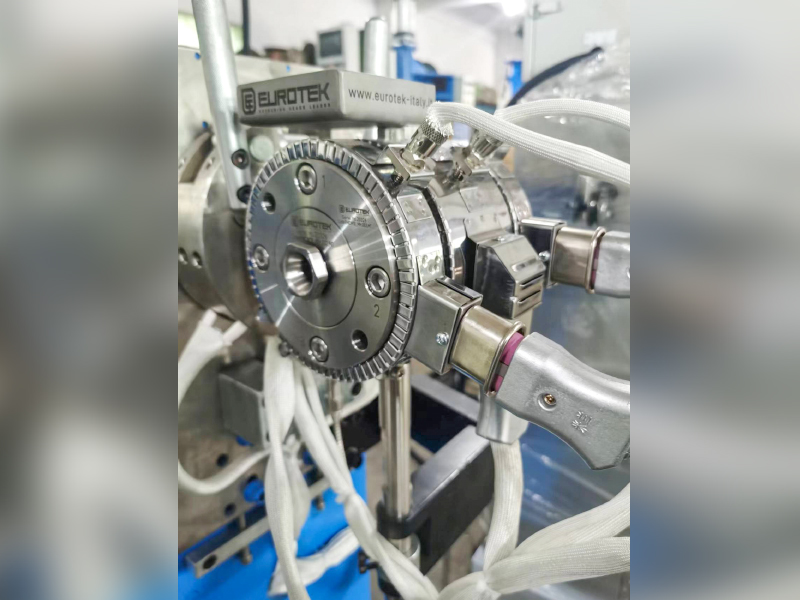
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +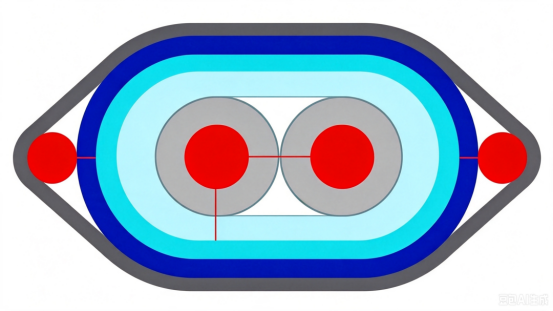 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
Q1 : Qu'est-ce qui définit la valeur fondamentale du ligne d'extrusion d'isolation de fil à âme solide ?
UN: Cette ligne utilise un polymère fondu pour former une couche isolante continue et uniforme sur la surface du conducteur. Sa technologie de base réside dans la réalisation d’un équilibre dynamique entre les propriétés diélectriques, la résistance mécanique et la cadence de production. Prenant comme exemple la pratique industrielle de Gemwell, sa ligne de production intègre une technologie de contrôle de la rhéologie des matériaux pour garantir une tolérance stable d'épaisseur de couche d'isolation à ± 0,02 mm, dépassant largement les exigences de la norme CEI 60227.
Q2 : Comment la configuration des vis de l'extrudeuse affecte-t-elle la qualité de l'isolation ?
UN: Une vis barrière combinée à une section de mélange à deux étages permet un contrôle précis du profil de température de fusion. Lors du traitement du XLPE (polyéthylène réticulé), Gemwell utilise un rapport d'aspect de 30:1, associé à un système d'optimisation de la chaleur de cisaillement, pour obtenir une fluctuation de la température de fusion de ≤ ± 1,5 °C, empêchant ainsi le phénomène de peau de requin en surface provoqué par la pré-réticulation.
Q3 : Pourquoi le prétraitement des conducteurs est-il essentiel à la qualité ?
UN: La couche d'oxyde à la surface des conducteurs en cuivre peut provoquer des dendrites électriques à l'interface de l'isolation. Les lignes de production de Gemwell sont équipées d'un nettoyage électrolytique en ligne et d'un système de protection contre un gaz inerte pour maintenir la teneur en oxygène du conducteur en dessous de 5 ppm. La mesure du diamètre au laser fournit un retour d'information en temps réel sur l'ovalité du conducteur, garantissant une concentricité de l'isolation >98 %.
Q4 : Quel est le secret de la conception ergonomique de l’auge de refroidissement ?
UN: La technologie de refroidissement par gradient est cruciale. En prenant l'isolation en PVC comme exemple, Gemwell utilise un système de refroidissement en trois étapes : une première étape de refroidissement par film d'eau à 70 °C pour éliminer les contraintes internes, une deuxième étape de refroidissement turbulent à 25 °C pour définir la forme et une étape finale de température constante de 15 °C pour stabiliser la cristallinité, maintenant le retrait thermique de l'isolation en dessous de 2 %.
Q5 : Comment le système d'inspection en ligne permet-il d'obtenir un contrôle zéro défaut ?
UN: Il combine la mesure de l'épaisseur des rayons bêta (précision de 0,001 mm) avec des tests d'étincelles à fréquence industrielle (9 kV/mm) et une inspection visuelle CCD (résolution de 50 μm). Dans la ligne de production intelligente de Gemwell, ces données sont connectées au système MES en temps réel, permettant la traçabilité des paramètres de processus pour chaque mètre de fil.
Q6 : Quelles avancées technologiques ont eu lieu dans le processus de réticulation ?
UN: Actuellement, les méthodes courantes sont la réticulation à l’eau chaude au silane (Sioplas) et la réticulation par irradiation électronique. Le Sioplas de Gemwell atteint une vitesse de ligne de 300 m/min. Son système d'injection de catalyseur de niveau quantique stabilise le degré de réticulation entre 75 % et 85 %, avec une rigidité diélectrique de 25 kV/mm.
Q7 : Quels défis l’application de nouveaux matériaux pose-t-elle aux lignes de production ?
UN: Par exemple, le TPE (élastomère thermoplastique) nécessite un taux de compression des vis de 2,5:1 et un contrôle précis de la température de fusion à 170 ± 3°C. Le système d'extrusion modulaire de Gemwell permet une commutation complète entre les matériaux PP/PE/TPE en 2 heures, avec un taux de rebut inférieur à 0,8 %.
Q8 : Comment les technologies d'économie d'énergie sont-elles intégrées dans les lignes de production modernes ?
UN: L'accent est mis sur la récupération d'énergie. Les lignes de production de Gemwell utilisent des moteurs synchrones à aimants permanents (indice d'efficacité IE4) et un système de récupération de chaleur résiduelle de barillet d'extrudeuse, réduisant la consommation d'énergie par tonne de fil à 280 kWh, soit une économie d'énergie de 35 % par rapport aux équipements traditionnels.
Q9 : Comment le contrôle de la tension est-il obtenu lors d'une production à grande vitesse ?
UN: Nous utilisons un système de servotraction entièrement en boucle fermée, avec ajustement du couple en temps réel via un algorithme adaptatif du diamètre de la bobine. Dans la production de câbles Gemwell de 0,5 mm², les fluctuations de tension sont contrôlées à ±0,2 N à une vitesse de ligne de 1 200 m/min, garantissant ainsi l'absence de déformation des flammes dans la couche d'isolation.
Q10 : Où se situeront les futures avancées technologiques ?
UN: Nous nous concentrons sur la technologie de modification en ligne des matériaux isolants nanocomposites. Gemwell développe un système de dispersion in situ de nano-Al₂O₃ capable d'obtenir une dispersion des charges > 95 % pendant le processus d'extrusion, augmentant ainsi la résistance à la température du matériau isolant jusqu'à 150 °C.
Une fusion de pratique industrielle et de philosophie technologique
Les ingénieurs Gemwell adhèrent au principe de « l'homogénéisation thermique » lors de la mise en service de la ligne de production : de la plastification du matériau au refroidissement et à la prise, chaque paramètre thermodynamique doit répondre au principe d'équivalence temps-température. Cette recherche méticuleuse du contrôle des processus a permis à ses câbles ignifuges à 105°C de passer avec succès le test de vieillissement de 2 000 heures UL 758.
Alors que l'industrie discute encore de la technologie traditionnelle de coextrusion à trois couches, Gemwell a déjà réalisé la production en série d'une structure isolante nano-barrière à cinq couches. Cette technologie supprime les décharges partielles en dessous de 1 pC. Il s'agit de l'expression technique de l'esprit « Entreprise et exploration » de l'entreprise, qui traduit les avancées de la science des matériaux en améliorations exponentielles des performances des câbles.
Dans la salle de contrôle centrale de la base de production du Jiangsu, 200 ensembles de paramètres de processus collectés chaque microseconde ne constituent pas seulement des données de production, mais également un reflet numérique de l'arrangement de la chaîne moléculaire dans le milieu isolant. Ce contrôle précis du monde microscopique permet aux câbles isolés de Gemwell de démontrer une étonnante constance des performances dans des environnements allant de la forêt tropicale humide du Brésil aux déserts brûlants du Moyen-Orient, démontrant le saut technologique du « Made in China » au « Made in China with Precision ».

 Custom Ligne d'extrusion d'isolation de fil à noyau solide Suppliers