E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


L'isolation XLPE existe pour une raison : le polyéthylène ordinaire ne peut pas résister lorsqu'un câble devient chaud. La réticulation recâble la structure du polymère afin que le matériau cesse de fondre, conserve son intégrité électrique et résiste à un Température du conducteur continu de 90 °C avec des pointes de court-circuit jusqu'à 250°C. Si vous fabriquez des câbles d'alimentation, du câblage automobile ou des câbles de commande industriels, XLPE est la référence à laquelle comparer tous les autres isolants. Ce guide explique ce qu'est l'isolation XLPE, ses performances, comment elle est extrudée et ce qu'il faut évaluer lorsque vous choisissez une ligne d'extrusion.
Qu'est-ce que l'isolation XLPE et pourquoi la réticulation change tout
XLPE signifie polyéthylène réticulé. La matière première est un polyéthylène avec une bonne fluidité et propreté, généralement traité à des températures de fusion inférieures à 150°C. Après l'extrusion, le câble passe par une étape de durcissement qui relie des chaînes de polymère distinctes en un réseau tridimensionnel. Ce seul changement convertit un thermoplastique en thermodurcissable.
Le PE thermoplastique se ramollit lorsque le conducteur chauffe et peut se déformer sous la pression à l'intérieur d'un conduit ou d'un conduit. Le XLPE conserve sa forme car le réseau réticulé maintient les chaînes polymères ensemble. Le résultat pratique est un câble qui peut chauffer plus, transporter plus de courant pour la même taille de conducteur et gérer les conditions de surcharge sans s'effondrer.
Du PE thermoplastique à un réseau thermodurci
Lors de la réticulation, les sites activés sur les chaînes de polyéthylène adjacentes forment des liaisons covalentes. Dans le peroxyde XLPE, la chaleur décompose le peroxyde de dicumyle au-dessus d'environ 180°C pour générer des radicaux libres qui créent ces liaisons. Dans le silane XLPE, l'humidité déclenche une réaction de condensation entre les chaînes greffées silane. Dans les deux cas, le matériau final ne fond plus.
Les indicateurs standards d’une réaction de réticulation réussie comprennent allongement à chaud inférieur à 175 % à 200 °C (IEC 60811-507) et une teneur en gel généralement supérieure à 70 à 80 %. Si le degré de réticulation est insuffisant, l’isolant conserve une mémoire thermique et peut se déformer à haute température.
Où l’isolation XLPE mérite sa place
L'isolation XLPE est dominante dans les câbles de distribution moyenne tension d'environ 6 kV à 35 kV, et elle fonctionne également bien dans les câbles haute et très haute tension jusqu'à 500 kV. Les fils de construction basse tension, les câbles miniers, les câbles de bord de navires, les câbles de batteries automobiles et les câbles de parcs éoliens spécifient également le XLPE lorsque l'application exige un fonctionnement à 90 °C ou une meilleure tolérance de surcharge.
Comment l'isolation XLPE se compare-t-elle aux autres composés isolants
Le choix d’un matériau isolant consiste à équilibrer la résistance thermique, les propriétés diélectriques, la flexibilité et le coût. Le tableau ci-dessous compare les matériaux les plus souvent rencontrés sur les lignes d'extrusion.
| Composé isolant | Indice de conducteur continu | Pic de court-circuit | Permittivité relative à 20°C | Application typique du câble |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0 à 8,0 | Fils de construction basse tension et cordons flexibles |
| PE thermoplastique | 70°C | 180°C | 2.3 | Fils basse tension, câbles aériens regroupés |
| XLPE | 90°C | 250°C | 2,3–2,5 | Distribution, énergie, automobile, industriel |
| REP | 90°C | 250°C | 2,8–3,2 | Câbles d'alimentation miniers, marins et flexibles |
| TPE/TPU | 90°C à 125°C | Dépendant du composé | 3,0–4,5 | Câbles flexibles pour robots et chaînes porte-câbles |
Propriétés clés du XLPE qui déterminent la conception des câbles
Les données les plus importantes sur une fiche technique se répartissent en trois groupes : électriques, thermiques et vieillissement à long terme. Voici ce qu'il faut rechercher, avec les valeurs typiques qui apparaissent sur les spécifications des composés.
- Résistivité volumique : les composés XLPE affichent 10 15 à 10 16 ohm-cm à 20°C, c'est pourquoi le courant de fuite reste faible même à 90°C.
- Permittivité relative : environ 2,3 à 2,5 à fréquence industrielle. Cette faible valeur réduit la capacité et la perte diélectrique dans les longs circuits de distribution.
- Facteur de dissipation (tan delta) : inférieur à 0,001 à 20°C et fréquence industrielle dans les bons composés ; des valeurs plus élevées indiquent une contamination ou de l'humidité.
- Rigidité diélectrique : les tests à court terme sur les isolants XLPE extrudés atteignent souvent 20 à 40 kV/mm en fonction de l'épaisseur, de la configuration des électrodes et de la propreté du composé.
- Classe thermique : Température du conducteur continu de 90 °C, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Résistance au vieillissement et à l'arbre aquatique : les composés XLPE ignifuges (TR-XLPE) ajoutent des additifs spéciaux qui ralentissent l'arborescence électrochimique dans les installations humides.
Trois voies de réticulation pour fabriquer du XLPE
La façon dont le XLPE est réticulé modifie la disposition de la ligne de production, la chimie et les types de câbles que vous pouvez fabriquer. Trois itinéraires dominent le marché.
Réticulation au peroxyde
Le peroxyde XLPE est la norme pour les câbles moyenne et haute tension. Le composé contient du peroxyde de dicumyle, qui se décompose à haute température à l'intérieur d'un tube de vulcanisation continue (CV) à 350-450°C de vapeur ou d'azote sous pression. Le câble reste dans le tube suffisamment longtemps pour atteindre le degré de réticulation requis. Après durcissement, les sous-produits de peroxyde doivent dégazer, dans certaines conceptions, pendant plusieurs jours, voire plusieurs semaines, avant que le câble puisse être terminé.
Réticulation du silane
Le Silane XLPE utilise un processus en deux étapes (Sioplas) ou en une étape (Monosil). Le polyéthylène est greffé avec du vinyle silane puis réticulé par exposition à l'eau chaude ou à la vapeur. L'extrusion est suivie d'un bain de durcissement ; les vitesses de ligne sont généralement plus faibles car l'humidité doit se diffuser dans l'isolation. Cette méthode est populaire pour les fils basse tension, les câbles automobiles et autres produits à paroi mince pour lesquels l'investissement supplémentaire d'un tube CV n'est pas justifié.
Réticulation des radiations
Un accélérateur à faisceau d’électrons entraîne la réaction de réticulation à des niveaux de dose contrôlés, mesurés en kiloGray. Rayonnement XLPE convient aux produits à parois minces, aux matériaux thermorétractables et aux fils spéciaux qui nécessitent une réticulation uniforme sans chimie à haute température. La dose, la profondeur de pénétration et la vitesse de passage doivent être soigneusement adaptées à l'épaisseur de la paroi isolante.
| Méthode | Déclencheur | Équipement de production | Segments de câble typiques |
|---|---|---|---|
| Peroxyde | Chaleur supérieure à 180°C et pression | Tube CV, caténaire ou vertical | Câbles d'alimentation MT/HT |
| Silane | Humidité | Extrudeuse plus auge ou bain de durcissement | Fils BT, câbles automobiles |
| Radiation | Faisceau d'électrons | Accélérateur et blindage | Fils à paroi mince, thermorétractables, pour l'aérospatiale |
Extrusion d'isolant XLPE : processus et équipement
L’extrusion d’isolant XLPE ressemble à l’extrusion PE, mais la propreté et le contrôle de la température sont beaucoup plus exigeants. Toute contamination de quelque nature que ce soit (composé brûlé, poussière ou particules métalliques) crée un point faible qui peut créer un vide ou un arbre sous contrainte électrique. De nombreuses usines consacrent une extrudeuse spécifique au XLPE et la font fonctionner dans un environnement contrôlé.
La température de fusion doit rester dans une fenêtre étroite, généralement 120-140°C pour le silane XLPE de sorte que la réticulation ne commence que pendant la phase de durcissement, pas dans le fût. La géométrie des vis, le taux de compression et le refroidissement du canon influencent tous le profil de température. Un changeur de tamis à mailles fines maintient la matière fondue propre et aide à retenir les contaminants du composé entrant.
Pour les constructions moyenne tension, la triple extrusion dépose une couche semi-conductrice interne, l'isolation XLPE et une couche semi-conductrice externe en une seule opération. La tête d'isolation utilise une conception à noyau lisse ou à noyau rainuré pour obtenir une interface sans défaut, car toute irrégularité au niveau de l'interface concentre les contraintes électriques.
Pour les lignes d'isolation de fils et de câbles à âme pleine, une extrudeuse polyvalente conçue pour les composés LSZH, XLPE, TPE et TPU permet à une usine de basculer entre les produits sans modifier toute la ligne. La stabilité de la température, la tolérance stricte sur l'épaisseur de paroi et le changement rapide de matériau déterminent la quantité de câble utilisable que vous pouvez produire par équipe.
Une ligne capable de gérer le XLPE ainsi que le LSZH, le TPE et le TPU vous offre une flexibilité lorsque les commandes changent entre les types de câbles pour l'automobile, le bâtiment et l'industrie. Confirmez la conception de la vis de l'extrudeuse, la précision du contrôle de la température et la vitesse de ligne réelle pour l'épaisseur de paroi dont vous avez besoin avant de vous engager.
Gainage et finition d'un câble à base de XLPE
L’isolation ne représente que la moitié du problème. La gaine extérieure protège le noyau des dommages mécaniques, de l'humidité, des produits chimiques et des UV. Les composés XLPE sont également utilisés pour le revêtement lorsqu'une résistance élevée à la chaleur et à l'abrasion est requise, tandis que le revêtement LSZH est spécifié dans les bâtiments publics, les tunnels et les navires pour limiter la fumée et les gaz toxiques en cas d'incendie.
Un câble avec isolation XLPE et gaine XLPE ou LSZH peut fonctionner en continu à 90°C tout au long de sa vie. Les lignes de revêtement fonctionnent généralement à un rendement plus élevé que les lignes d'isolation car la paroi de l'enveloppe est plus épaisse et les exigences de qualité de surface diffèrent. Les zones de température, la vitesse de transport et la disposition des auges de refroidissement doivent empêcher le rétrécissement et maintenir la gaine concentrique.
Pour un traitement plus complet de cette étape, reportez-vous à notre Base de connaissances sur les machines d'extrusion de gaines de fils et de câbles avant de préciser votre ligne.
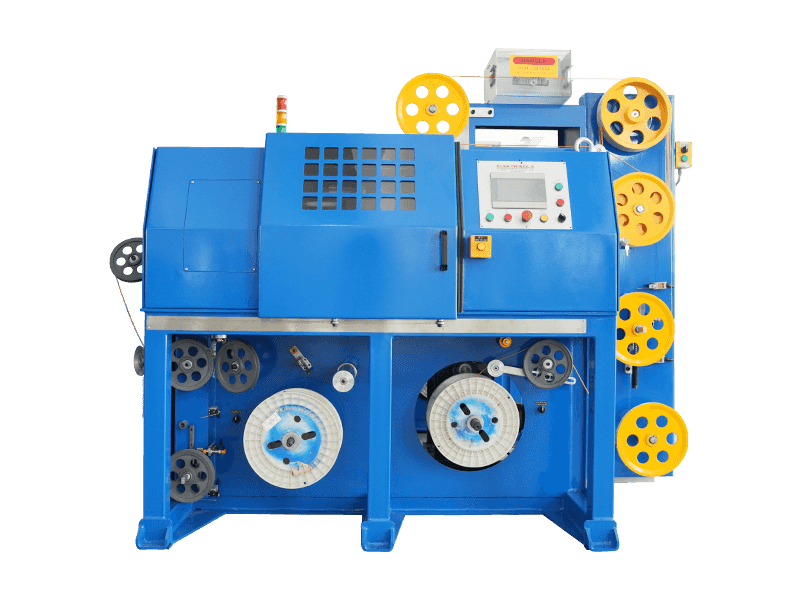
 Ligne d'extrusion de gaine LSZH/XLPE/TPE/TPU personnalisable Cette ligne d'extrusion traite des matériaux ignifuges à haute viscosité pour des câbles respectueux de l'environnement. Il dispose d'une puissance d'entraînement robuste, d'un refroidissement avancé et d'une reprise stable pour éviter les défauts de surface et prendre en charge une production continue. Voir le produit →
Le même fabricant peut généralement fournir à la fois des lignes d'isolation et de gainage, ce qui simplifie la mise en service, la formation et la gestion des pièces de rechange. La gamme d'extrudeuses de revêtement GEMWELL couvre le PVC, le PE, le PP, le PU, le LSZH, le XLPE, le TPE et le TPU, ainsi que le silicone pour les travaux de gaine à haute température.
Défauts courants d’isolation XLPE et comment les éviter
Les problèmes n’apparaissent pas toujours lors de l’extrusion ; beaucoup apparaissent dans le test de câble fini. Voici les pannes qui envoient le plus souvent le câble XLPE vers la baie de rejet.
- Contamination : la poussière, l'humidité, le métal ou le polymère décomposé présent dans la masse fondue peuvent créer des concentrations de contraintes. Atténuation : conditions similaires à celles d'une salle blanche, extrudeuse dédiée et filtres à filtration fine.
- Brûlure : si la matière fondue reste trop longtemps au-dessus de la température d'initiation, le peroxyde ou le silane commence à se réticuler dans le fût. Atténuation : contrôle strict de la température du canon, vis à faible cisaillement et temps de séjour court.
- Vides et micro-vides : l'humidité emprisonnée ou les gaz volatils forment des cavités pendant le durcissement. Atténuation : séchez le composé, gérez le flux d'air de la trémie et contrôlez les conditions de dégazage.
- Arbres aquatiques : dans des conditions humides et sous un stress AC élevé, des chemins de dégradation semblables à des arbres se développent à partir d'imperfections au fil des années. Atténuation : utilisez du TR-XLPE, des interfaces lisses et un durcissement à sec.
- Rugosité de l'interface : une frontière rugueuse entre les couches d'isolation et de semi-conducteur amplifie les contraintes électriques. Atténuation : co-extrusion et conception de tête adaptée.
- Variation de l'épaisseur de la paroi : l'isolation excentrique échoue aux tests diélectriques au point le plus fin. Atténuation : jaugeage laser avec contrôle en boucle fermée.
- Problèmes d'adhérence dans les conceptions humides : les couches semi-conducteurs se séparent de l'isolation. Atténuation : respectez les taux de durcissement du composé et manipulez le câble avec précaution après le durcissement.
Un nettoyage régulier, des calendriers de maintenance documentés et une formation des opérateurs évitent la plupart de ces problèmes. Consultez notre guide pratique pour exploitation, entretien et réparation de machines d'extrusion pour une routine d'entretien que vous pouvez adapter à votre ligne.
Que rechercher lors du choix d'une ligne d'extrusion d'isolation XLPE
Avant de comparer les devis, notez votre gamme de produits, la vitesse de ligne cible et la plage d'épaisseurs de paroi. Évaluez ensuite chaque ligne en fonction de ces facteurs :
- Couverture composée : la ligne doit fonctionner en PE, XLPE, LSZH, TPE et TPU aux températures de fusion requises sans contamination croisée.
- Contrôle de la température : zones en boucle fermée avec une précision de plus ou moins 1 à 2 °C et refroidissement du fût suffisant pour la température de fusion plus basse du silane XLPE.
- Conception de vis et de matrices : adaptée à un traitement à faible cisaillement et dimensionnée pour des murs isolants fins ou épais.
- Filtration : un changeur de tamis efficace pour que les changements de maille ne créent pas de longs arrêts de production.
- Jaugeage et contrôle : une jauge de diamètre laser avec retour d'information sur le tirage et la vis pour le contrôle en ligne de l'épaisseur des parois.
- Configuration de la ligne : débiteur, cabestan ou danseur, longueur de l'auge de refroidissement et enrouleur récepteur, tous dimensionnés pour les vitesses dont vous avez besoin.
- Assistance constructeur : documentation, pièces détachées, mise en service et formation. Un fournisseur disposant d’installations d’exportation dans de nombreux pays réduit le risque de temps d’arrêt.
Si vous envisagez de produire des câbles à isolation XLPE aujourd'hui et souhaitez demain l'option LSZH, TPE ou TPU, la réponse pratique est une ligne d'isolation conçue pour les quatre. Une machine modulaire s'amortit plus rapidement car vous pouvez accepter une plus grande variété de commandes sans deuxième investissement.
Foire aux questions sur l’isolation XLPE
Quelle est la différence entre le XLPE et l’isolation PE ordinaire ?
Le PE ordinaire est un thermoplastique qui se ramollit à environ 100°C et limite le câble à une température nominale de conducteur de 70°C. Le XLPE est réticulé en un réseau thermodurci qui ne fond pas, permettant une température continue de 90°C et une pointe de court-circuit de 250°C. Le XLPE résiste également bien mieux à la fissuration sous contrainte environnementale que le PE thermoplastique.
Le XLPE peut-il être extrudé sur une extrudeuse PE standard ?
Le XLPE à base de silane peut souvent être traité sur une extrudeuse PE avec un contrôle strict de la température et des conditions de propreté, mais la vis, la filtration et l'alimentation en matériau doivent être adaptées au composé spécifique. Le peroxyde XLPE pour câbles moyenne tension nécessite un équipement plus spécialisé car l'étape de durcissement a lieu dans une ligne CV après l'extrusion. Vous devez également éviter d'utiliser du XLPE après des composés ignifuges sur la même ligne, à moins que le canon et la vis ne soient parfaitement purgés.
Quelle est la température de fonctionnement maximale de l’isolation XLPE ?
Pour les câbles isolés XLPE standard, la température maximale de fonctionnement du conducteur continu est de 90 °C. En cas de surcharge, la valeur est normalement de 130 °C et la température maximale admissible du conducteur en cas de court-circuit est de 250 °C pendant une durée allant jusqu'à cinq secondes, conformément à la norme CEI 60502. Confirmez les valeurs exactes sur vos normes de câbles, car certaines conceptions spéciales spécifient des chiffres inférieurs.
Qu’est-ce que l’arborescence de l’eau dans les câbles XLPE ?
L'arborescence aquatique est un processus de dégradation électrochimique dans lequel l'humidité et le stress électrique développent progressivement des microstructures en forme d'arbre à partir d'imperfections de l'isolation ou des interfaces. Cela ne provoque pas de défaillance immédiate, mais cela réduit la rigidité diélectrique au fil des années et peut entraîner une panne de câbles moyenne tension vieillissants. Les composés XLPE modernes durcis à sec et ignifuges pour les arbres ralentissent considérablement ce processus.
L’isolation XLPE est-elle également utilisée dans les câbles basse tension ?
Oui. Outre les câbles électriques moyenne et haute tension, le XLPE apparaît dans les fils de construction basse tension, les câbles automobiles, les câbles de collecte des parcs éoliens et les câbles de commande industriels. Les principales raisons sont une température nominale continue plus élevée, une meilleure capacité de surcharge et une plus grande résistance aux produits chimiques et à la fissuration sous contrainte par rapport au PVC ou au PE. Pour les produits basse tension à paroi mince, la réticulation au silane et par rayonnement sont les voies les plus courantes.
 Associés Produits