E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


La réponse directe : ce que vous devez attendre d'une machine à section transversale de toronnage de fil de cuivre
Une machine de section transversale de toronnage de fil de cuivre est jugée d'abord par répétabilité dimensionnelle , pas à vitesse maximale. Si la machine ne peut pas reproduire la même géométrie de section transversale bobine après bobine, toute augmentation de la vitesse de sortie devient un handicap. L'accumulation de tolérances dans un conducteur multibrin est faible : une modification de 0,1 mm du diamètre extérieur peut décaler la section transversale d'environ 1,5 % pour un conducteur de 1,5 mm², ce qui à son tour modifie la résistance CC et la capacité de transport de courant.
En pratique, vous devez vous attendre à ce qu'une toronneuse bien réglée maintienne le diamètre extérieur dans les limites ±0,05mm pour la plupart des applications de câbles de construction et de câbles automobiles. C'est la base de référence. La machine doit également maintenir une longueur de pas stable, car la longueur de pas affecte l'angle d'hélice et la flexibilité mécanique du conducteur fini. Lorsque vous évaluez une machine, demandez des preuves de répétabilité à différentes vitesses, et pas seulement à un point de consigne.
Ce guide détaille les facteurs qui contrôlent la précision de la section transversale, compare les principaux types de machines et vous montre ce qu'il faut rechercher dans une ligne de production. L'objectif est de vous aider à éviter deux erreurs coûteuses : acheter une machine qui ne peut pas respecter les tolérances et acheter une machine trop spécifiée pour les produits que vous utilisez réellement.
Comment la géométrie de la section transversale est construite lors de l'échouage
Le toronnage prend plusieurs fils de cuivre simples et les pose selon un motif hélicoïdal autour d'un axe central. Le faisceau résultant a une section transversale qui n’est pas un cercle parfait. La disposition des fils, le nombre de couches et le niveau de compactage déterminent la section transversale réelle et l'enveloppe extérieure du conducteur.
Trois termes géométriques comptent plus que tous les autres :
- Longueur de pose est la distance axiale pour un enroulement hélicoïdal complet d'un fil autour de l'âme. Une longueur de pas plus courte augmente l'angle d'hélice et rend le conducteur plus flexible, mais augmente également le frottement et le risque de dommages à la surface.
- Modèle de calque décrit le nombre de fils dans chaque couche. Pour une construction concentrique, le nombre de fils dans une seule couche est généralement la somme de tous les fils de la couche précédente plus le fil central. Par exemple, un conducteur à 7 fils a 1 fil central et 6 dans la première couche.
- Compactage est une réduction du diamètre extérieur en faisant passer le faisceau de brins à travers une filière de formage. Le compactage augmente le facteur de remplissage du cuivre mais rend le conducteur plus rigide.
Le facteur de remplissage est un moyen rapide de comparer les constructions. Un conducteur à 7 fils non compacté a un facteur de remplissage d'environ 0,78, tandis qu'une version compactée peut atteindre 0,92 ou plus. Le compromis est que le compactage augmente la contrainte résiduelle dans le cuivre et nécessite souvent une étape de recuit ultérieure.
Comparaison des familles de machines : quel type offre la section transversale la plus étroite
La famille de machines que vous choisissez a un effet direct sur la section transversale que vous pouvez réaliser. Chaque type a un profil de tension, un mécanisme de rotation et une plage de vitesse différents. Le tableau ci-dessous donne une comparaison rapide des quatre principales familles utilisées dans le toronnage en cuivre.
| Type de machine | Plage de vitesse typique | Contrôle de section | Application la mieux adaptée |
|---|---|---|---|
| Machine à grouper | 5 000 à 8 000 tr/min | Idéal pour les fils fins, mais le diamètre peut varier en fonction de la tension. | Fil UL, cordons fins et flexibles |
| Câblage rigide | 200 à 600 tr/min | Excellente stabilité dimensionnelle, mais lente. | Gros câbles d'alimentation |
| Toronnage tubulaire | 1 500 à 4 000 tr/min | Contrôle modéré, bon pour les fils de taille moyenne. | Cordons flexibles, câbles de commande |
| Échouage planétaire | 100 à 500 tr/min | Très précis, surtout pour les câbles spéciaux. | Câbles de données aérospatiales et haut de gamme |
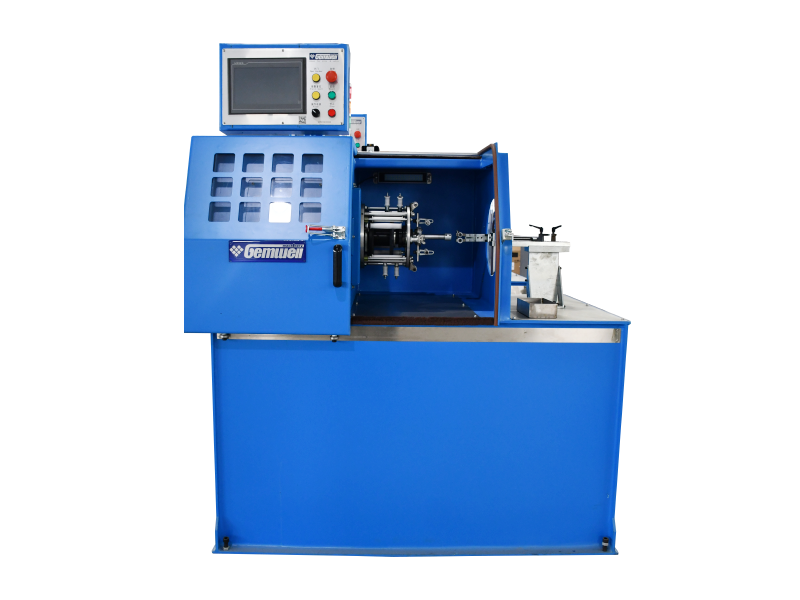
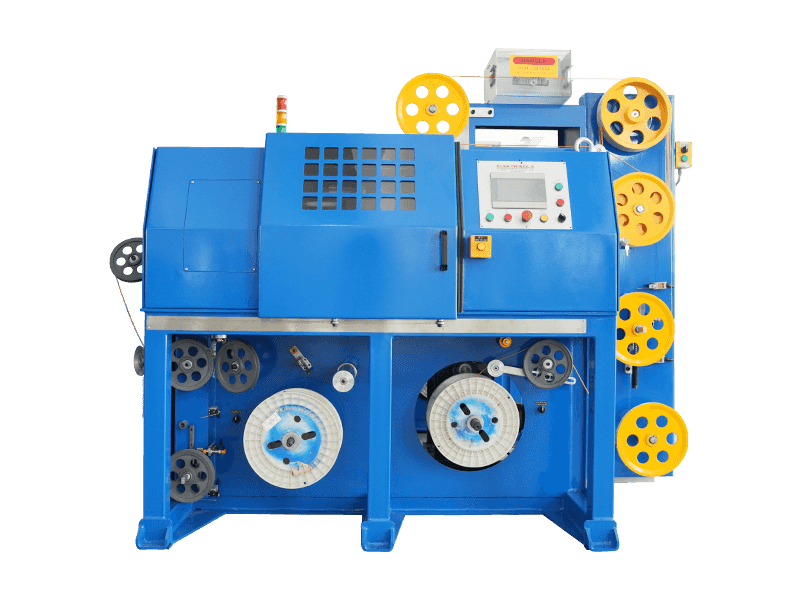
Pour les conducteurs en cuivre de taille moyenne et la fabrication générale de câbles, la famille de câbles à torsion unique en porte-à-faux offre un juste milieu pratique. Ces machines maintiennent un chemin de tension stable tout au long du cycle de torsion, ce qui est la clé pour maintenir une section transversale reproductible. Un exemple est un machine de torsion simple en porte-à-faux de type enrouleur à vitesse différentielle sans poulie enrouleuse , conçu pour éliminer la variation de diamètre causée par les changements de tension du côté de l'enroulement.
 Machine de torsion simple en porte-à-faux à vitesse différentielle sans poulie de cabestan Cette machine maintient une tension stable grâce à une transmission différentielle, éliminant les changements de tension côté reprise. Il est idéal pour les conducteurs en cuivre de taille moyenne où une géométrie de section reproductible est essentielle. Voir le produit →
Le rôle d'une machine de torsion de paires de fils dans la géométrie des câbles multi-paires
Une machine de section transversale de toronnage de fil de cuivre est souvent confondue avec une machine à tordre les paires de fils . Ce ne sont pas les mêmes. La toronneuse fabrique le conducteur unique à partir de plusieurs fils. Une machine de torsion de paires de fils prend deux conducteurs déjà toronnés et les tord en paire tout en conservant une géométrie serrée et uniforme.
Lorsque vous construisez des câbles réseau ou des câbles Ethernet industriels, la section transversale de la paire est importante pour l'impédance et la perte de réflexion. La longueur de torsion de la paire et le degré de tension sur chaque conducteur affectent directement la distance entre les deux conducteurs, ce qui modifie à son tour la capacité et l'impédance du câble. Une petite dérive dans la section transversale de la paire peut pousser le câble hors de la plage spécifiée.
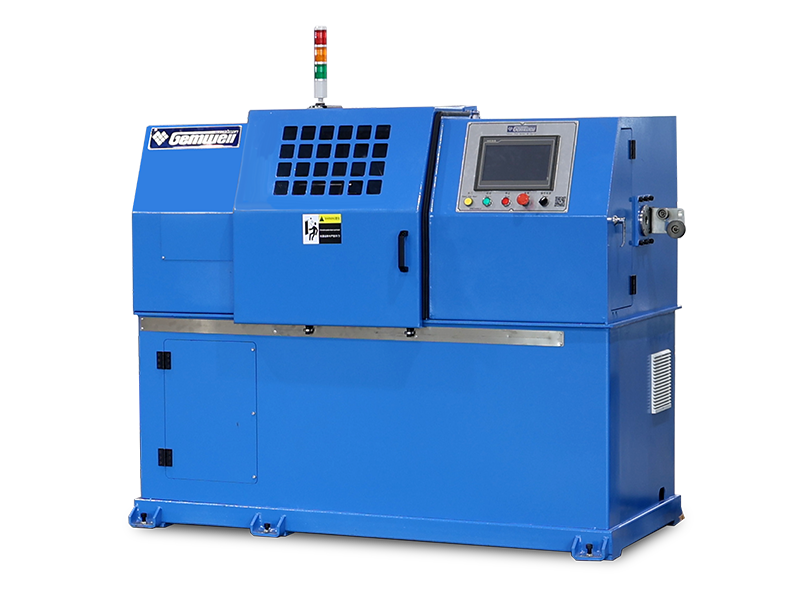
Dans une ligne de câble Ethernet où l'étape de torsion des paires doit gérer quatre paires à la fois avec un pas constant, le Machine à triple torsion intégrée à trois pas pour câble réseau est une solution qui regroupe plusieurs opérations de retordage dans une seule machine. Ce n'est pas la même chose qu'une toronneuse de cuivre, mais elle partage la même exigence de géométrie de section précise sur l'ensemble de la construction multi-paires.
Machine de torsion triple intégrée à trois pas pour câbles réseau Cette machine consolide la torsion simple, arrière et par paire en une seule unité, garantissant une cohérence de pas précise pour les câbles multi-paires. Il convient au traitement des fils de base du réseau CAT5/CAT5E/CAT6. Voir le produit → Facteurs de processus qui modifient la section transversale chaque jour
La machine elle-même ne représente que la moitié de l’histoire. Le fil de cuivre entrant dans le toronneur doit être cohérent en termes de diamètre, de dureté mécanique et d'état de surface. Les facteurs les plus négligés dans la production quotidienne sont :
- Qualité du cuivre — Le cuivre sans oxygène et le cuivre ETP (électrolytique dur brai) ont des propriétés mécaniques différentes. Un changement de source de cuivre peut modifier la façon dont les fils se compriment pendant le toronnage et modifier le diamètre extérieur final de 0,02 à 0,05 mm.
- Étirage et recuit — Les fils doivent être recuits jusqu'à un allongement constant. Si le cuivre est partiellement écroui dès l’étape d’étirage, il ne s’écoulera pas uniformément dans le faisceau toronné et la section transversale développera une forme ovale.
- Contrôle des tensions — La tension sur chaque fil individuel doit être équilibrée. Une tension inégale dans une construction à 7 fils peut faire monter les fils extérieurs plus haut que les autres, produisant une section transversale elliptique.
- État de la matrice de formage — Une matrice usée produira un conducteur compacté non concentrique. Au fil du temps, le diamètre de la filière augmente et le taux de compactage diminue. Une matrice doit être mesurée toutes les 500 heures de fonctionnement et remplacée lorsque le diamètre augmente de plus de 0,01 mm.
Un exemple pratique d'une usine de câbles fabriquant un conducteur flexible de 0,75 mm² : lorsque la matrice de formage était usée de 0,02 mm, la section transversale mesurée diminuait d'environ 2,3 % et la résistance CC augmentait de 2 %. Cela suffit à lui seul à faire échouer un câble esthétiquement acceptable.
Contrôles de qualité en ligne et défauts de section transversale
Vous ne pouvez pas inspecter votre chemin vers une bonne section transversale. Vous devez le construire et le surveiller en temps réel. Les lignes modernes utilisent des jauges de diamètre laser, des équipements de mesure de capacité et des caméras à grande vitesse. Le tableau ci-dessous répertorie les défauts les plus courants, leurs causes profondes et les actions correctives que les opérateurs doivent prendre.
| Défaut | Cause profonde | Action corrective |
|---|---|---|
| Section ovale | Tension de fil inégale ou matrice de formage usée | Calibrer la tension sur chaque chemin de fil ; mesurer et remplacer la matrice |
| Relâchement dans la couche externe | Contre-tension insuffisante sur les fils extérieurs | Augmenter la tension dans les bobines de dévidage du fil extérieur |
| Dérive de diamètre sur une bobine | Modification de la tension à mesure que le diamètre de la bobine de gain diminue | Utiliser un système de compensation de tension |
| Rayures superficielles | Surfaces de contact rugueuses sur l'arc ou la poulie de guidage | Polir ou remplacer les surfaces de contact ; inspecter l'état des roulements |
Automatisation, contrôle PLC et enregistrement des données sur les lignes modernes
Les machines modernes de section transversale de toronnage de fil de cuivre ne doivent pas être des boîtes en boucle fermée. Une bonne ligne donne à l'opérateur une visibilité en direct des paramètres critiques qui affectent la section transversale : tension par fil, longueur de pas réelle, pression de la matrice de formage et vitesse de la ligne. Un automate doté d'une IHM claire vous permet de stocker des recettes pour chaque produit et de les rappeler en quelques secondes.
L'enregistrement des données ne sert pas uniquement au dépannage. C'est un outil de gestion. Si la machine enregistre la mesure de la section transversale tous les 10 mètres de fil, vous pouvez suivre les tendances et prédire quand une matrice est sur le point de dériver. Cette approche proactive évite le gaspillage d’un grand lot de câbles.
Dans un système combinant plusieurs étapes de torsion, comme le Machine à triple torsion intégrée à trois pas pour câble réseau , l'automatisation devient le seul moyen pratique de garder toutes les sections synchronisées. Sans compensation automatique de la tension, un changement dans une section éloigne tout le câble de la cible.
Machine de torsion triple intégrée à trois pas pour câbles réseau Cette machine consolide la torsion simple, arrière et par paire en une seule unité, garantissant une cohérence de pas précise pour les câbles multi-paires. Il convient au traitement des fils de base du réseau CAT5/CAT5E/CAT6. Voir le produit → Comment choisir une configuration pour votre ligne de production
Le choix d'une machine de section transversale de toronnage de fil de cuivre est une décision qui doit être basée sur les produits que vous utilisez actuellement et les produits que vous prévoyez d'utiliser dans les trois prochaines années. La liste de contrôle suivante résume les questions clés à poser avant d’acheter.
- Quelle est la taille de conducteur la plus petite et la plus grande que vous devez toronner ? La gamme de diamètres de fil que la machine peut gérer détermine si vous avez besoin d'une machine de regroupement, d'une toronneuse à cadre rigide ou d'une machine de torsion simple en porte-à-faux.
- Quelle est la tolérance de longueur de pas la plus défavorable à laquelle vos clients s'attendent ? Pour les câbles automobiles, une tolérance de ±5 % sur la longueur de pas est courante. Pour les câbles de données, la tolérance peut être encore plus stricte.
- Avez-vous besoin d'un compactage sur la même ligne, ou le compactage est-il une étape distincte ? Si vous envisagez de compacter, la machine doit pouvoir accueillir une matrice de formage et maintenir la contre-tension associée.
- Quelle est votre fréquence de changement prévue ? Si vous utilisez de nombreuses tailles de conducteurs différentes, une machine dotée d'une tête de filière à changement rapide et d'un système de longueur de pas réglable vous fera gagner des heures à chaque quart de travail.
- Quel niveau de support après-vente est disponible localement ? Une machine difficile à entretenir représente un coût récurrent. Demandez la disponibilité des pièces de rechange et les procédures de maintenance documentées.
Habitudes de maintenance qui maintiennent la précision de la section transversale stable
La machine qui détient la tolérance le premier jour ne la conservera pas le millième jour à moins que vous ne la mainteniez. Trois habitudes de maintenance ont le plus grand impact sur la qualité de la section transversale :
- Nettoyage quotidien des poulies d'étrave et de guidage. Les poussières de cuivre et les résidus de lubrifiant s'accumulent sur ces surfaces et créent des micro-rayures. Un nettoyage de dix minutes par quart de travail est une assurance bon marché.
- Contrôle hebdomadaire de l'étalonnage de la tension. La tension sur chaque chemin de fil doit correspondre à la valeur de référence. Une dérive de 3 à 5 % en traction peut visiblement modifier la section transversale.
- Inspection mensuelle des matrices de formage. Mesurez l’ouverture de la filière avec une jauge à épingle calibrée. Si l'ouverture s'est agrandie de plus de 0,01 mm, la matrice doit être remplacée.
Pour une compréhension plus approfondie de la façon dont la vitesse, la tension et la longueur du pas interagissent, vous pouvez consulter le caractéristiques techniques des toronneuses à grande vitesse dans notre rubrique actualités de l'entreprise. L'article explique comment ces paramètres affectent la géométrie finale et donne des recommandations pratiques aux opérateurs.
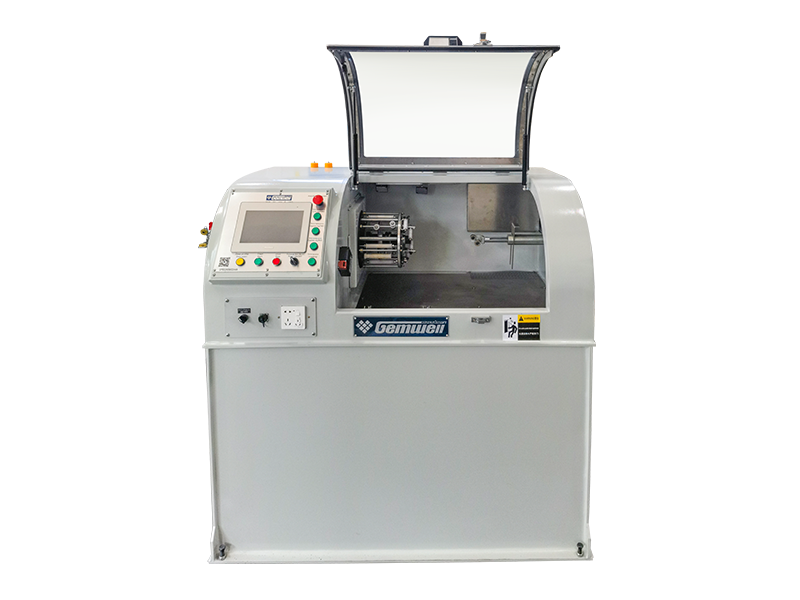
Un autre type de machine qui réduit la charge de maintenance est le machine à torsion simple en porte-à-faux monobloc légère avec poulie de plomb externe et prise de force . Cette conception élimine le besoin d'une poulie réceptrice séparée, ce qui supprime une source importante de variation de tension et simplifie la maintenance.
Machine de torsion simple en porte-à-faux intégrée légère avec cabestan externe Cette conception légère intègre le cantilever et le cabestan externe, simplifiant ainsi la maintenance et réduisant les variations de tension. Il convient parfaitement à la production de câbles à usage général nécessitant une géométrie de conducteur stable. Voir le produit → Foire aux questions
Quelle tolérance de section transversale une machine à toronner en cuivre doit-elle respecter ?
Pour la plupart des câbles à usage général, la tolérance du diamètre extérieur doit être de ±0,05 mm lorsque le conducteur est mesuré à la même position le long de la bobine. Pour les fils très fins, tels que les torons de 0,2 mm dans les câbles à haute flexibilité, une tolérance de ±0,03 mm est plus réaliste et nécessite une machine avec une tension extrêmement stable.
Une machine à retorder des paires de fils est-elle la même chose qu'une machine à regrouper des brins ?
Non. Une machine à tordre des paires de fils tord deux conducteurs déjà formés ensemble pour former une paire. Une machine à regrouper les torons prend de nombreux fils individuels et fabrique un seul conducteur. Les deux machines se trouvent à des étapes différentes du processus de fabrication des câbles.
Pourquoi le compactage modifie-t-il le diamètre extérieur d'un conducteur toronné ?
Le compactage rapproche les fils individuels et comble les espaces entre eux. Cela réduit le diamètre de l'enveloppe pour une même section de cuivre. Par exemple, un conducteur à 7 fils avec une surface en cuivre de 1,5 mm² peut mesurer 1,68 mm de diamètre avant compactage et 1,55 mm après compactage.
Qu'est-ce qui provoque une section ovale au lieu d'une section ronde après l'échouage ?
La cause la plus courante est une tension inégale sur les différents fils. Si la tension du fil varie d’une bobine à l’autre, certains fils seront plus hauts que d’autres. Le câble passera ensuite à travers la matrice de formage de manière décentrée, créant ainsi une forme ovale. Une deuxième cause est une matrice de formage usée avec une ouverture non ronde.
À quelle fréquence faut-il remplacer les matrices de formage sur une ligne de toronnage ?
Il n’y a pas de réponse unique, mais une règle pratique consiste à mesurer l’ouverture de la filière toutes les 500 heures de fonctionnement. Si l'ouverture s'est agrandie de plus de 0,01 mm, remplacez la matrice. Pour une ligne fonctionnant 24h/24 et 7j/7, cela peut signifier toutes les 4 à 8 semaines en fonction de la dureté du fil et de la vitesse.
Pourquoi le pas de torsion diffère-t-il entre les paires à l'intérieur du même câble multipaire ?
Différents pas de torsion sont intentionnellement utilisés pour réduire la diaphonie entre les paires. Dans les câbles Ethernet, les quatre paires ont souvent quatre longueurs de pas différentes. La machine qui produit ces câbles doit être capable de régler chaque paire indépendamment et de maintenir le pas stable sur toute la longueur.
 Associés Produits