English
 中文简体
 Product Category
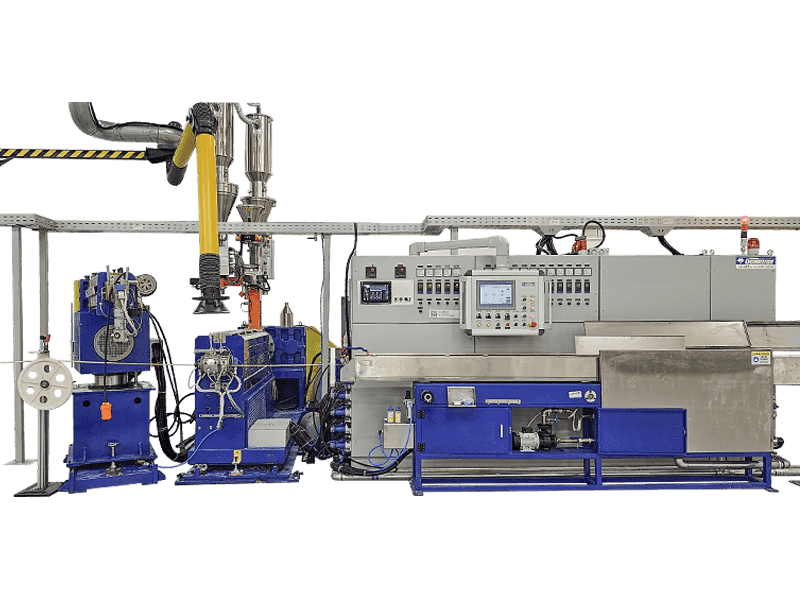
La machine d'extrusion de gaine PVC/PE/PP/PU est un équipement non standardisé avec person
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
La machine d'extrusion de gaine PVC/PE/PP/PU est un équipement non standardisé avec person
Read More +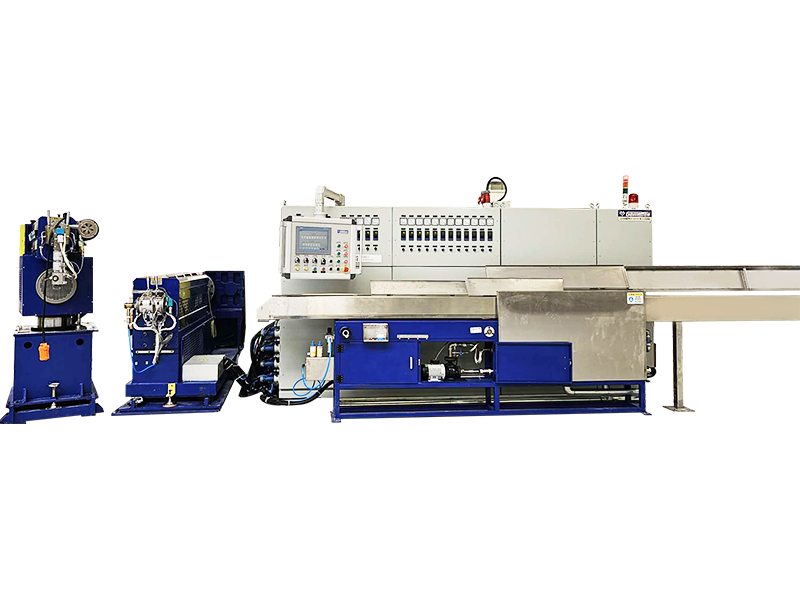
Product Category
La ligne d'extrusion de gaines LSZH/XLPE/TPE/TPU est un équipement non standardisé avec pe
Read More +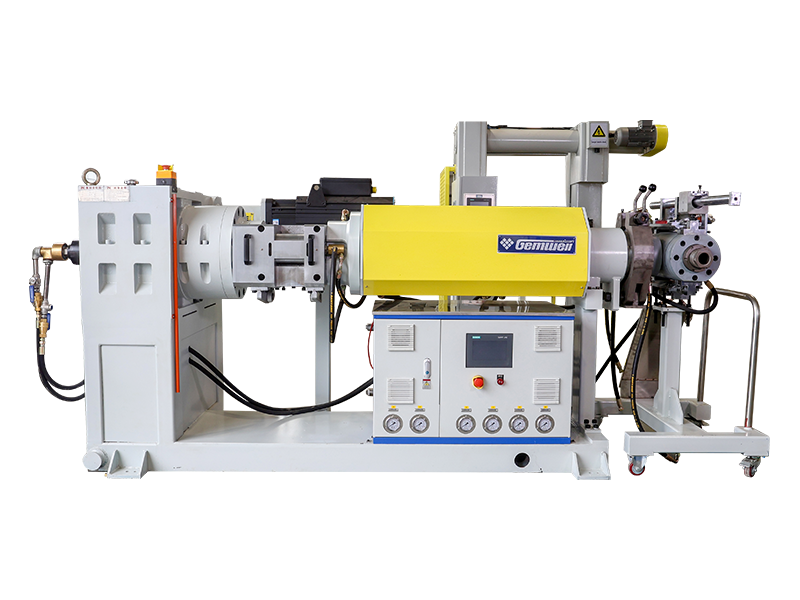
Product Category
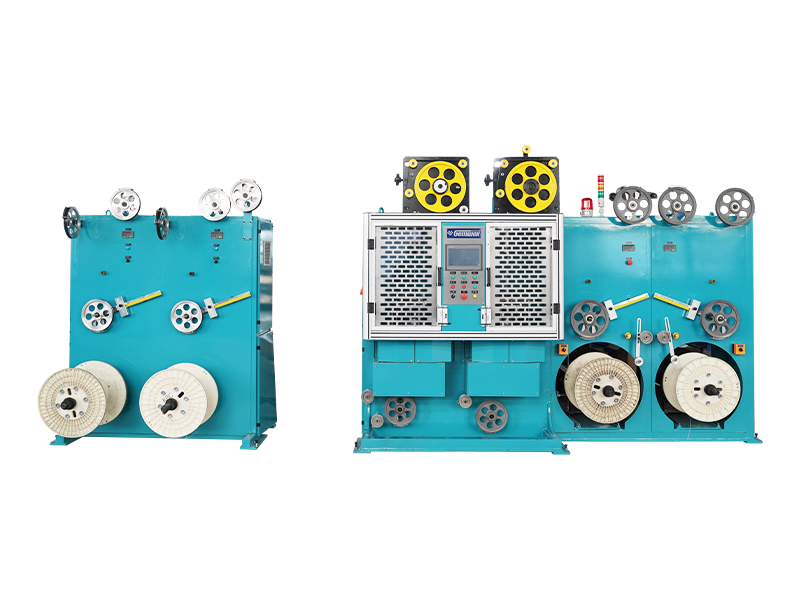
La ligne d'extrusion de gaines en silicone est un équipement non standardisé avec personna
Read More +L'extrusion de la gaine consiste à recouvrir le fil torsadé d'un manchon annulaire. La couche de gaine joue un rôle important dans la fixation de la structure physique interne des fils centraux multibrins et dans la protection de l'isolation externe. La couche de gaine externe du câble est en contact direct avec des objets externes. Sa résistance mécanique, ses caractéristiques électriques, sa protection de l'environnement, sa résistance à la fatigue, sa résistance aux intempéries, etc. varient selon le domaine d'application. Afin de répondre aux exigences des besoins, l'extrusion de gaine couramment utilisée présente les types suivants : selon les différentes exigences de protection de l'environnement du matériau de la gaine, elle est divisée en extrusion de matériau non toxique respectueuse de l'environnement et en extrusion de matériau non respectueux de l'environnement ; selon les différentes exigences de résistance au feu et d'ignifugation de la couche de gaine, elle est divisée en extrusion ignifuge sans halogène à faible fumée et extrusion de matériau non ignifuge (c'est-à-dire matériau conventionnel) ; selon différents niveaux de tension, il est divisé en extrusion de gaine extérieure de fil basse tension de petite taille et en extrusion de gaine extérieure de câble d'alimentation grande moyenne haute tension. Selon les différents processus de moulage par solidification de la couche de gaine après extrusion, elle est divisée en moulage par refroidissement par réservoir d'eau ordinaire et moulage par réticulation par irradiation dans un tunnel de séchage à haute température (ou autres méthodes de réticulation). Selon différents domaines d'application des fils, il est divisé en extrusion de gaine de fil et extrusion de gaine de câble.

Temps d'établissement

Superficie du bâtiment (m²)

Nombre d'employés

Propriété intellectuelle
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A extrudeuse de fil haute puissance est l'épine dorsale de toute usine de câbles produisant des fils de grand diamètre ou à
Read More +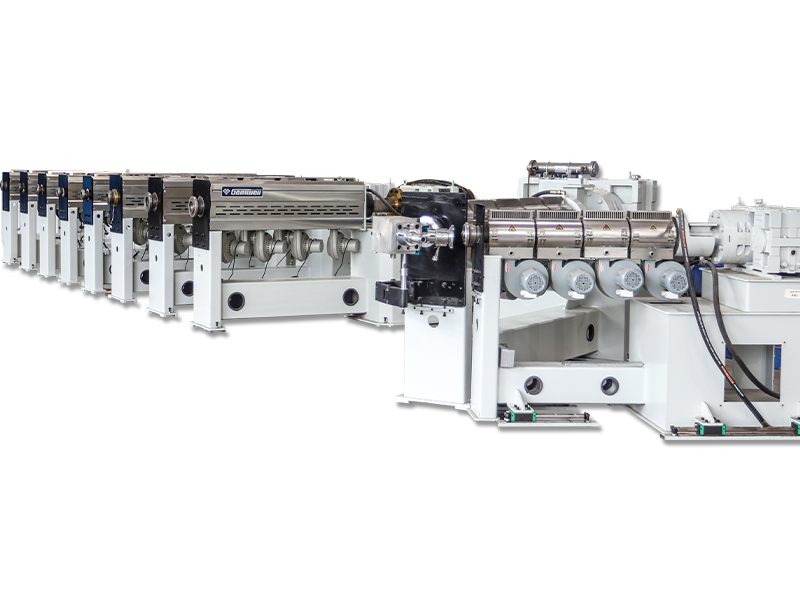
2026-09-07
Webmaster
Que signifie l’échouage en groupe Le toronnage en grappes est une méthode de construction de conducteurs dans laquelle deux ou plusieu
Read More +
2026-09-04
Webmaster
À propos de GEMWELL Nous nous réjouissons sincèrement de vous accueillir, Hall E2, stand n°A41 et mettra en lumière
Read More +
2026-08-31
Webmaster
Où la qualité des murs de câbles est réellement décidée Un fil de construction isolé en PVC de 0,5 mm² sort de l'auge de refr
Read More +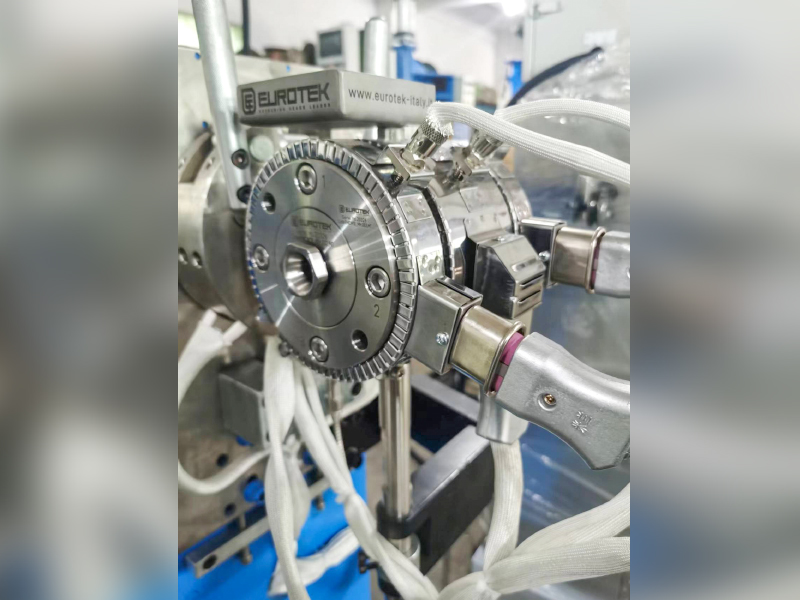
2026-08-27
Webmaster
Pour les câbles Twinax dans les serveurs AI, la réduction du Dk effectif de l'isolation (air ≈1, FEP≈2,1) est essentielle pour réduire
Read More +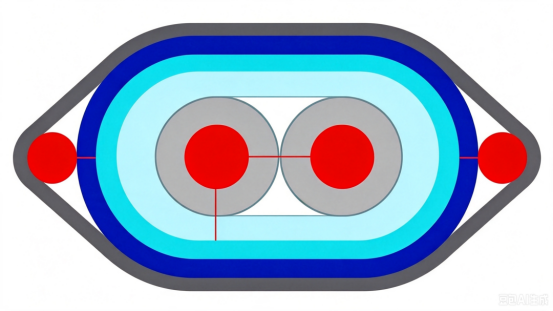 FAQ
Les câbles réseau CAT7 et CAT8 diffèrent principalement par la vitesse et la fréquence de transmission.
CAT7 prend en charge des vitesses de transmission allant jusqu'à 10 Gbit/s avec une fréquence de 600 MHz, tandis que CAT8 prend en charge des vitesses allant jusqu'à 25 Gbit/s ou 40 Gbit/s avec une fréquence de 2 000 MHz.
Pendant la production, des matériaux conducteurs de haute qualité doivent être utilisés, l'espacement entre les paires et l'épaisseur de l'isolation doivent être strictement contrôlés, des techniques de blindage efficaces telles qu'un blindage à double couche doivent être utilisées pour réduire la diaphonie et les interférences externes, garantissant ainsi l'intégrité du signal.
Des structures de blindage à double couche doivent être adoptées, avec une couche intérieure de feuille d'aluminium et une couche extérieure de treillis tressé, pour améliorer la capacité anti-interférence du câble ; dans le même temps, la disposition des paires doit être optimisée et l'espacement entre les paires doit être augmenté pour réduire la diaphonie.
En optimisant la géométrie des paires, en contrôlant avec précision l'adaptation d'impédance, en utilisant des matériaux isolants de haute qualité et en employant des techniques de blindage efficaces, la perte de réflexion peut être minimisée pour garantir l'intégrité du signal.
La piste et le contrôle de tension automatiques aident à maintenir une tension constante tout au long du processus d'emballage, assurant une couverture uniforme, évitant les fluctuations de tension pendant la consommation du ruban, réduisant ainsi le taux de rupture.
Les câbles PCIe 6.0 et PCIe 7.0 diffèrent par leurs exigences en matière de vitesse de transmission et d'intégrité du signal. PCIe 6.0 utilise la technologie de modulation PAM4 avec une vitesse de transmission allant jusqu'à 64 GT/s, tandis que PCIe 7.0 augmente encore la vitesse de transmission, utilise des technologies de modulation plus avancées et nécessite une intégrité de signal plus élevée et une latence plus faible.
Des matériaux conducteurs à faible perte doivent être sélectionnés, la structure géométrique des paires doit être optimisée, la diaphonie entre les paires doit être réduite, des matériaux isolants de haute qualité doivent être utilisés et les processus de production doivent être strictement contrôlés pour réduire le retard et l'atténuation du signal.
En contrôlant avec précision le diamètre du conducteur, l'épaisseur de l'isolation et l'espacement entre les paires, et en utilisant des analyseurs d'impédance pour la surveillance en temps réel, garantissant que l'impédance du câble se situe dans la plage spécifiée pour éviter la réflexion et la perte du signal.
L'utilisation d'une technologie de blindage efficace, telle qu'un blindage à double couche, l'utilisation de matériaux conducteurs à faible résistance, optimise la géométrie de la paire de fils, réduit les fuites électromagnétiques et contrôle le niveau EMI du fil.
Les vitesses de transmission élevées nécessitent un contrôle plus strict de l'intégrité du signal, nécessitant l'utilisation de matériaux conducteurs à faibles pertes, un contrôle précis de la géométrie des paires et une réduction de la diaphonie et du retard pour répondre aux demandes de transmission à grande vitesse.
Des matériaux d'isolation avec une faible constante diélectrique et une faible perte tangente, tels que le PTFE ou le PI, doivent être choisis pour réduire l'atténuation et le retard du signal.
À l'aide de la réflectométrie dans le domaine temporel (TDR) et d'autres équipements de test, une surveillance en temps réel du retard de transmission par câble peut être effectuée pour garantir qu'il se situe dans la plage spécifiée, évitant ainsi les problèmes de qualité de transmission du signal.
Un contrôle précis du diamètre du conducteur et de l'épaisseur de l'isolation, l'optimisation de la disposition des paires, la réduction de la diaphonie entre les paires et l'utilisation de matériaux conducteurs à faible résistance peuvent contrôler efficacement la résistance et l'inductance du câble.
À l'aide d'analyseurs de spectre et d'autres équipements de test, une surveillance en temps réel de la vitesse de transmission du câble peut être effectuée pour garantir qu'elle répond aux exigences de conception, évitant ainsi les problèmes de qualité de transmission du signal.
Le contrôle de la température de l’extrudeuse affecte directement la qualité de la couche d’isolation ou de gaine. Une température trop élevée ou trop basse entraînera des propriétés instables du matériau et affectera la qualité globale du câble.
Le pas d'une toronneuse détermine la flexibilité et la résistance à la traction du fil toronné. Un pas plus court augmente la flexibilité, tandis qu'un pas plus long améliore la résistance à la traction.
Dans l'industrie de la fabrication de fils et de câbles, les extrudeuses de gaines jouent un rôle central, déterminant non seulement la qualité et la durabilité des produits, mais ayant également un impact direct sur l'efficacité de la production et le contrôle des coûts. En tant qu'entreprise leader dans ce domaine, Gemwell Electrical Technology (Jiangsu) Co., Ltd. s'appuie sur sa vaste expertise technique et son engagement de service fiable pour fournir une assistance complète aux clients mondiaux.
1. Quel est le principe de fonctionnement de base d'un machine d'extrusion de gaine de fils et de câbles ?
Une machine d'extrusion de gaines de fils et de câbles est une machine spécialisée qui fond et extrude les thermoplastiques pour former une couche protectrice uniforme à la surface des fils ou des câbles. Son mécanisme de base comprend un système d'alimentation, une unité d'extrusion à vis et une section de refroidissement et de mise en forme. La matière première (telle que le polyéthylène ou le chlorure de polyvinyle) est introduite dans une trémie et chauffée jusqu'à l'état fondu par la vis rotative. La matière fondue est ensuite extrudée à travers une tête de filière, formant une couche de gaine continue. Enfin, la gaine est rapidement solidifiée par un système de refroidissement à eau ou à air. Ce processus nécessite un contrôle précis de la température et de la pression pour garantir que l'épaisseur, la densité et la finition de surface de la gaine répondent aux normes de l'industrie. En fournissant ce type de machine, Gemwell Electrical Technology met l'accent sur son système intelligent de contrôle de la température, qui garantit un fonctionnement efficace et stable. De plus, son service de réponse rapide 24 heures sur 24 assure une assistance technique immédiate aux clients en cas d'anomalies opérationnelles, évitant ainsi les interruptions de production.
2. Quels matériaux sont couramment utilisés dans les machines d'extrusion de gaines de fils et de câbles ? Comment le choix de ces matériaux affecte-t-il les performances du produit final ?
Les machines d'extrusion de gaines de fils et de câbles traitent généralement des matériaux thermoplastiques tels que le polyéthylène (PE), le chlorure de polyvinyle (PVC), le polypropylène (PP) et les caoutchoucs spéciaux. Le choix des matériaux a un impact direct sur la résistance mécanique de la gaine, sa résistance aux intempéries, ses propriétés isolantes et ses performances environnementales. Par exemple, le PE est souvent utilisé dans les câbles extérieurs en raison de son excellente résistance chimique et de sa ténacité à basse température, tandis que le PVC est largement utilisé dans les câbles de construction pour sa rentabilité et son caractère ignifuge. Des indices de fusion des matériaux inappropriés ou des ratios d'additifs inappropriés peuvent entraîner des bulles, des fissures ou un retrait inégal dans la gaine, réduisant ainsi la durée de vie du câble. Gemwell Electrical Technology intègre une technologie d'optimisation de la compatibilité des matériaux dans la conception de ses machines pour aider ses clients à éviter ces défauts. De plus, grâce à l'assurance qualité d'un an de l'entreprise, les clients peuvent recevoir en temps opportun un diagnostic et des solutions professionnels s'ils rencontrent des fluctuations de performances pendant la phase d'application du matériau, garantissant ainsi que leurs produits répondent systématiquement aux normes.
3. Quels sont les principaux domaines d’application des machines d’extrusion de gaines de fils et de câbles ? Comment leurs avantages technologiques stimulent-ils le développement de l’industrie ?
Ces machines sont largement utilisées dans les domaines de la transmission d’énergie, des réseaux de communication, de l’électronique automobile et des infrastructures du bâtiment. Par exemple, dans la fabrication de câbles de transmission haute tension, les extrudeuses garantissent aux gaines une isolation et une résistance aux UV élevées. Dans la production de câbles à fibres optiques, les gaines doivent être fines, légères et flexibles pour protéger l'âme de la fibre. Leurs avantages technologiques résident dans un contrôle d’extrusion de haute précision. Par exemple, un système de rétroaction en boucle fermée peut ajuster la vitesse d'extrusion en temps réel pour s'adapter à des câbles de différents diamètres et de structures complexes, améliorant ainsi l'efficacité de la production et la cohérence du produit. Avec l’essor des énergies renouvelables et de la technologie 5G, les extrudeuses de gaines poussent l’industrie vers une fabrication légère et respectueuse de l’environnement. Gemwell Electrical Technology soutient ces applications innovantes avec ses équipements. En combinaison avec un service d'assistance à vie, les clients reçoivent des recommandations de mise à niveau continues à mesure qu'ils se développent dans de nouveaux domaines, garantissant ainsi que leurs machines restent à l'épreuve du temps.
4. Pourquoi la maintenance et l'étalonnage des machines d'extrusion de gaines de fils et de câbles sont-ils si cruciaux ? Quels sont les points de défaillance courants ?
La maintenance et l’étalonnage de l’extrudeuse sont essentiels pour garantir un fonctionnement efficace à long terme. L'usure des vis, le vieillissement des éléments chauffants ou les déviations du système de contrôle peuvent entraîner des défauts de production tels qu'une épaisseur de gaine inégale ou un taux d'extrusion instable. Les points de défaillance courants incluent la fatigue du métal dans la vis et le canon, la défaillance du capteur de température et le blocage de la matrice. S’ils ne sont pas résolus rapidement, ces problèmes augmentent non seulement les taux de rebut, mais peuvent également provoquer des incidents de sécurité. L'étalonnage régulier implique des tests de pression, un étalonnage de la température et un nettoyage des vis pour maintenir la précision de l'extrusion. Gemwell Electric Technology met l'accent sur la valeur fondamentale de son service Gemwell : grâce à un mécanisme de réponse rapide 24 heures sur 24, les clients reçoivent une assistance immédiate sur site ou à distance en cas de panne, évitant ainsi des temps d'arrêt coûteux. De plus, une garantie de qualité d'un an couvre tous les composants critiques, garantissant ainsi que les coûts de maintenance sont gérables.
5. Quels facteurs techniques et de service doivent être pris en compte lors de la sélection d'un fournisseur de machines d'extrusion de gaines de fils et de câbles ?
La sélection du fournisseur nécessite une évaluation complète des paramètres techniques de la machine (tels que la précision de l'extrusion, l'efficacité énergétique et le niveau d'automatisation) ainsi que de son système de support après-vente. Les facteurs techniques incluent si la conception de la vis optimise le flux de matériaux et si le système de contrôle prend en charge le contrôle de la température à plusieurs étages. Les facteurs de service mettent l’accent sur la vitesse de réponse, les ressources de formation et l’assistance à long terme. Par exemple, les environnements à haute capacité exigent que les fournisseurs fournissent un approvisionnement rapide en pièces de rechange et des plans de maintenance préventive. Gemwell Electrical Technology se distingue par son équipe professionnelle et la promesse Gemwell : toutes les questions opérationnelles sont résolues dans les 24 heures, une garantie d'un an garantit un fonctionnement sans défaut des nouvelles machines et un service d'assistance à vie couvre tout le cycle de vie de l'équipement, de l'installation et de la mise en service aux mises à niveau techniques, offrant ainsi aux clients des solutions transparentes. Cela réduit non seulement le coût total de possession, mais aide également les clients à conserver leur avantage sur un marché hautement concurrentiel.

 Custom Machine d'extrusion de gaine de fils et de câbles Manufacturers