E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Le toronnage est le processus de torsion de plusieurs fils métalliques nus en un seul conducteur composite. Cette opération est réalisée avant l'isolation ou le gainage et elle détermine la flexibilité, la résistance mécanique et la fiabilité finale du conducteur. Un conducteur bloqué n’est pas simplement un luxe ; il s'agit d'une exigence fonctionnelle pour tout câble qui doit se plier, vibrer ou être acheminé dans des espaces restreints.
Dans la plupart des câbles industriels, le modèle et la classe de câblage influencent directement la durée de vie en fatigue, la continuité électrique et le coût d'installation . Que vous fabriquiez des câbles d'alimentation, des câbles réseau ou des faisceaux de câbles automobiles, le processus de toronnage constitue la base de chaque opération en aval.
Qu’est-ce que le toronnage de fils et pourquoi est-ce important ?
Le toronnage est la torsion de deux ou plusieurs fils individuels en un seul conducteur plus gros. Ce processus existe parce que les conducteurs solides ne peuvent pas résister à des flexions, des vibrations ou des cycles thermiques répétés dans des installations réelles.
Considérez trois scénarios pratiques :
- Un câble Ethernet industriel doit fléchir continuellement à l’intérieur d’un bras robotique. Un conducteur solide se briserait après quelques centaines de cycles.
- A câble d'alimentation acheminé à travers un conduit doit suivre le coude du conduit sans se plier. Les conducteurs multibrins se plient plus facilement.
- A câble de commete courir à côté d’un moteur subit des vibrations constantes. Les torons répartissent la contrainte sur de nombreux fils, évitant ainsi une défaillance précoce.
Selon CEI 60228 , les conducteurs flexibles sont classés en classe 5 et classe 6, tandis que ASTM B8 spécifie les conducteurs en cuivre toronnés à pose concentrique pour les applications électriques. Ces normes existent parce que le toronnage des fils est un paramètre technique mesurable et non un choix esthétique.
Principaux avantages des conducteurs multibrins
Les avantages du toronnage par rapport à un conducteur solide de section égale peuvent être regroupés en avantages d'installation, opérationnels et de connectivité. Le tableau ci-dessous compare les deux constructions.
| Propriété | Conducteur solide | Conducteur toronné |
|---|---|---|
| Facilité de pliage | Difficile de plier | Se plie facilement |
| Durée de vie en flexion-fatigue | Limité | Étendu |
| Résistance aux vibrations | Modéré | Excellent |
| Effet peau AC | Résistance plus élevée à haute fréquence | Résistance inférieure en raison d'une plus grande surface |
| Résiliation | Soudure simple | Nécessite des soins de sertissage ou de soudure |
| Coût par mètre | Inférieur | Plus haut |
L’un des principaux avantages est lié au fonctionnement à haute fréquence. Dans les circuits alternatifs, le courant circule près de la surface du conducteur. Les conducteurs solides ont une surface plus petite pour une section transversale donnée, ce qui augmente la résistance aux fréquences plus élevées. Les conducteurs multibrins réduisent cet effet car leur surface combinée est plus grande.
Pour des applications flexibles comme câbles robotiques and câbles de chaîne porte-câbles , l'échouage est obligatoire. Les conducteurs non torsadés se briseraient en quelques jours dans ces environnements.
Principaux types de toronnages de fils
Toronnage à pose concentrique
Le toronnage à pose concentrique dispose les fils en couches régulières et uniformes. Le fil central est entouré d'une première couche utilisant six fils, la deuxième couche ajoute douze fils, la troisième en ajoute dix-huit, et ainsi de suite. Chaque couche se tord dans la direction opposée à la couche située en dessous, ce qui assure la stabilité structurelle.
Il s'agit du type de toronnage le plus couramment utilisé dans les câbles d'alimentation, de contrôle et industriels. Il offre une surface lisse, facile à isoler et à terminer. ASTM B8 définit la configuration géométrique et la tolérance de cette construction.
Échouage en grappe
Le toronnage en grappe tord plusieurs fils ensemble sans disposition géométrique définie. Il est moins cher à produire et offre une excellente flexibilité. Cependant, la surface du conducteur est irrégulière, ce qui peut rendre l'isolation et la terminaison plus difficiles.
Le toronnage en grappes est couramment utilisé dans les câbles audio, les petits fils électroniques et les applications où la géométrie des conducteurs n'est pas critique. Les brins sont simplement regroupés et torsadés ensemble pour réduire les coûts.
Toronnage par câble
Le toronnage par câble construit le conducteur en deux étapes. Tout d’abord, des brins plus petits sont tordus en sous-conducteurs. Ensuite, ces sous-conducteurs sont torsadés ensemble pour former le conducteur final. Cette structure offre le plus haut niveau de flexibilité et de durabilité mécanique.
Les conducteurs de pose de câbles sont utilisés dans câbles miniers robustes , câbles d'ascenseur , et câbles robotiques à haute flexibilité où des flexions et des torsions extrêmes sont attendues.
| Tapez | Géométrie | Flexibilité | Coût | Utilisation typique |
|---|---|---|---|---|
| Concentrique | Couches régulières | Moyen | Moyen | Puissance et contrôle |
| Bouquet | Irrégulier | Élevé | Faible | Audio et signal |
| Pose de corde | Plusieurs sous-conducteurs | Très élevé | Élevé | Câbles dynamiques et miniers |
Comprendre les classes de toronnage de A à M
Les classes de conducteurs définissent le nombre de fils, le nombre de couches et la configuration des câblages. Ces classes sont standardisées pour aider les ingénieurs concepteurs à sélectionner le conducteur approprié pour chaque application.
Pour les conducteurs en cuivre à pose concentrique, ASTM B8 définit les classes suivantes :
| Classe | Construction | Application typique |
|---|---|---|
| AA | Solide ou 1 couche | Fil de ligne utilitaire |
| A | 1 couche autour d'un centre | Câblage fixe |
| B | 2 couches ou plus | Puissance et contrôle cables |
| C | 3 couches ou plus | Câbles d'alimentation flexibles |
| D | 4 couches ou plus | Câbles portables et miniers |
| M | Bouquet or rope construction | Câbles audio et de test |
La classe B est la classe la plus largement spécifiée. Il équilibre la flexibilité, le coût et les performances électriques. Les classes C et D offrent une meilleure flexibilité moyennant un coût supplémentaire, tandis que la classe M est réservée aux applications audio et électroniques spécialisées.
Choisir la mauvaise classe entraîne soit une défaillance mécanique prématurée, soit un coût matériel inutile. Par exemple, l'utilisation d'un conducteur de classe C dans un conduit d'installation fixe augmente les coûts sans augmenter la fiabilité. À l’inverse, l’utilisation de la classe A dans une application robotique entraînera une courte durée de vie.
Paramètres critiques qui définissent la qualité des brins
Quatre paramètres déterminent si un conducteur multibrin répond à ses spécifications de performances :
- Longueur de pose : La distance axiale pour une torsion complète d'un fil autour du centre. La longueur de pas est souvent exprimée comme un multiple du diamètre du conducteur. Des longueurs de pas plus courtes produisent des conducteurs plus serrés et plus flexibles mais augmentent la consommation de matériaux et le temps de production. Les rapports typiques varient de 8 à 16 fois le diamètre.
- Sens de pose : Pose à gauche (S) ou pose à droite (Z). Dans les constructions concentriques, les couches alternées doivent se tordre dans des directions opposées. Sinon, le conducteur s'effilochera sous l'effet de la flexion.
- Contrôle des tensions : Une tension incohérente entre les fils individuels crée des brins lâches ou des sections trop serrées. Cela peut entraîner une formation de cages à oiseaux, des plis ou un diamètre de conducteur incohérent.
- Concentricité : Le centre géométrique du conducteur doit correspondre au centre de la couche isolante. Une mauvaise concentricité provoque des points faibles dans la paroi du câble et peut conduire à des propriétés électriques incohérentes.
Ces paramètres ne sont pas de simples valeurs abstraites. Ils sont mesurés sur le conducteur fini et vérifiés lors du contrôle qualité. Le CEI 60228 La norme spécifie les valeurs de résistance maximales pour chaque classe, garantissant que la conductivité n'est pas compromise par une torsion excessive.
Défauts d'échouage courants et comment les éviter
Les défauts de toronnage sont une cause directe de défaillance des câbles sur le terrain. Voici les problèmes les plus fréquents et leurs remèdes pratiques :
| Défaut | Parce que | Prévention |
|---|---|---|
| Cage à oiseaux | Mauvais sens de pose entre les couches adjacentes ou tension excessive lors de l'enroulement | Vérifier les paramètres de direction de pose ; ajuster la tension de réception pour correspondre à la tension de remboursement |
| Brins lâches | Tension de fil incohérente d’une bobine à l’autre | Utiliser des contrôleurs de tension actifs ; calibrer avant chaque lot |
| Torsion | Fil fortement plié pendant le remboursement | Utilisez des guides à faible friction ; maintenir un rayon de courbure approprié |
| Torsion excessive | Longueur de pose trop courte par rapport au diamètre du fil | Revérifiez le calcul de la longueur de pas ; augmenter la longueur de pose dans la plage standard |
| Brins glissés | Cabestan usé ou tension de toron inégale | Inspecter et remplacer le revêtement du cabestan ; recalibrer la tension |
Chaque défaut se traduit par un conducteur qui ne répond pas aux spécifications électriques ou mécaniques. La détection précoce grâce à la mesure du diamètre en ligne et aux contrôles réguliers de la tension constitue la stratégie de prévention la plus efficace.
Comment sélectionner le bon équipement de toronnage
Choisir une toronneuse est un investissement à long terme. L'équipement doit gérer votre gamme de fils, atteindre les objectifs de vitesse de production et produire une longueur de pas constante avec un minimum de rebuts.
Critères clés de sélection :
- Plage de diamètre de fil : La machine doit accepter les tailles de fil minimales et maximales que vous traitez. Une machine conçue pour le toronnage de fils fins (0,05 mm à 0,5 mm) ne gérera pas les conducteurs plus lourds utilisés dans les câbles électriques.
- Vitesse de fabrication : Mesuré en tr/min ou mètres par minute. Une vitesse plus élevée augmente le rendement mais augmente également le risque d'erreurs de tension.
- Précision de la longueur de pose : Les machines équipées de systèmes planétaires servo-entraînés assurent un contrôle précis de la pose, ce qui est essentiel pour les câbles de données et les conducteurs à haute flexibilité.
- Gestion des tensions : Le contrôle actif de la tension empêche la formation de cages à oiseaux et les brins lâches. Recherchez des capteurs de tension par bobine et un retour en boucle fermée.
- Flexibilité : La possibilité de basculer entre les opérations de toronnage et d'emballage sans changer de machine permet d'économiser de l'espace au sol et de la main d'œuvre.
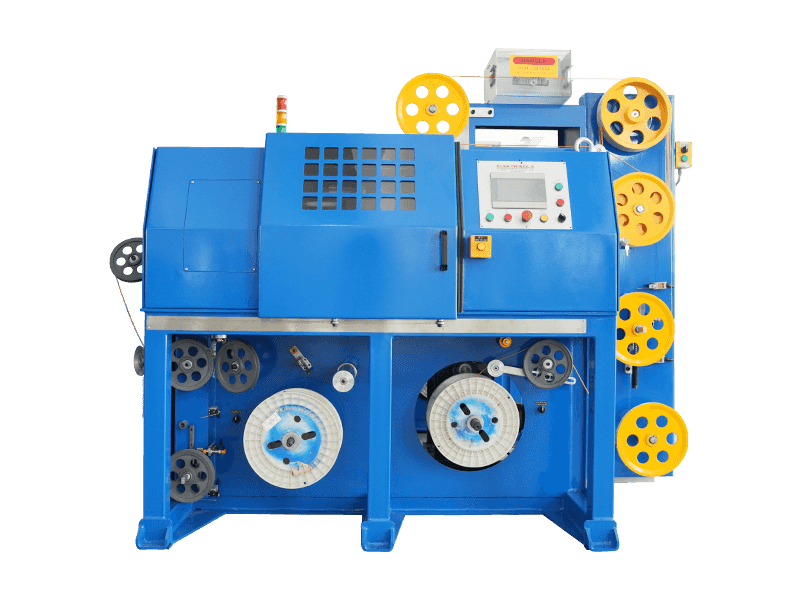
Pour les opérations à simple torsion de gros volumes, une machine à simple torsion en porte-à-faux constitue un choix pratique. Il intègre le dérouleur, la torsion et la tension dans un encombrement compact, réduisant ainsi l'encombrement au sol d'environ 30 % par rapport aux lignes de toronnage traditionnelles.
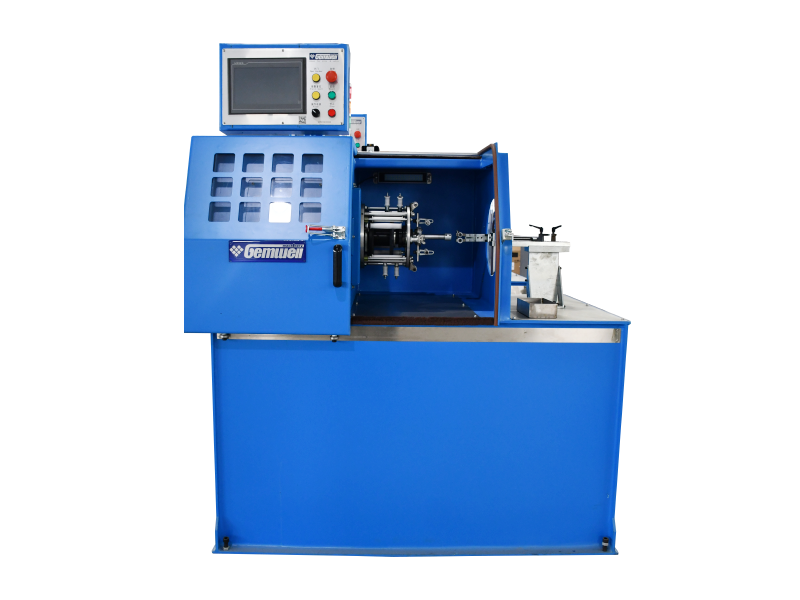
 Machine de torsion simple en porte-à-faux avec prise différentielle de vitesse Cette machine de retordage compacte intègre le dérouleur, le retordage et l'enroulement, réduisant ainsi l'espace au sol d'environ 30 % par rapport aux lignes traditionnelles. Son entraînement différentiel ajuste la vitesse d'enroulement pour maintenir une vitesse de ligne constante et un pas constant, idéal pour les opérations à simple torsion à grand volume. Voir le produit →
Pour les câbles réseau, des machines à retorder sans torsion sont indispensables. Ils maintiennent la géométrie de la paire pendant le processus de torsion, ce qui préserve l'intégrité du signal et réduit la diaphonie. Ces machines sont largement utilisées dans la production de câbles Cat5e à Cat8.
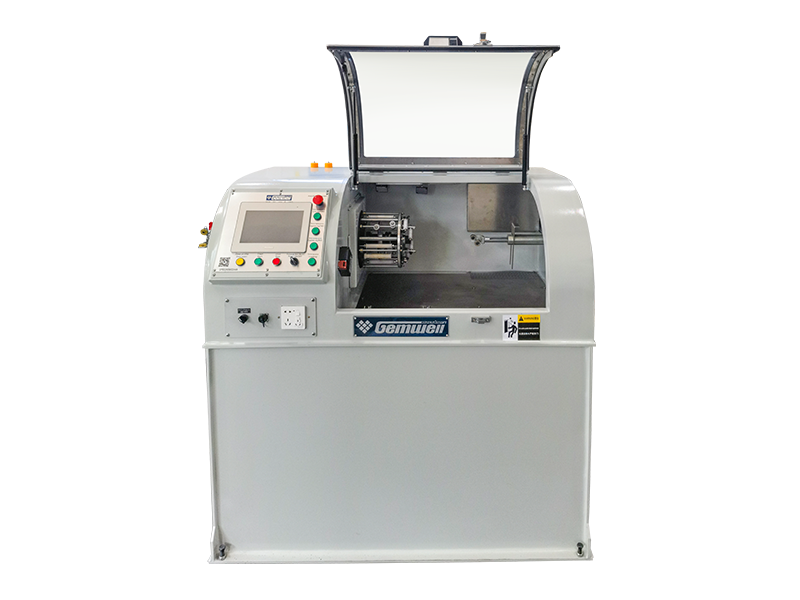
Machine de torsion de paire de torsion arrière intégrée pour câbles réseau Conçue pour une torsion précise des paires, cette machine utilise un cabestan indépendant à l'intérieur de l'arc rotatif pour un contrôle précis du pas et une faible contrainte. Le gain de torsion arrière élimine la torsion interne, garantissant des paires serrées et droites qui améliorent l'intégrité du signal et réduisent la diaphonie pour les câbles Cat5e à Cat8. Voir le produit → Lorsque les fils de mise à la terre doivent être regroupés avec des paires de signaux, la machine doit accueillir le fil supplémentaire sans compromettre la longueur du câblage. Une machine de torsion de type arc avec des capacités d'emballage intégrées est souvent utilisée dans cette application, en particulier dans les câbles de données automobiles et industriels.
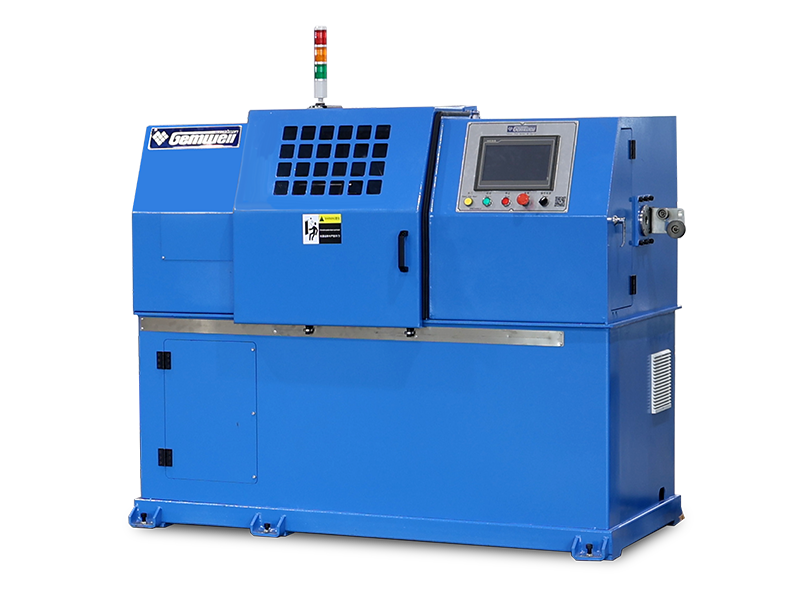
Machine de torsion de paires de type arc avec torsion arrière, fil de terre et emballage central Cette machine gère les paires avec des fils de terre et du ruban de blindage. La torsion à pas unique avec un gain de torsion arrière de 100 % réduit le stress et améliore l'apparence du câble et les performances électriques. Idéal pour les câbles de données automobiles et industriels nécessitant un emballage intégré sans compromettre la longueur de pas. Voir le produit → Foire aux questions
Quelle est la différence entre le toronnage et la torsion d’un fil ?
Le toronnage combine plusieurs fils nus en un seul conducteur. La torsion des fils est un terme plus large qui inclut le toronnage et s'applique également aux paires torsadées ou aux assemblages multiconducteurs. Dans la fabrication de câbles, le toronnage fait spécifiquement référence à la construction des conducteurs, tandis que la torsion peut décrire la torsion de paires ou l'assemblage de câbles.
Quel est le nombre minimum de brins dans un conducteur multibrin ?
Un conducteur à pose concentrique avec un fil central et une couche de six fils comporte sept brins au total. C'est le minimum pour une construction concentrique standard. Les constructions en faisceau peuvent avoir moins ou plus de brins en fonction de la surface conductrice requise.
Quelle est la longueur de pas standard pour les conducteurs en cuivre ?
La longueur de pas est généralement exprimée en multiple du diamètre du conducteur. Pour les conducteurs concentriques de classe B, une plage courante est de 8 à 16 fois le diamètre du conducteur. Des longueurs de pas plus courtes augmentent la flexibilité, tandis que des longueurs de pas plus longues réduisent le coût des matériaux.
Le toronnage augmente-t-il la résistance électrique ?
Le toronnage lui-même n’augmente pas la résistance si la section transversale totale reste la même. En fait, aux hautes fréquences, les conducteurs torsadés peuvent avoir une résistance alternative inférieure à celle des conducteurs solides en raison de la surface accrue qui réduit l’effet cutané.
Quelle est la différence entre les conducteurs de classe 5 et de classe 6 ?
Les conducteurs de classe 5 sont flexibles et adaptés au câblage des équipements. Les conducteurs de classe 6 sont extrêmement flexibles et conçus pour les applications de flexion extrême telles que la robotique, les chaînes porte-câbles et les machines mobiles. La classe 6 a des fils individuels plus fins et une longueur de pas plus courte.
Comment savoir quelle classe de toronnage utiliser ?
Commencez par l’exigence de flexion. Si le câble doit être acheminé une seule fois puis rester statique, la classe B est suffisante. Si le câble est déplacé fréquemment, choisissez la classe 5. Si le câble fonctionne dans un environnement dynamique avec un mouvement continu, la classe 6 ou la pose de câbles est requise.
Qu'est-ce qui cause la rupture de fil sur une toronneuse ?
Les causes les plus courantes sont une tension de tension excessive, des guides de bobine usés et un fil défectueux provenant du fournisseur. Vérifiez que la tension de déroulement est réglée en dessous de la limite d'élasticité du fil et que tous les guides et rouleaux sont exempts d'arêtes vives. Pour les détails techniques, voir cet article sur les caractéristiques des toronneuses à grande vitesse.
Différents fils métalliques peuvent-ils être toronnés ensemble ?
Oui. Le cuivre et le cuivre étamé, l'aluminium et le cuivre argenté sont généralement reliés ensemble. Les conducteurs hybrides sont utilisés dans des applications spécialisées où les propriétés thermiques, mécaniques ou électriques doivent être combinées.
Conclusion
Le toronnage des fils est un processus fondamental dans la fabrication de câbles. Le choix du type de toronnage, de la classe et de l'équipement influence directement la flexibilité, la durabilité et le coût du câble. Le toronnage concentrique est la norme industrielle pour les câbles d'alimentation et de commande, tandis que le toronnage par câble est destiné aux applications dynamiques les plus exigeantes.
Les décisions clés doivent être basées sur l'environnement d'utilisation finale : installation statique, mouvement périodique ou mouvement continu. Adaptez la classe de conducteur aux exigences mécaniques et sélectionnez un équipement offrant une longueur de pas précise, un contrôle actif de la tension et une concentricité fiable.
Avec la bonne machine à toronner, vous pouvez réduire les déchets, améliorer la qualité des câbles et répondre aux exigences mécaniques de vos clients sans sur-ingénierie du conducteur.
 Associés Produits