 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Qu'est-ce que l'extrusion ? Le processus de base derrière chaque fil et câble
L'extrusion est un processus de fabrication continu dans lequel la matière première – généralement un composé thermoplastique ou élastomère – est fondue et forcée à travers une matrice façonnée pour produire un profil de section transversale uniforme. Dans l'industrie du fil et du câble, cela signifie appliquer une couche isolante ou de gainage directement sur un conducteur en mouvement à des vitesses qui peuvent dépasser 1 200 mètres par minute sur les lignes à grande vitesse pour les câbles de données de calibre fin. Le résultat est un revêtement homogène qui protège le conducteur, fournit une isolation électrique et répond aux tolérances dimensionnelles jusqu'à ± 0,01 mm sur les produits automobiles ou médicaux haut de gamme.
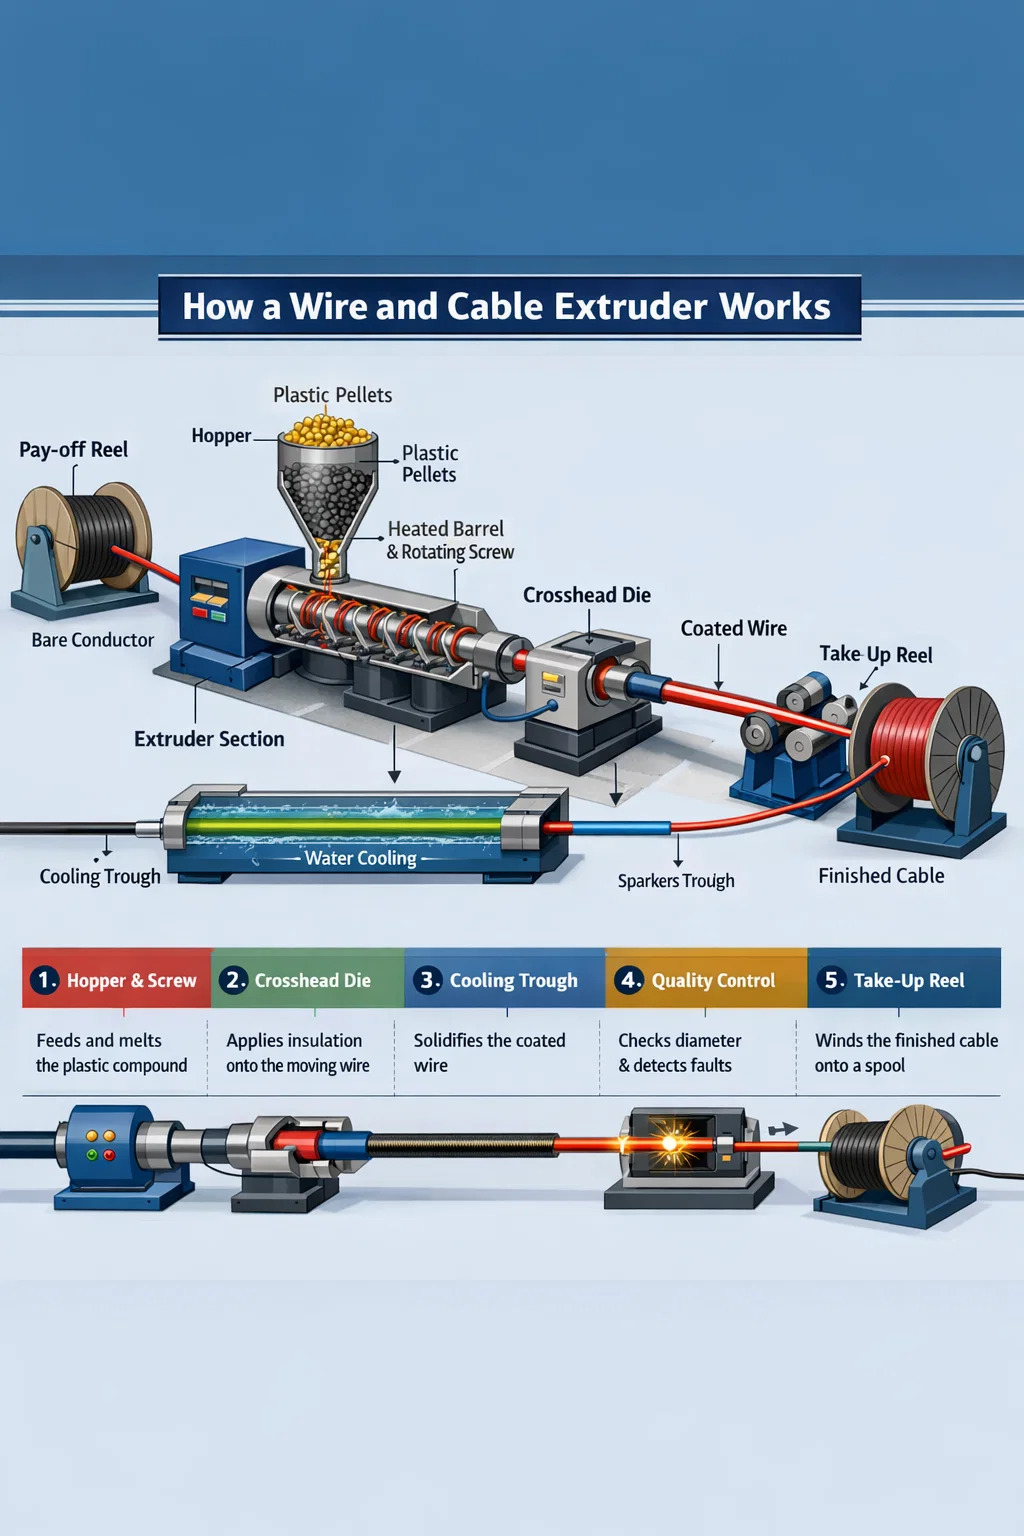
Contrairement au moulage par injection, qui remplit un moule fermé et nécessite un temps de cycle, l'extrusion est intrinsèquement en ligne et ne s'arrête jamais. Une extrudeuse de fils et de câbles alimente en pellets ou en poudre un baril chauffé, une vis rotative transporte et plastifie le composé, et le matériau fondu sort par une filière à tête cruciforme positionnée autour du conducteur. Le fil enduit entre ensuite dans une cuve de refroidissement, passe à travers des testeurs d'étincelles et des jauges de diamètre, et est enroulé sur une bobine réceptrice, le tout en un seul passage ininterrompu.
Comprendre ce qu'est l'extrusion - et ce qui distingue une extrudeuse de fils et de câbles bien conçue d'une machine générique pour le plastique - détermine si votre produit fini répond aux certifications UL, CEI ou RoHS dès le premier cycle de production ou après une reprise coûteuse.
Comment un Extrudeuse de fils et câbles Fonctionne réellement
Une extrudeuse de fils et de câbles se compose de plusieurs sous-systèmes intégrés. Chacun joue un rôle distinct dans la conversion du composé brut en un conducteur dimensionnellement stable et électriquement isolé.
L'assemblage du canon et de la vis
Le canon est un cylindre en acier trempé, généralement doublé d'un revêtement bimétallique pour la résistance à l'abrasion lors de l'utilisation de composés chargés tels que le LSZH ignifuge (Low Smoke Zero Halogen). À l'intérieur tourne la vis, dont la géométrie (profondeur de vol, taux de compression et rapport L/D (longueur/diamètre)) est conçue pour la famille de composés spécifique. L'isolation en PVC fonctionne généralement sur des vis avec un L/D de 20 : 1 à 25 : 1 et un taux de compression proche de 3 : 1. Le polyéthylène réticulé (XLPE) pour câble d'alimentation moyenne tension nécessite une vis plus longue et plus douce, souvent 30:1 L/D, pour éviter une réticulation prématurée dans le fût. L'utilisation d'une mauvaise vis dans une extrudeuse de fils et de câbles entraîne une dégradation, une température de fusion inégale et, finalement, des rejets.
Les températures du baril sont zonées – généralement quatre à six zones indépendantes – allant de la gorge d'alimentation à la section de dosage. Pour le PVC standard, cela peut signifier des températures de zone de 150 °C, 165 °C, 175 °C et 180 °C vers la filière. Le XLPE chauffe plus entre 200 et 220 °C dans les zones ultérieures. Les contrôleurs PID de précision maintiennent chaque zone à ±1 °C, car une dérive de 5 °C de la température de fusion se traduit directement par une variation de viscosité et une dispersion de l'épaisseur de paroi.
La filière Crosshead - Le cœur de l'extrusion de fil
Ce qui différencie une extrudeuse de fils et câbles d'une extrudeuse de profilés standard, c'est la traverse. Le conducteur entre dans la traverse selon un angle de 90 degrés (ou en ligne dans certaines configurations) et sort coaxialement à travers la matrice. À l’intérieur, le flux de fusion est redirigé autour du conducteur à l’aide d’une torpille ou d’un déflecteur, puis converge par la géométrie de la matrice et de la pointe pour déposer l’isolant uniformément à toutes les positions de l’horloge.
Deux méthodes d'application existent dans la conception des traverses :
- Outillage sous pression — contact fondu avec le conducteur à l'intérieur de la puce, liaison sous pression. Utilisé pour la plupart des applications d'isolation où une adhérence est requise, comme les câbles d'alimentation XLPE.
- Outillage pour tubes — la masse fondue forme un tube qui est étiré sur le conducteur après la sortie de la filière, en fonction du vide ou du taux d'étirage. Commun pour les gaines amples sur les câbles multiconducteurs.
Le dimensionnement des matrices et des pointes suit les formules du rapport de réduction (DDR) et de l'équilibre de réduction (DDB). Un DDR compris entre 1,2 et 1,5 est un point de départ typique pour les lignes PVC à vitesse moyenne. Un dépassement de la norme DDR 2,5 sur LSZH peut introduire une fracture par fusion – une surface rugueuse en peau de requin sur l'isolation qui échoue aux tests d'étincelles.
Unuges de refroidissement et équipements en aval
Après la filière, le conducteur revêtu entre dans une cuve de refroidissement par eau. La longueur de l'auge doit correspondre à la vitesse de la ligne et à l'épaisseur de la paroi isolante. Une règle générale est qu'un conducteur en PVC à paroi de 1 mm fonctionnant à 200 m/min nécessite au moins 20 à 30 mètres de refroidissement actif. Un refroidissement insuffisant provoque une dérive dimensionnelle lorsque l'isolation chaude se déforme sous la tension du cabestan. Certaines lignes moyenne tension XLPE utilisent des tubes à séchage sec au lieu de bacs à eau pour le contrôle de la réticulation chimique, mais l'eau reste la norme pour la plupart des lignes d'extrusion de fils et de câbles.
L'instrumentation en ligne n'est pas négociable sur les lignes modernes. Une jauge de diamètre laser immédiatement après la sortie de la filière détecte les variations de paroi en temps réel, renvoyant un contrôle en boucle fermée à la vitesse de la vis de l'extrudeuse ou à la vitesse de la ligne. Les testeurs d'étincelles à des tensions de 1 kV à 15 kV, selon la classe d'isolation, détectent en permanence les trous d'épingle. Les moniteurs de capacité détectent l'excentricité : les conducteurs décentrés apparaissent sous la forme d'une variation de capacité à la fréquence de rotation du fil.
Types d'extrudeuses de fils et de câbles par configuration
Toutes les extrudeuses de fils et de câbles ne sont pas identiques. La configuration de la ligne choisie a un impact direct sur la gamme de produits, le temps de changement, le taux de rebut et l'investissement en capital.
| Type d'extrudeuse | Diamètre de vis typique | Demande principale | Vitesse de ligne maximale |
|---|---|---|---|
| Monovis (alésage lisse) | 25-150 mm | Isolation et gainage PVC | Jusqu'à 800 m/min (jauge fine) |
| Monovis (avance rainurée) | 45-120 mm | Composés HDPE, LSZH, PP | Jusqu'à 600 m/min |
| Double vis (co-rotative) | 35 à 90 mm | Composition LSZH, base XLPE | Composé, pas d'enrobage direct |
| Double extrudeuse tandem | Deux vis de 45 à 90 mm chacune | Veste isolante double couche | Jusqu'à 500 m/min |
| Triple couche (co-extrusion) | Trois extrudeuses alimentant une filière | MT/HT XLPE avec écrans semi-conducteurs | 15–30 m/min (gros câble) |
Lignes d'extrudeuses à vis unique
L’extrudeuse de fils et câbles monovis domine les volumes de production dans le monde entier. Sa simplicité – une vis, un cylindre, un entraînement – signifie des coûts de maintenance réduits et un changement de vis plus rapide pour les transitions de produits. Une extrudeuse monovis de 60 mm fonctionnant à 120 tr/min peut fournir 180-220 kg/heure de composé PVC, suffisant pour enrober 1,5 mm² de fil de construction à 400 m/min. Pour la production de câbles de données à grande vitesse (Cat 6A, Cat 8), des extrudeuses jumelées de 30 à 45 mm appliquent une isolation individuelle des conducteurs à des vitesses de ligne supérieures à 1 000 m/min.
Lignes tandem et co-extrusion
Pour les câbles nécessitant deux couches discrètes ou plus, comme une isolation XLPE avec une gaine en PVC collée ou un câble automobile avec une couche de rayures colorées sur une base blanche, des lignes tandem ou de coextrusion alimentent des composés séparés dans une traverse à double canal. Cela élimine une passe de rembobinage, ce qui permet d'économiser 15 à 25 % des coûts de traitement sur les produits multicouches. La triple coextrusion est obligatoire pour les câbles XLPE moyenne tension où les écrans semi-conducteurs intérieur et extérieur doivent se lier à l'isolant alors qu'ils sont encore fondus, sans contamination aux interfaces.
Matériaux clés traités sur les extrudeuses de fils et de câbles
La sélection des matériaux détermine l'ensemble des spécifications de l'extrudeuse : géométrie des vis, métallurgie du fût, profil de température et capacité de refroidissement. Vous trouverez ci-dessous les principales familles de composés et leurs caractéristiques de transformation.
PVC (chlorure de polyvinyle)
Le PVC reste le composé le plus largement traité sur les extrudeuses de fils et de câbles dans le monde, représentant environ 35 à 40 % de tout le volume d'isolation des câbles en poids. Il se transforme facilement entre 160 et 190 °C, accepte une large gamme de plastifiants et d'additifs ignifuges et est rentable. Le défi réside dans la sensibilité thermique : au-dessus de 200 °C ou en cas de cisaillement excessif, le PVC se dégrade et libère du HCl, qui corrode le canon et la traverse. Les vis pour PVC utilisent des taux de compression relativement faibles (2,5 à 3,0:1) et des ailettes polies et chromées pour réduire l'adhérence.
XLPE (polyéthylène réticulé)
XLPE est l'isolation standard pour les câbles électriques moyenne tension (1 à 35 kV) et haute tension. La réaction de réticulation – qu’elle soit initiée par le peroxyde ou par le durcissement par l’humidité du silane – doit avoir lieu après la filière, et non à l’intérieur du corps de l’extrudeuse. Cela contraint la conception de la vis à éviter un échauffement excessif par cisaillement et nécessite une vis plus longue et à faible compression. Les tubes d'azote à séchage sec maintiennent des températures supérieures à 200 °C pour les systèmes au peroxyde, puis une zone de refroidissement avant le cabestan. Les systèmes Silane-XLPE utilisent une extrudeuse monovis plus simple mais nécessitent un sauna post-extrusion ou un bain d'eau chaude pour terminer la réaction de réticulation.
Composés LSZH / LSOH
Les composés à faible fumée et sans halogène (LSZH) sont formulés avec des charges minérales – trihydrate d'aluminium (ATH) ou hydroxyde de magnésium – à des charges de 50 à 65 % en poids. Ces charges rendent le LSZH très abrasif et augmentent considérablement la viscosité à l’état fondu par rapport au PVC. Les extrudeuses de fils et de câbles fonctionnant sous LSZH nécessitent des barillets bimétalliques (surface d'usure minimale de 60 HRC), des vis en alliage trempé et des traverses de plus grand diamètre pour gérer la chute de pression plus élevée. Les débits de production sont 20 à 30 % inférieurs à ceux des circuits équivalents en PVC, et les vitesses de ligne sont généralement plafonnées à 200 à 400 m/min en fonction du gabarit. Le LSZH est obligatoire dans les tunnels, les navires, les plates-formes offshore et les bâtiments publics selon les normes incendie CEI 60332 et EN 50266.
Fluoropolymères (PTFE, FEP, ETFE)
Les câbles isolés en fluoropolymère sont utilisés dans les applications aérospatiales, militaires et industrielles à haute température où un service continu entre 150 et 260 °C est requis. Le PTFE est techniquement un processus d’extrusion de pâte (extrusion par bélier), et non une extrusion à vis conventionnelle. Le FEP et l'ETFE peuvent être traités par fusion sur des extrudeuses de fils et de câbles spécialisées avec des chemins de fusion entièrement recouverts de PTFE ou une construction en alliage de nickel — les fluoropolymères sont corrosifs pour l'acier standard à des températures de traitement de 340 à 380 °C. Les taux de production sont faibles et les coûts d'outillage sont élevés, mais les performances supérieures justifient l'investissement dans les faisceaux de câbles aviation et les faisceaux de câbles électroniques.
TPE, TPU et composés de type caoutchouc
Les élastomères thermoplastiques (TPE) et le polyuréthane thermoplastique (TPU) se sont développés rapidement dans les applications de câbles pour l'automobile, la robotique et les outils électriques portables, remplaçant dans de nombreux cas le caoutchouc vulcanisé. Ils sont extrudables sur des extrudeuses de fils et de câbles standard avec une légère modification des vis, sont traités à 190-220 °C et éliminent complètement l'étape de vulcanisation. Le TPU en particulier offre une résistance à l'abrasion exceptionnelle – 10 à 50 fois supérieure à celle du PVC – ce qui en fait la gaine préférée pour les câbles de chaînes porte-câbles et les câbles de robots industriels qui fléchissent des millions de cycles.
Paramètres critiques qui définissent la qualité de l'extrusion
La qualité de l'extrusion de fils et de câbles n'est pas une variable unique. C’est le résultat du contrôle simultané de plusieurs paramètres interdépendants, souvent grâce à une automatisation en boucle fermée sur des lignes modernes.
Excentricité et uniformité de l’épaisseur des parois
L'excentricité – la position décentrée du conducteur dans l'isolation – affecte directement la rigidité diélectrique du câble et sa capacité à passer avec succès les tests de tenue à haute tension. Les normes CEI 60227 et UL 44 spécifient les valeurs d'excentricité maximales ; pour un fil de construction en PVC de 1,5 mm² avec une paroi nominale de 0,7 mm, la paroi minimale ne doit pas descendre en dessous 80 % du nominal à tout moment. Cela signifie que l'excentricité maximale est de ±0,14 mm sur un mur de 0,7 mm. Pour y parvenir de manière constante à 500 m/min, il faut une traverse à contrôle de concentricité avec des boulons de centrage, un guide de conducteur en amont et, idéalement, un moniteur de capacité en ligne retournant aux actionneurs de la traverse.
Température de fusion et stabilité de la pression de fusion
La pression de fusion au niveau de la tête de filière est un indicateur principal de la stabilité du processus. Les fluctuations de pression — provoquées par les vibrations de la vis, une alimentation incohérente des granulés ou des filets de vis usés — apparaissent directement sous forme de variation de diamètre dans le câble fini. Une extrudeuse de fils et de câbles stable maintient la variation de pression de fusion en dessous de ±2 bars à l'état stable. Certaines lignes utilisent une pompe à engrenages entre l'extrudeuse et la traverse spécifiquement pour découpler la variation de sortie de vis de la pression de la filière, permettant un contrôle du diamètre à ± 0,003 mm – requis pour les câbles coaxiaux de précision et les gaines de tubes lâches à fibre optique.
Contrôle de la vitesse de ligne et du cabestan
Le cabestan (unité de transport) définit le taux d'abaissement et contrôle directement le diamètre final de l'isolation. Un cabestan servomoteur avec retour de tension du rouleau danseur répond aux lectures de la jauge de diamètre dans un délai de 50 à 100 ms sur les commandes de ligne CNC modernes. Une régulation stricte de la vitesse (meilleure qu'une variation de vitesse de ±0,1 %) est essentielle pour l'isolation à paroi mince où même une excursion de vitesse de 0,5 % produit un changement de diamètre mesurable. La vitesse de ligne est également le principal levier de débit : doubler la vitesse de ligne de 200 à 400 m/min double le rendement sur la même extrudeuse, de sorte que la stabilité du cabestan a un impact direct sur la rentabilité.
Qualité de surface et performances des tests d’étincelles
Les défauts de surface (piqûres, bulles, stries ou texture rugueuse) peuvent être masqués par des pannes électriques lors des tests d'étincelles. Les bulles dans l'isolant sont causées par l'humidité présente dans le composé (résolue par le pré-séchage des granulés jusqu'à une teneur en humidité inférieure à 0,05 %), par des additifs volatils ou par l'air dissous dans la masse fondue. Les stries indiquent souvent un matériau dégradé ou une contamination dans la traverse. Une ligne d'extrusion de fils et de câbles propre effectue des tests d'étincelles en continu à 100 % de la production, avec des taux de réussite supérieurs à 99,8 %, ce qui constitue la référence de l'industrie pour les lignes d'isolation en volume.
Disposition des lignes d'extrudeuses de fils et de câbles et équipement auxiliaire
Une ligne complète d’extrusion de fils et de câbles représente bien plus que l’extrudeuse elle-même. La disposition des équipements auxiliaires détermine les rebuts de démarrage, le temps de changement et la cohérence dimensionnelle du produit final.
Une ligne d'isolation typique, depuis l'encaissement jusqu'à la réception, comprend :
- Unité de paiement — maintient la bobine de conducteur nue, souvent avec un bras danseur à tension contrôlée et une capacité de changement de bobine (gainage actif ou statique). L'enrouleur pèse jusqu'à 3 000 kg pour les câbles électriques de gros calibre.
- Lisseur et préchauffeur — redresse le conducteur enroulé et élimine l'humidité ou l'oxydation de la surface, améliorant ainsi l'adhérence de l'isolation. Le préchauffage des conducteurs entre 60 et 120 °C est standard pour les câbles d'alimentation XLPE.
- Extrudeuse de fils et câbles avec traverse — l'unité centrale, en appliquant l'isolation ou la gaine.
- Auges de refroidissement — refroidissement par eau, généralement en deux ou trois sections en série avec une température décroissante (chaud, tiède, froid) pour éviter les chocs thermiques et les contraintes résiduelles dans l'isolation.
- Mesure en ligne — une jauge laser OD, un moniteur de capacité, un testeur d'étincelles et, en option, un scanner à rayons X d'épaisseur de paroi pour les câbles de précision.
- Cabestan et danseuse — unité de transport maintenant la tension et la vitesse de la ligne.
- Unité de marquage — unité à jet d'encre ou de gravure pour les marques de compteur, la tension nominale, les certifications standard et le codage couleur.
- Récupération/enroulement — enrouleur de bobine ou twisteur de tambour, avec coupe et transfert automatique sur les lignes équipées d'un accumulateur pour éviter les arrêts de ligne.
La longueur totale de la ligne varie de 20 mètres pour une ligne isolante de fils de petit bâtiment à plus de 150 mètres pour une ligne XLPE moyenne tension avec de longs tubes de durcissement. La planification de l'espace au sol et l'alignement correct de toutes les unités sur un châssis de base en acier rigide sont fondamentaux : un désalignement entre le débitmètre et la traverse d'aussi peu que 2 à 3 mm à grande vitesse provoque des vibrations du conducteur et des pointes d'excentricité.
Défauts d'extrusion dans la production de fils et de câbles et comment les résoudre
Même les lignes d'extrudeuse de fils et de câbles bien entretenues rencontrent des défauts pendant la production. Reconnaître rapidement la cause évite de longues séries de déchets.
| Défaut | Cause la plus courante | Action Corrective |
|---|---|---|
| Variation de diamètre (cyclage) | Surtension de la vis, pointe de vis usée ou pression de fusion instable | Installer la pompe à engrenages ; inspecter et remplacer les composants de vis usés |
| Bulles/vides dans l'isolation | Humidité composée supérieure à 0,05 % ; plastifiants volatils | Pré-sécher le composé 2 à 4 h à 70 à 80 °C ; revoir le paquet d'additifs |
| Surface rugueuse/peau de requin | Fracture par fusion – taux de cisaillement excessif de la paroi de la filière | Augmenter la température de la matrice ; réduire la vitesse de la ligne ; utiliser un auxiliaire technologique |
| Forte excentricité | Vibrations du conducteur ; pointe de matrice mal alignée ; usure du tube de guidage | Recentrer la traverse ; remplacer le tube de guidage ; vérifier la tension du conducteur |
| Stries / décoloration | Retenues de matériaux dégradés dans les zones mortes des traverses | Purger la traverse ; démonter et nettoyer ; vérifier les zones mortes dans la matrice |
| Échecs du test d’étincelle (sténopé) | Contaminations ; bulles; mince tache due à l'excentricité | Composé d'écran; remédier à l’excentricité ; examiner la propreté du matériel |
Sélection d'une extrudeuse de fils et de câbles pour vos besoins de production
Le choix de la bonne extrudeuse de fils et de câbles commence par une définition claire de la gamme de produits, des familles de composés, du débit requis et des contraintes d'espace au sol. Les spécifications clés à définir avant de demander des devis de machines comprennent :
- Gamme de tailles de conducteur — du minimum (par exemple 0,1 mm² pour le câble de données) au maximum (par exemple 300 mm² pour le câble d'alimentation). Cela détermine la taille de l’alésage de la traverse et le diamètre de la vis.
- Famille de composés et épaisseur de paroi — PVC/LSZH/XLPE nécessitent chacun une géométrie de vis spécifique. L'épaisseur de paroi minimale détermine la sélection de la matrice et de la pointe.
- Rendement cible en kg/h — calculé à partir de la vitesse de ligne × le poids linéaire du câble isolé. Cela dimensionne le diamètre de la vis de l’extrudeuse et le moteur d’entraînement.
- Tolérances dimensionnelles requises — les tolérances standard des câbles de construction (CEI 60227) sont réalisables avec un retour de jauge de base, tandis que les normes automobiles (ISO 6722) ou aérospatiales exigent des mesures de pompes à engrenages et de murs à rayons X.
- Nombre de couches — une isolation monocouche, une double couche (gaine isolante) ou une triple coextrusion détermine si une ligne de coextrusion simple, tandem ou complète est nécessaire.
- Niveau d'automatisation — Le changement de bobine, l'épissure et le contrôle du diamètre en boucle fermée entièrement automatisés augmentent les coûts d'investissement mais réduisent de 30 à 60 % la main d'œuvre et les rebuts de démarrage sur les lignes à grande vitesse.
A Extrudeuse de fils et câbles 60 mm avec une vis L/D 25:1, une pompe à engrenages et une jauge laser en ligne est une spécification de départ courante pour une ligne d'isolation de fils de construction PVC/LSZH à usage général dans la plage de 0,75 à 16 mm². Attendez-vous à des prix de ligne installés compris entre 300 000 $ et 800 000 USD selon le niveau d'automatisation et le marché. Pour la production de câbles moyenne tension XLPE, les lignes de triple coextrusion commencent à partir de 2 millions de dollars et peuvent dépasser 8 millions de dollars pour les tours verticales VCV entièrement polymérisées à sec.
Extrusion dans les applications de câbles spécialisées
Câbles de faisceaux de câbles automobiles
Les câbles pour faisceaux de câbles automobiles sont parmi les plus exigeants en termes de cohérence dimensionnelle et de débit. Une usine de faisceaux de câbles OEM automobile typique consomme des millions de mètres par jour de fils isolés dans des calibres allant de 0,13 mm² à 6 mm². Les lignes d'extrusion de fils et câbles pour ce secteur fonctionnent à 600 à 1 200 m/min sur calibre fin, avec des épaisseurs de paroi aussi faibles que 0,15 mm sur un conducteur de 0,13 mm². Les choix de composés incluent le PVC (standard), le XLPE et, de plus en plus, l'ETFE ou le PP pour les zones à haute température proches du moteur où des températures continues de 125°C ou 150°C sont requises. L'isolation à code couleur est essentielle pour l'assemblage des faisceaux, c'est pourquoi une correspondance précise des couleurs avec des contrôles colorimétriques en ligne est standard sur les lignes automobiles.
Câble sous-marin et haute tension
À l’extrême opposé en termes d’échelle, les câbles électriques sous-marins et les câbles terrestres à très haute tension (EHV) utilisent les plus grandes configurations d’extrudeuses de fils et de câbles disponibles. Les sections de conducteur de 500 mm² à 2 500 mm² nécessitent des lignes de coextrusion triples où l'écran semi-conducteur interne, l'isolation XLPE et l'écran semi-conducteur externe sont appliqués en un seul passage à une vitesse de 3 à 10 m/min. Les épaisseurs de paroi isolantes de 15 à 25 mm exigent un rendement volumétrique extrêmement élevé de la part de grandes extrudeuses à vis (diamètre de 120 à 200 mm) et de longs tubes de polymérisation à l'azote de 50 à 80 mètres. Les exigences de propreté de l'isolation pour les câbles de classe 220 à 525 kV sont extraordinaires : les particules métalliques supérieures à 125 microns dans le XLPE sont interdites, ce qui nécessite une manipulation ultra-propre des composés et des zones d'assemblage en salle blanche autour de la traverse.
Câbles de données et de télécommunications
Le câblage structuré pour Ethernet Cat 6, Cat 6A et Cat 8, ainsi que les câbles coaxiaux pour la distribution haut débit, imposent des exigences strictes en matière de capacité et d'uniformité d'impédance plutôt que des exigences de tenue en tension. Pour les âmes massives Cat 6A, l'isolation est généralement constituée de mousse FEP ou de HDPE solide à une paroi de 0,25 à 0,35 mm sur un conducteur de 0,57 mm, produite à une vitesse de 800 à 1 000 m/min. Le processus de moussage – qu'il s'agisse d'un moussage physique avec injection d'azote ou d'un moussage chimique avec de l'azodicarbonamide – réduit la constante diélectrique de 2,3 (PEHD solide) à 1,5-1,8 (mousse), ce qui permet au Cat 6A d'atteindre une bande passante de 500 MHz. Le contrôle du diamètre sur une extrudeuse de fils et de câbles isolants en mousse doit être plus strict que ±0,005 mm pour maintenir l'impédance dans la tolérance de ±3 Ω des normes TIA-568.
Pratiques de maintenance qui prolongent la durée de vie des extrudeuses de fils et de câbles
Une extrudeuse de fils et de câbles est un actif à forte intensité de capital. Une maintenance appropriée se traduit directement par une disponibilité, une qualité constante et une durée de vie des vis/barils mesurée en années plutôt qu'en mois.
- Surveillance de l'usure des vis et du canon — mesurer le diamètre de l'alésage du canon et le diamètre du vol de vis tous les 6 à 12 mois à l'aide d'instruments calibrés. Lorsque le jeu diamétral entre la vis et le cylindre dépasse 0,4 à 0,6 mm (en fonction de la taille de la vis), la cohérence du débit diminue et le débit de fuite augmente. Remplacer la vis avant que le canon n'atteigne le même stade d'usure est généralement plus rentable que de remplacer les deux simultanément.
- Fréquence de nettoyage des traverses — Le LSZH et les composés pigmentés nécessitent le démontage et le nettoyage de la traverse toutes les 8 à 24 heures de production pour éliminer les matériaux dégradés retenus. Le composé naturel de PVC sur une ligne propre peut fonctionner pendant 200 à 500 heures entre les nettoyages. Un cycle de purge programmé utilisant un composé de purge thermostable avant l'arrêt élimine les résidus sans démontage et prolonge l'intervalle.
- Inspection du réchauffeur de fût et du thermocouple — des bandes chauffantes et des thermocouples défectueux provoquent des anomalies de zone de température qui sont souvent diagnostiquées à tort comme des problèmes de composés ou de vis. Remplacez les thermocouples à titre préventif tous les 12 à 18 mois ; Inspectez les colliers de serrage du radiateur tous les trimestres pour déceler tout desserrage et tout point chaud.
- Service d'entraînement et de boîte de vitesses — les boîtes de vitesses des extrudeuses fonctionnent sous des charges de couple cycliques élevées. Suivez les intervalles de vidange d'huile pour engrenages spécifiés par le constructeur, généralement toutes les 4 000 à 8 000 heures. L'analyse des vibrations de la boîte de vitesses deux fois par an identifie l'usure des roulements avant une panne catastrophique et un arrêt imprévu.
- Étalonnage de jauges et de testeurs d'étincelles — les jauges de diamètre laser nécessitent un étalonnage mensuel par rapport à des cibles de référence traçables par le NIST. Les testeurs d'étincelles doivent être vérifiés par rapport à un jour férié connu (trou d'épingle dans l'isolation) au début de chaque quart de travail ; un testeur d'étincelles non calibré qui rate les pannes est pire que pas de testeur du tout.
Les tendances de l'industrie qui façonnent l'extrusion de fils et de câbles aujourd'hui
La technologie d'extrusion de fils et de câbles évolue parallèlement à l'évolution de l'industrie du câble dans son ensemble vers les infrastructures de recharge des véhicules électriques, l'interconnexion des énergies renouvelables et les réseaux de données à haut débit.
Demande de câbles de recharge pour véhicules électriques
Les câbles de charge rapide CC pour véhicules électriques nécessitent des gaines flexibles en TPU ou en silicone capables de supporter un courant continu jusqu'à 500 A à 1 000 V CC, avec des rayons de courbure inférieurs à 30 mm à -40°C. Ces câbles utilisent des conducteurs refroidis par liquide avec une isolation extrudée sur un tube en cuivre transportant du liquide de refroidissement. Les lignes d'extrudeuses de fils et de câbles de ce produit doivent gérer plusieurs applications de couches simultanées : isolation sur le conducteur en cuivre, gaine sur l'assemblage - tout en conservant les propriétés de flexibilité qui permettent au câble de pendre et de reculer des milliers de fois en service. La demande mondiale de câbles de recharge pour véhicules électriques devrait croître de plus de TCAC de 20 % jusqu'en 2030 , générant des investissements importants dans de nouvelles capacités d'extrudeuse de fils et de câbles.
Industrie 4.0 et lignes d'extrusion numérique
Les systèmes modernes de contrôle des extrudeuses de fils et de câbles connectent tous les composants de la ligne (entraînement de l'extrudeuse, températures du fût, pompe à engrenages, jauge de diamètre, cabestan et enrouleur) via un seul API ou une IHM sur PC avec gestion des recettes et enregistrement des données SPC. Les lignes d'extrusion numériques stockent les recettes de processus pour des centaines de types de câbles, éliminant ainsi la configuration manuelle et permettant un changement de produit sans outil en moins de 15 minutes sur des systèmes bien conçus. La connectivité OPC-UA permet à la ligne d'alimenter en temps réel les données de production dans les systèmes MES et ERP, permettant ainsi la traçabilité du lot composé à la bobine finie — une capacité obligatoire pour la certification automobile IATF 16949 et de plus en plus requise pour les projets de câbles publics.
Extrusion de composés durables et recyclables
La pression réglementaire dans le cadre du plan d'action pour l'économie circulaire de l'UE et de la réglementation REACH accélère le passage des isolants thermodurcissables (XLPE) et halogénés (PVC) non recyclables vers des alternatives thermoplastiques XLPE (TR-XLPE, HFFR-TP) qui peuvent être recyclées en fin de vie. Ces nouveaux composés peuvent être traités sur les plates-formes d'extrudeuses de fils et de câbles existantes avec modification des vis, mais nécessitent des fenêtres de traitement plus étroites et un contrôle de température plus précis que le PVC existant. Les fournisseurs de composés et les équipementiers d'extrudeuses co-développent de nouvelles géométries d'outillage et de nouveaux revêtements de barillet pour traiter efficacement ces matériaux, plusieurs lignes commerciales utilisant déjà des composés TR-XLPE pour câbles moyenne tension à l'échelle de production en Europe et en Asie.
 En rapport Produits











