 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Comment est fabriqué le câble à fibre optique : la réponse courte
Le câble à fibre optique est fabriqué en étirant du verre de silice ultra-pur en brins très fins appelés fibres optiques, en les enduisant de couches protectrices de polymère, en les regroupant dans un assemblage de noyau et enfin en extrudant une gaine extérieure autour de l'ensemble de la structure à l'aide d'une extrudeuse de fils et de câbles. Le résultat est un câble capable de transmettre des données à la vitesse de la lumière sur des distances de plusieurs dizaines de kilomètres sans pratiquement aucune perte de signal.
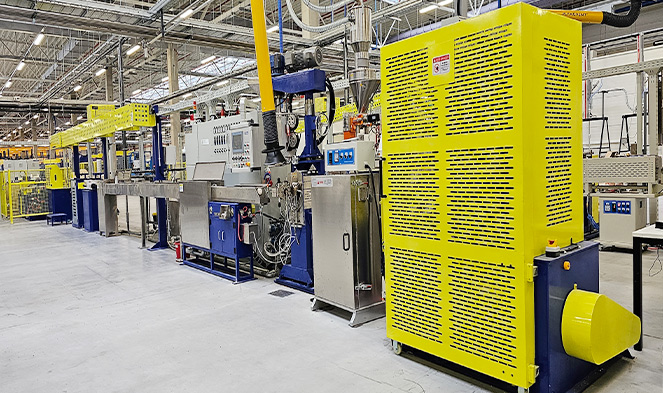
Le processus de fabrication complet s'étend sur plusieurs étapes hautement contrôlées : du dépôt chimique en phase vapeur de préformes en silice aux tours de fibrage fonctionnant à plus de 2 000 °C, en passant par les lignes de gainage où un extrudeuse de fils et câbles applique des revêtements polymères à des vitesses supérieures à 1 000 mètres par minute . Chaque étape nécessite un équipement de précision, des tolérances strictes et un contrôle qualité rigoureux.
Matières premières : de quoi est réellement fabriqué le câble à fibre optique
La fibre optique au cœur de chaque câble commence par du tétrachlorure de silicium (SiCl₄) ou du dioxyde de silicium (SiO₂) d'une pureté extraordinaire — généralement 99,9999 % ou mieux. Même une seule impureté métallique au niveau de parties par milliard peut disperser la lumière et réduire la qualité de la transmission. Parallèlement à la silice, des dopants tels que le dioxyde de germanium (GeO₂) sont ajoutés au cœur pour augmenter son indice de réfraction légèrement au-dessus de celui de la gaine, créant ainsi la réflexion interne totale qui maintient la lumière emprisonnée à l'intérieur de la fibre.
Au-delà du verre, un câble fini contient plusieurs autres catégories de matériaux :
- Revêtement primaire : Un acrylate doux durcissable aux UV appliqué directement sur le verre pour amortir les microcourbures et protéger la surface de l'humidité.
- Revêtement secondaire : Une couche d'acrylate plus dure qui confère à la fibre résistance mécanique et résistance à l'abrasion.
- Tubes tampons ou tampon étanche : Les conceptions à tube libre utilisent des tubes PBT (polybutylène téréphtalate) remplis de gel ; les conceptions à tampon serré utilisent du nylon ou du PVDF extrudé directement sur la fibre.
- Membres forts : Fil d'aramide (Kevlar), tiges en plastique renforcé de verre (GRP) ou fil d'acier selon le type de câble et l'application.
- Veste extérieure : Polyéthylène, PVC ou polyuréthane à faible émission de fumée et sans halogène (LSZH), appliqué par une extrudeuse de fils et de câbles et choisi en fonction de l'environnement d'installation.
La combinaison spécifique de ces matériaux détermine si le produit fini est un câble de brassage intérieur, un câble extérieur à enfouissement direct, un câble sous-marin armé ou un câble montant ignifuge.
Première étape : fabrication de la préforme en verre
Tout commence par la préforme – une tige de verre solide, généralement de 1 à 1,5 mètres de long et de 50 à 150 mm de diamètre, dont le profil en coupe transversale est une réplique exacte à grande échelle de la fibre finie. Le rapport entre le diamètre du noyau et le diamètre de la gaine dans la préforme est conservé fidèlement lors de l'étirage, de sorte que chaque décision dimensionnelle prise à cette étape se propage jusqu'au produit final.
Dépôt chimique en phase vapeur modifié (MCVD)
Dans le procédé MCVD, un tube de silice rotatif est monté dans un tour à verre. Les précurseurs gazeux – SiCl₄, GeCl₄, POCl₃ et oxygène – sont introduits à une extrémité tandis qu'une torche hydrogène-oxygène traverse l'extérieur. Les gaz réagissent vers 1 600°C en déposant des particules de suie sur la paroi interne du tube. Chaque passage du chalumeau dépose une couche de verre de composition légèrement différente, constituant couche par couche l'âme à gradient d'indice. Après des centaines de passages, le tube est transformé en une tige de préforme solide à haute température.
Dépôt extérieur en phase vapeur (OVD) et dépôt axial en phase vapeur (VAD)
L'OVD et la VAD sont les méthodes dominantes utilisées par les grands producteurs comme Corning et Fujikura. Dans l'OVD, un mandrin rotatif traverse un brûleur à hydrolyse à flamme ; SiCl₄ et GeCl₄ réagissent avec l'hydrogène et l'oxygène pour déposer de la suie de silice à l'extérieur du mandrin. Après dépôt, le mandrin est retiré et l'ébauche de suie poreuse est frittée dans un four sous atmosphère de chlore pour chasser les ions OH⁻ (qui provoquent l'atténuation du pic d'eau), puis consolidée en une préforme de verre sans bulles. Le VAD dépose de la suie axialement à l'extrémité d'une tige de semence en rotation, faisant croître la préforme en continu — un format qui convient à la production en grand volume car il produit des préformes très longues sans interruption. Une seule grande préforme OVD ou VAD peut produire plus de 3 000 km de fibre finie.
Deuxième étape : dessiner la fibre sur une tour de dessin
La tour de fibrage est l’un des équipements les plus marquants de toute usine de fibre optique. Mesurant généralement 10 à 20 mètres de haut, il alimente la préforme verticalement dans un four à résistance en graphite ou un four à induction en zircone où la pointe est chauffée à environ 2 000 à 2 200 °C . À cette température, le verre se ramollit et un mince brin – appelé fibre « cou vers le bas » – tombe sous l’effet de la gravité et est capturé par un cabestan situé à la base de la tour.
Le cabestan contrôle la vitesse d'étirage, qui est la principale variable utilisée pour réguler le diamètre de la fibre. Les tours de dessin modernes fonctionnent à des vitesses de 1 500 à 2 500 mètres par minute , et un micromètre laser placé juste en dessous du four mesure le diamètre de la fibre en continu, le maintenant généralement à ± 0,1 µm du diamètre de gaine cible de 125 µm. Si le diamètre dérive, le système de contrôle ajuste la vitesse d'étirage en temps réel en quelques millisecondes.
Application de revêtement en ligne
Immédiatement après le point de mesure du diamètre, la fibre de verre nue passe à travers une filière à double revêtement où de l'acrylate liquide durcissable aux UV est appliqué simultanément en deux couches concentriques : la couche primaire douce d'un diamètre extérieur d'environ 190 à 200 µm et la couche secondaire plus dure, ce qui porte le total à environ 245 à 250 µm. La fibre enduite passe ensuite à travers des lampes UV qui durcissent les deux couches en quelques fractions de seconde. Cette étape de revêtement en ligne est critique : le verre de silice nu a une très haute résistance à la traction (jusqu'à 700 kpsi) mais est extrêmement sensible aux dommages de surface dus à l'humidité atmosphérique et à la manipulation. Le revêtement polymère protège cette surface dès la solidification du verre.
La fibre enduite est enroulée sur des bobines pouvant contenir entre 25 km et plus de 100 km de fibre, selon la taille de la bobine et le type de fibre. Chaque bobine est ensuite soumise à des tests de résistance, au cours desquels la fibre est tirée à travers un système de cabestan qui applique une charge de traction contrôlée (généralement 100 kpsi) pour vérifier qu'il n'existe aucun point faible sur toute la longueur.
Troisième étape : coloration, tamponnage et toronnage des fibres
Après les tests d'épreuve, les fibres individuelles sont codées par couleur à l'aide d'une ligne de coloration à encre UV, qui applique une fine couche d'encre pigmentée durcissable aux UV sur la surface du revêtement secondaire. La séquence de couleurs standard suit TIA-598 (ou CEI 60304 au niveau international) : bleu, orange, vert, marron, ardoise, blanc, rouge, noir, jaune, violet, rose, aqua — répétée pour chaque groupe de 12 fibres dans des câbles à nombre élevé. Ce codage couleur est le seul moyen d'identifier les fibres individuelles dans les câbles contenant 96, 144, 288, voire 3 456 fibres.
Construction à tube lâche ou à tampon serré
Le prochain choix majeur en matière de processus concerne la manière dont les fibres sont conditionnées à l’intérieur de la structure du câble. Dans construction en tube lâche , des groupes de 6 à 12 fibres sont placés dans de petits tubes en PBT ou PP d'un diamètre intérieur de 1,5 à 3 fois le diamètre du faisceau de fibres. La longueur de fibre excédentaire (EFL) à l'intérieur du tube (généralement 0,2 à 0,5 % de plus que la longueur du tube) permet aux fibres de fléchir sans contrainte lorsque le câble se dilate ou se contracte avec la température. Les tubes lâches remplis de gel fournissent un blocage supplémentaire de l'humidité et de l'hydrogène. Cette construction domine les câbles extérieurs OSP (installation extérieure).
Dans construction à tampon serré , un matériau thermoplastique - généralement du nylon 12 ou PVDF - est extrudé directement sur chaque fibre enduite, portant le paquet de fibres à 900 µm. Une extrudeuse de fils et de câbles dotée d'une filière à tête transversale de précision effectue cette opération, en maintenant la concentricité de la couche tampon à ± 25 µm près. Les fibres à tampon serré sont plus faciles à terminer, ce qui en fait une norme de construction pour les câbles de distribution intérieure et les câbles de locaux.
Une fois les fibres individuelles ou les tubes lâches préparés, ils sont toronnés ensemble autour d'un élément de renforcement central à l'aide d'une toronneuse planétaire ou SZ. Le toronnage SZ – où le sens de pose s’inverse périodiquement – est préféré car il permet un accès à mi-portée sans dérouler tout le câble.
| Caractéristique | Tube lâche | Tampon serré |
|---|---|---|
| Application typique | OSP extérieur, aérien, enfouissement direct | Dansdoor, riser, distribution |
| Plage de nombre de fibres | Jusqu'à 3 456 fibres | Généralement 2 à 144 fibres |
| Plage de température | –40°C à 70°C | –20°C à 60°C (typique) |
| Protection contre l'humidité | Excellent (gel ou blocage de l'eau sèche) | Modéré (s'appuie sur la veste) |
| Facilité de résiliation | Nécessite un nettoyage au gel | Rapide, propre |
| Équipement d'extrusion de tampon | Extrudeuse de tubes (matrice plus grande) | Extrudeuse de fils et câbles de précision |
Quatrième étape : gainage avec une extrudeuse de fils et de câbles
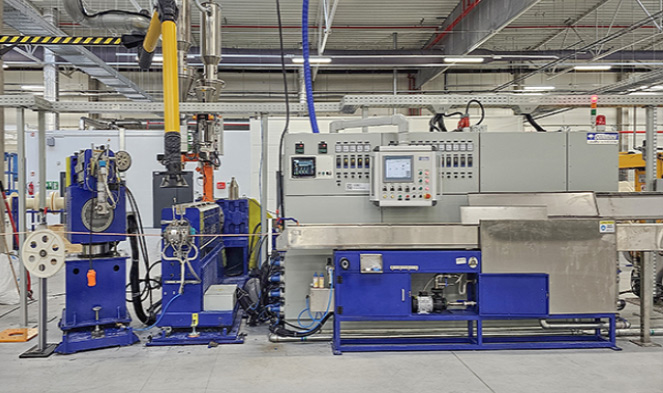
Le gainage est la dernière étape majeure de la fabrication et celle où la technologie des extrudeuses de fils et de câbles joue son rôle le plus visible. L'âme du câble toronné - avec son élément de renforcement central, ses tubes tampons ou ses fibres à tampon serré, son ruban ou fil bloquant l'eau et tout blindage - passe à travers une traverse d'extrusion où le thermoplastique fondu est appliqué uniformément sur toute la circonférence.
Comment fonctionne l'extrudeuse
Une extrudeuse de fils et câbles pour le gainage de fibres optiques est fondamentalement une machine de plastification à une ou deux vis. La vis, tournant à l'intérieur d'un fût chauffé, fait fondre et homogénéise les pellets de polymère alimentés par une trémie. La géométrie de la vis, y compris le taux de compression, la longueur de la zone de dosage et le rapport L/D (généralement de 24:1 à 30:1 pour les applications avec enveloppe), est adaptée au polymère spécifique traité. Différents matériaux de gaine nécessitent des conditions de traitement très différentes :
- PEHD (Polyéthylène Haute Densité) : Température de traitement 180-230°C ; excellente résistance à l’humidité et aux UV ; utilisé dans les câbles aériens et à enfouissement direct.
- LSZH (faible fumée et zéro halogène) : Température de traitement 170-210°C ; obligatoire dans les tunnels, les centres de données et les bâtiments publics ; nécessite une conception minutieuse des vis car les composés LSZH sont souvent plus visqueux et thermiquement sensibles que le PE.
- PVC : Température de traitement 160-190°C ; faible coût, flexible, ignifuge ; couramment utilisé pour les câbles intérieurs.
- Polyuréthane (TPU) : Température de traitement 190-220°C ; résistance à l’abrasion et flexibilité exceptionnelles par temps froid ; utilisé dans des applications industrielles et militaires.
- Nylon (PA12) : Température de traitement 220-250°C ; haute résistance chimique; utilisé là où l’exposition au carburant ou à l’huile est possible.
L'ensemble de matrice à tête transversale à l'extrémité du corps de l'extrudeuse positionne une pointe (ou un tube de guidage, dans les configurations d'outillage sous pression) que traverse l'âme du câble, entourée par le support de matrice à travers lequel le polymère fondu s'écoule et est façonné sur le câble. L'épaisseur de la paroi de la gaine est contrôlée par l'équilibre entre la vitesse de ligne et le débit de l'extrudeuse (en kg/h). , et les lignes modernes utilisent la mesure du diamètre en boucle fermée (jauges laser ou jauges d'épaisseur à rayons X) et sont renvoyées à l'entraînement de l'extrudeuse et au cabestan de transport pour maintenir les spécifications à ± 0,1 mm ou plus.
Refroidissement et transport de chenilles
Immédiatement après la traverse, le câble gainé pénètre dans un bac à eau – généralement de 8 à 15 mètres de long – où il est trempé. La vitesse de refroidissement affecte la cristallinité des polymères semi-cristallins comme le PEHD et influence directement les propriétés mécaniques de la gaine. Pour des vitesses de ligne très élevées (supérieures à 200 m/min), un jet d'eau forcé ou des auges de refroidissement assistées par vide maintiennent une évacuation adéquate de la chaleur. Un dispositif de transport sur chenilles (tracteur de type courroie) saisit doucement le câble pour maintenir la tension et la vitesse de la ligne sans écraser la structure optique sensible à l'intérieur.
Gaine double couche et câbles blindés
De nombreux câbles extérieurs ou blindés nécessitent deux passes d'extrudeuse de fils et de câbles. Lors du premier passage, une gaine intérieure (souvent en PE) est appliquée sur l'âme toronnée. Le câble passe ensuite à travers une unité de blindage en ruban d'acier ondulé (CST) ou une station de blindage en aluminium verrouillée avant d'entrer dans une deuxième extrudeuse qui applique la gaine extérieure. Cette ligne d'extrudeuse tandem peut s'étendre sur une longueur totale de 50 à 80 mètres et est capable de produire des câbles à fibres optiques blindés finis à des cadences de 30 à 80 m/min.
Pour les câbles sous-marins, le processus est encore plus complexe : jusqu'à six couches de blindage en fil (fils d'acier individuels appliqués par des machines de toronnage planétaire) peuvent être ajoutées, chaque couche de fil nécessitant son propre passage d'extrusion de composé de litage entre elle et la couche de fil suivante.
Équipement critique sur une ligne de gainage de câbles à fibres optiques
Une ligne complète de gainage de câbles à fibres optiques intègre de nombreuses machines travaillant en séquence coordonnée. Comprendre ce que chacun fait permet de comprendre pourquoi l'extrudeuse de fils et de câbles et ses équipements périphériques sont si essentiels à la qualité des câbles.
- Stand de paiement : Maintient la bobine de l'âme du câble et déroule l'âme à une tension contrôlée — une tension trop élevée peut stresser les fibres à l'intérieur ; trop peu provoque un affaissement et une variation du diamètre.
- Préchauffeur : Sèche et réchauffe la surface de l'âme du câble avant qu'elle n'entre dans la traverse de l'extrudeuse, améliorant ainsi l'adhérence entre la gaine et l'âme du câble.
- Extrudeuse de fils et câbles monovis : La machine de traitement des noyaux, avec des zones de barillet à température contrôlée individuellement en 5 à 7 sections, une boîte de vitesses entraînant la vis à 10-120 tr/min et un capteur de pression de fusion au niveau de la tête de filière pour la surveillance du processus.
- Matrice de traverse : Assemblage en acier usiné avec précision qui aligne l'âme du câble avec le flux de polymère. La concentricité de la matrice (la précision avec laquelle la gaine est centrée sur le câble) détermine directement les performances mécaniques et les propriétés électriques.
- Jauge de diamètre laser : Mesure sans contact à 2 000 balayages/seconde, détectant les changements de diamètre en temps réel et envoyant des signaux de correction au contrôle de vitesse de transport.
- Abreuvoir avec zones de température : Contrôle précis de la trempe pour la gestion de la cristallinité ; souvent deux zones : une zone chaude pour éviter les traces d'affaissement en surface, puis une zone froide pour une solidification rapide.
- Transport par chenille : Conception à double ou quatre courroies avec contrôle de pression pneumatique pour éviter l'écrasement ; entraîne la vitesse globale de la ligne et la contre-pression contre l’extrudeuse.
- Testeur d'étincelles (pour câbles hybrides en cuivre) : Applique une haute tension pour détecter les trous d'épingle dans la veste ; non requis pour les câbles à fibres entièrement diélectriques mais utilisé dans les câbles armés où la gaine doit être électriquement isolante.
- Récupération avec enroulement transversal : Enroule le câble fini sur des bobines ou des tambours d'expédition avec un contrôle précis de la traversée pour éviter d'endommager les bobines ou de microcourber les fibres en raison d'une pression d'enroulement inégale.
Parmi tous ces composants, l'extrudeuse de fils et de câbles est l'élément que les fabricants de câbles spécifient et mettent le plus fréquemment à niveau, car l'usure des vis et du barillet dégrade directement la qualité de la fusion, la cohérence de la production et l'uniformité de la gaine au fil du temps. Les fabricants d'extrudeuses réputés publient des limites d'usure des vis - n'autorisant généralement pas une réduction de plus de 5 % de la profondeur du canal avant le remplacement - et de nombreux producteurs de câbles planifient des reconstructions de barillet/vis tous les 3 à 5 ans en fonction de l'abrasivité du matériau.
Types de câbles à fibre optique et leurs différentes approches de fabrication
Tous les câbles à fibres optiques ne sont pas fabriqués de la même manière. L'environnement d'utilisation finale entraîne des différences substantielles dans les étapes de fabrication incluses, les matériaux qui circulent dans l'extrudeuse de fils et de câbles et le degré de respect des tolérances.
Câbles à fibre monomode ou multimode
La fibre monomode (SMF) a un diamètre de cœur de seulement 8 à 10 µm, soit environ un dixième de la largeur d'un cheveu humain, et une gaine de 125 µm. La fabrication SMF nécessite un contrôle plus strict de la concentricité du noyau à la gaine (généralement un décalage de ≤ 0,5 µm) et de la circularité du noyau pendant la fabrication et l'étirage des préformes. La fibre multimode (MMF) est disponible dans les catégories OM1 à OM5 avec des diamètres de cœur de 50 ou 62,5 µm ; le profil à indice gradué de la fibre OM3/OM4/OM5 nécessite un contrôle de composition très précis du gradient de dopant GeO₂ lors du dépôt de la préforme. La construction du câble autour des deux types de fibres peut être identique ; c'est dans la fibre elle-même que résident les principales différences.
Fabrication de câbles plats
Le câble à fibre optique en ruban haute densité, largement utilisé dans les interconnexions des centres de données et les applications de bureaux centraux, relie 4, 8 ou 12 fibres colorées individuelles côte à côte dans une matrice plate à l'aide d'un matériau de matrice en ruban durcissable aux UV. La machine à rubaner espace et tend avec précision chaque fibre lorsqu'elle entre dans une filière plate où le matériau de matrice est appliqué et durci aux UV. Plusieurs rubans sont ensuite empilés et placés à l'intérieur d'une structure de câble à âme fendue ou à tube central. Un câble plat à 288 fibres peut avoir un diamètre extérieur inférieur à 12 mm , contre 18 à 22 mm pour une conception à tube libre toronné comparable. L'étape de gainage des câbles plats utilise la même technologie d'extrudeuse de fils et de câbles que les câbles conventionnels, mais l'assemblage du noyau est nettement plus rigide et nécessite un contrôle de tension plus élevé sur le support de dévidage.
Câbles à fibre insensible aux courbures (BIF)
La fibre insensible aux courbures, normalisée UIT-T G.657, intègre une conception de gaine assistée par tranchée ou nanostructurée qui réduit considérablement les pertes par macrocourbure. Les câbles construits avec BIF — en particulier les qualités G.657.A2 et G.657.B3 — peuvent tolérer des courbures jusqu'à un rayon de 5 mm avec une perte supplémentaire inférieure à 0,1 dB à 1 550 nm. Ces câbles sont courants dans les câbles de dérivation FTTH (fibre jusqu'au domicile), qui sont acheminés à travers des coudes de conduits, autour des cadres de portes et à travers des parcours intérieurs étroits. La fabrication des préformes BIF ajoute de la complexité (couches de revêtement supplémentaires avec différents indices de réfraction), mais le processus de fabrication ultérieur du câble, y compris la gaine par extrudeuse, est essentiellement le même que pour les câbles SMF standard.
Tests de qualité tout au long du processus de fabrication
Le contrôle qualité dans la fabrication des câbles à fibres optiques n’est pas une inspection finale : il est intégré à chaque étape de la production. Ignorer ou affaiblir l'une de ces vérifications produit des câbles qui peuvent réussir les tests initiaux mais échouer prématurément sur le terrain, où les coûts de réparation éclipsent le prix d'achat initial du câble.
Tests au niveau des fibres
Chaque bobine de fibre sortant de la tour d'étirage est testée pour :
- Atténuation : Mesuré avec un OTDR (réflectomètre optique dans le domaine temporel) à 1 310 nm et 1 550 nm. Le SMF standard doit être ≤0,35 dB/km à 1 310 nm et ≤0,20 dB/km à 1 550 nm selon UIT-T G.652.D.
- PMD (dispersion du mode de polarisation) : Critique pour les systèmes de transmission cohérents à grande vitesse ; spécifiée comme valeur de conception de liaison (par exemple, ≤0,20 ps/√km pour G.652.D).
- Géométrie : Diamètre du champ de mode, diamètre de la gaine, concentricité noyau-gaine et non-circularité de la gaine, tous mesurés par des systèmes d'inspection vidéo automatisés au niveau de la tour d'étirage.
- Test de preuve : Charge de traction minimale de 100 kpsi appliquée sur toute la longueur de la bobine pour filtrer toutes les sections faibles.
Test au niveau du câble
Après le gainage, l'enroulement de câble fini est soumis à une série complète de tests définis par la norme CEI 60794-1 et les normes pertinentes de la série CEI 60794-x, ou leurs équivalents ANSI/ICEA pour le marché nord-américain :
- Charge de traction : Le câble est tiré jusqu'à la charge d'installation nominale, puis jusqu'à la charge d'épreuve ; L'augmentation de l'atténuation doit rester inférieure à 0,1 dB pendant le chargement et revenir à la ligne de base après la libération.
- Résistance à l'écrasement : Une plaque plate applique une force d'écrasement nominale (par exemple, 2 200 N/100 mm pour les câbles OSP typiques) ; l'atténuation est surveillée en temps réel via une source lumineuse lancée et un wattmètre.
- Essai de pliage : Le câble est enroulé autour d'un mandrin d'un diamètre spécifié ; pour les câbles OSP standard, cela correspond à 20 × le diamètre extérieur du câble.
- Cycle de température : Les enrouleurs de câbles sont testés entre –40°C et 70°C (ou des plages plus larges pour les câbles spéciaux) ; l'atténuation est mesurée à des températures extrêmes basses et élevées.
- Pénétration de l'eau : Un tronçon de câble de 1 mètre est soumis à une charge hydraulique de 1 m pendant 24 heures ; l'eau ne doit pas pénétrer au-delà des extrémités de la section d'essai.
- Épaisseur de la veste et diamètre extérieur : Les sections transversales coupées aux extrémités du câble sont mesurées sous un microscope optique calibré pour vérifier l'uniformité de la paroi de la gaine – un indicateur direct du contrôle du processus d'extrudeuse.
Certains clients spécifient une mesure OTDR à 100 % de chaque fibre de chaque bobine avant l'expédition – une pratique courante dans les achats d'opérateurs de télécommunications. Cette trace OTDR de bout en bout crée également un enregistrement de référence qui peut être utilisé des années plus tard lors du diagnostic des défauts sur le terrain.
Facteurs clés qui affectent les performances et la longévité des câbles à fibres optiques
Comprendre ce qui se passe au sein du processus de fabrication explique pourquoi certains câbles surpassent les autres dans le domaine et pourquoi la bonne configuration de l'extrudeuse (sélection des matériaux, profil de température, conception des vis) est indissociable de la fiabilité à long terme du câble.
Assombrissement par l'hydrogène
L'hydrogène généré par la corrosion électrolytique des armures en fils d'acier, ou par la dégradation des composés gélifiés et des revêtements polymères, peut se diffuser dans la fibre de verre et réagir avec les défauts du réseau de silice pour former des liaisons Si-OH (silanol) qui absorbent la lumière infrarouge – un phénomène appelé assombrissement par l'hydrogène. La principale défense de fabrication est l'élimination rigoureuse de l'eau de tous les systèmes de gel et de polymère (c'est pourquoi les tubes bloqués par l'eau et les formulations de gel de qualité sont spécifiés avec une teneur en eau inférieure à 10 ppm) et l'utilisation de revêtements de carbone ou hermétiques sur la fibre elle-même dans les environnements les plus exigeants. L'extrudeuse de fils et de câbles peut contribuer à ce risque ou l'atténuer : des granulés de polymère correctement séchés et des températures de fusion bien contrôlées minimisent l'entraînement de l'humidité dans la structure de la gaine.
Microbending et Macrobending
La microcourbure fait référence à des déformations latérales microscopiques de la fibre provoquées par une pression radiale non uniforme exercée par les parois du tube tampon, les bords du ruban d'emballage ou les surfaces irrégulières de la gaine. Même les déformations de l’ordre du nanomètre augmentent l’atténuation de manière mesurable à 1 550 nm. Une extrudeuse de fils et de câbles produisant une gaine avec une ondulation de surface (un défaut de rupture de fusion courant lorsque la température de fusion est trop basse ou une vitesse d'étirage trop élevée par rapport à la sortie de l'extrudeuse) peut introduire des forces latérales structurées sur l'âme du câble et provoquer des pertes de microcourbures qui n'apparaîtraient pas dans un test en laboratoire bénin mais se manifesteraient sous une contraction thermique sur le terrain. La macrocourbure (enrouler le câble autour d'un rayon trop serré) est un problème d'installation, mais les câbles ayant une rigidité à la flexion plus faible (parois de gaine plus fines, moins d'éléments de résistance) sont plus vulnérables, ce qui fait de la conception de la gaine un autre point d'intersection entre les matériaux appliqués par l'extrudeuse et les performances optiques.
Dégradation UV des matériaux des vestes d'extérieur
Les câbles aériens à fibres optiques doivent résister à des décennies d’exposition aux UV sans fissuration ni fragilisation de la gaine. Le noir de carbone à raison de 2 à 3 % en poids dans le PEHD offre une protection efficace contre les UV et constitue la norme industrielle pour les câbles aériens et à enfouissement direct. Les câbles destinés à une utilisation en intérieur peuvent utiliser d'autres packages de stabilisateurs, mais la formulation est généralement fournie sous forme de granulés pré-composés au fabricant de câbles, qui l'introduit directement dans l'extrudeuse de fils et de câbles. Les conditions de traitement de l'extrudeuse doivent être compatibles avec le système de stabilisation : un cisaillement excessif des vis ou une température du cylindre peuvent dégrader les antioxydants essentiels à la stabilité thermique à long terme, même dans les câbles jamais exposés au soleil.
Démarrage d'une ligne de production de câbles à fibre optique : considérations pratiques
Pour un fabricant souhaitant se lancer dans la production de câbles à fibre optique – ou passer du câble en cuivre à la fibre – l’investissement en équipement et la connaissance des processus requis sont substantiels mais bien définis. La tour d'étirage et les équipements de production de préformes représentent les barrières à l'entrée les plus élevées (et ne sont généralement pas justifiées à moins de produire de la fibre à des échelles de plusieurs millions de kilomètres par an). La plupart des fabricants de câbles achètent des fibres auprès de producteurs de fibres établis – Corning, Prysmian, Fujikura, Sumitomo, YOFC – et concentrent leur capital sur la conception de câbles et l'équipement de lignes de gainage.
Sélection d'une extrudeuse de fils et de câbles pour le gainage de fibre optique
La décision d'équipement la plus critique pour une ligne de gainage de câbles à fibres optiques est la sélection de l'extrudeuse de fils et de câbles. Les paramètres clés à évaluer comprennent :
- Diamètre de vis : Pour les applications de gaines de fibres optiques, des diamètres de vis de 45 mm à 90 mm sont typiques. Des vis plus petites (45 à 60 mm) offrent une meilleure cohérence de sortie et une meilleure réponse du matériau aux débits inférieurs nécessaires pour les câbles de petit diamètre ; des vis plus grandes conviennent au gainage à haut rendement des câbles OSP en grand nombre.
- Rapport L/D : Un minimum de 24:1 est recommandé pour les matériaux de gaine de fibre optique. Les composés LSZH bénéficient particulièrement de rapports L/D de 28:1 ou 30:1 qui permettent des zones de fusion et de mélange plus longues.
- Système d'entraînement : Les entraînements servo AC ou à commande vectorielle offrent la stabilité de vitesse (± 0,1 %) nécessaire pour maintenir la cohérence des parois de la gaine à des vitesses de ligne variables. Les entraînements à courant continu sont progressivement supprimés des nouvelles installations.
- Zones de contrôle de température : Un minimum de 5 zones de canon contrôlées indépendamment plus une zone de traverse. Les contrôleurs PID avec une stabilité supérieure à ± 1 °C sont standard sur les systèmes d'extrudeuse de câbles modernes.
- Dansstrumentation: Un transducteur de pression de fusion au niveau de la tête de filière, une sonde de température de fusion au niveau de la pointe de la vis et une jauge de diamètre optique ou à rayons X en aval, le tout alimentant un automate de contrôle de ligne avec enregistrement des données pour la traçabilité de la production.
- Manutention du matériel : Une unité de mélange et de dosage gravimétrique ou volumétrique pour l'ajout de mélange maître en amont de la trémie de l'extrudeuse, avec un sécheur déshydratant pour les matériaux sensibles à l'humidité comme le nylon et le TPU.
Une ligne de gainage de fibre optique bien spécifiée, construite autour d'une extrudeuse de fils et de câbles appropriée, peut rembourser son coût d'investissement en 18 à 36 mois. sur les marchés où la demande de déploiement de fibre est forte, à condition que les recettes de processus, la formation des opérateurs et les systèmes qualité soient établis avant la montée en puissance de la production.
Différence entre les exigences des extrudeuses de câbles à fibre optique et en cuivre
Les fabricants qui exploitent déjà des lignes d'extrudeuse de fils et de câbles en cuivre se demandent souvent si le même équipement peut être utilisé pour le gainage des fibres optiques. La réponse est : parfois, avec des modifications. Les câbles à fibres optiques nécessitent un contrôle de tension beaucoup plus précis sur le gaine (pour éviter de stresser les fibres à l'intérieur), et l'alignement de la matrice de la traverse est plus critique car il n'y a pas de test électrique (comme la continuité ou la capacité) qui détecte le désalignement de la matrice - la variation de la paroi de la gaine n'apparaît que lors des tests mécaniques ou des défaillances post-installation. De plus, si l'extrudeuse existante a été utilisée pour le traitement du PVC, elle doit être soigneusement purgée avant d'utiliser des composés LSZH ou PE afin d'éviter toute contamination. Les lignes d'extrudeuse dédiées au gainage des fibres optiques – non partagées avec la production de câbles en cuivre – sont fortement préférées dans les opérations soucieuses de la qualité.
Normes de câbles à fibres optiques et exigences de conformité
Les câbles à fibre optique vendus sur les marchés des télécommunications, des centres de données, industriels et militaires doivent se conformer à un ensemble complexe de normes internationales et régionales. La conformité n'est pas facultative : les principaux opérateurs de réseaux et organismes d'approvisionnement exigent des rapports d'essais d'homologation par des tiers avant de passer des commandes, et certaines normes (comme les performances de flamme du LSZH dans les bâtiments publics de l'UE) sont légalement obligatoires.
| Norme | Portée | Région |
|---|---|---|
| ITU-T G.652 | Norme SMF characteristics | Mondial |
| ITU-T G.657 | SMF insensible aux courbures pour FTTH | Mondial |
| CEI 60794-1 | Méthodes de test des câbles à fibres optiques | Mondial / EU |
| CEI 60794-3 | Câbles à fibre optique extérieurs | Mondial / EU |
| ANSI/ICEA S-87-640 | Câble d'installation extérieur à fibre optique | Amérique du Nord |
| TIA-568.3-D | Norme relative aux composants de câblage à fibre optique | Amérique du Nord |
| EN 50399 / CEI 60332 | Propagation des flammes et fumées pour câbles | UE (RPC) |
| MIL-PRF-85045 | Câble à fibre optique à usage militaire | États-Unis (Défense) |
Le règlement européen sur les produits de construction (RPC) mérite une mention particulière car il régit directement le choix des matériaux de gaine et donc les exigences du processus d'extrusion pour les câbles installés dans les bâtiments européens. Selon le CPR, les câbles doivent être classés de Eca (performance minimale) à B2ca, B1ca et Aca (performance la plus élevée). L'obtention de la classification B1ca ou Aca nécessite des composés LSZH avec des taux de dégagement de chaleur et de production de fumée extrêmement faibles - des composés qui imposent des exigences strictes à l'extrudeuse de fils et de câbles en termes d'uniformité de la température de fusion, de contrôle du temps de séjour et de stabilité de la pression de filière.
 En rapport Produits











