 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



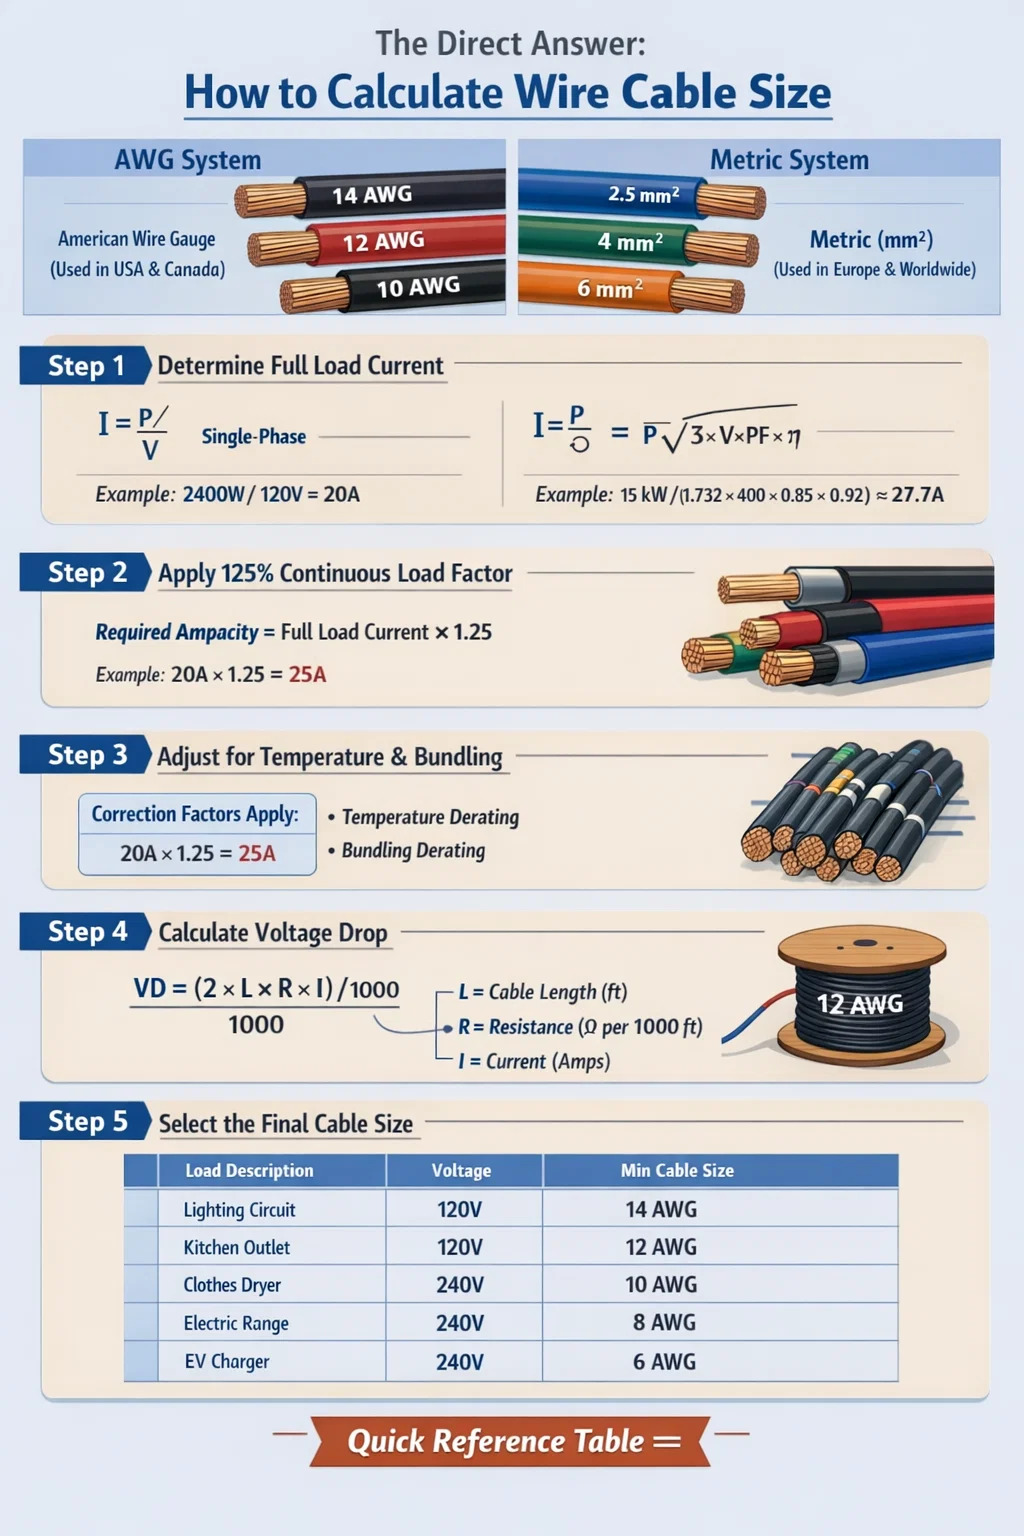
La réponse directe : comment calculer la taille d'un câble
Pour calculer la taille du câble métallique, vous devez déterminer le courant maximum (intensité admissible) que le câble doit transporter, puis appliquer des limites de chute de tension et des facteurs de sécurité pour sélectionner la section de conducteur correcte. La formule la plus largement utilisée est basée sur la loi d'Ohm combinée aux normes du National Electrical Code (NEC) ou de la CEI. Pour la plupart des systèmes AC, la règle de base est la suivante : sélectionnez un conducteur dont la capacité de transport de courant dépasse 125 % du courant de charge continu. Pour les circuits CC ou les câbles plus longs, les calculs de chute de tension sont prioritaires.
En termes pratiques, si vous avez une charge continue de 20 A sur un circuit de 120 V CA, vous multipliez 20 A × 1,25 = 25 A d'intensité minimale, ce qui indique un conducteur en cuivre de 12 AWG selon les tableaux d'intensité admissible NEC standard. Pour les équipements sensibles à la tension sur de longues distances, la chute de tension doit être calculée séparément à l'aide de la formule : VD = (2 × L × R × I) / 1000 , où L est la longueur du câble unidirectionnel en pieds, R est la résistance par 1 000 pieds et I est le courant de charge en ampères.
Ce guide passe en revue chaque étape du processus de calcul, couvrant à la fois les systèmes AWG et métriques (mm²), les différents types d'isolation, les conditions d'installation et la qualité de la construction des câbles, y compris la façon dont un extrudeuse de fils et câbles traite la couche d'isolation - affecte les performances électriques finales et l'indice de sécurité du câble.
Comprendre les systèmes de dimensionnement des fils et des câbles : AWG vs mm²
Avant de calculer, vous devez comprendre quel système de mesure s'applique à votre région et à votre application. Les deux normes dominantes sont le système American Wire Gauge (AWG) et le système métrique de section transversale mesurée en millimètres carrés (mm²).
Système de jauge de fil américain (AWG)
L'AWG est principalement utilisé aux États-Unis et au Canada. Contre-intuitivement, un numéro AWG inférieur signifie un conducteur plus épais et de plus grande capacité . Par exemple, le cuivre 4 AWG transporte beaucoup plus de courant que le 14 AWG. L'échelle AWG va de 0000 (4/0) à l'extrémité la plus large jusqu'à 40 AWG pour les applications à fils fins. Le câblage résidentiel et commercial commun utilise 14 AWG, 12 AWG et 10 AWG pour les circuits de dérivation, tandis que les conducteurs d'alimentation peuvent utiliser 6 AWG, 4 AWG, 2 AWG ou plus.
Système de section métrique (mm²)
Utilisé dans toute l'Europe, en Asie, en Australie et dans la plupart des autres régions du monde conformément aux normes CEI, le système mm² décrit directement la section transversale du conducteur. Les tailles courantes incluent 1,5 mm², 2,5 mm², 4 mm², 6 mm², 10 mm², 16 mm², 25 mm², 35 mm², 50 mm² et au-delà. Un conducteur de 2,5 mm² équivaut à peu près à 14 AWG en termes de section , bien que l'intensité admissible exacte dépende du type d'isolation et de la méthode d'installation.
| Taille AWG | Env. mm² | Courant admissible du cuivre (75°C) | Application typique |
|---|---|---|---|
| 14 AWG | 2,08 mm² | 20A | Circuits d'éclairage |
| 12 AWG | 3,31 mm² | 25A | Points de vente généraux |
| 10 AWG | 5,26 mm² | 35A | Climatiseurs, sèche-linge |
| 8 AWG | 8,37 mm² | 50A | Cuisinières électriques, chargeurs EV |
| 6 AWG | 13,3 mm² | 65A | Sous-panneaux, gros moteurs |
| 4 AWG | 21,2 mm² | 85A | Mangeoires d'entrée de service |
| 2 AWG | 33,6 mm² | 115A | Flux du panneau principal |
Méthode étape par étape pour calculer la taille du câble
Le dimensionnement approprié des câbles suit une séquence logique. Sauter des étapes conduit soit à des câbles sous-dimensionnés qui surchauffent et créent des risques d'incendie, soit à des câbles surdimensionnés qui gaspillent des matériaux et augmentent inutilement les coûts d'installation.
Étape 1 : Déterminer le courant de pleine charge
Le point de départ de chaque calcul de dimensionnement de câble consiste à identifier le courant à pleine charge (FLC) de l'équipement connecté. Pour les charges résistives telles que les radiateurs, c'est simple : utilisez P = V × I, réorganisé en I = P / V. Pour un radiateur de 2 400 W sur un circuit de 120 V, I = 2 400/120 = 20 ampères .
Pour les charges de moteur triphasé, la formule est la suivante : I = P / (√3 × V × PF × η), où PF est le facteur de puissance et η est le rendement. Un moteur de 15 kW à 400 V avec PF = 0,85 et η = 0,92 donne I = 15 000 / (1,732 × 400 × 0,85 × 0,92) ≈ 27,7A . Utilisez toujours les données de la plaque signalétique lorsqu’elles sont disponibles plutôt que des estimations calculées.
Étape 2 : appliquer le multiplicateur de charge continue
Pour les charges qui fonctionnent en continu pendant 3 heures ou plus, la section NEC 210.19 exige le dimensionnement du conducteur à 125 % du courant de charge continu . Si votre charge consomme 20 A en continu, l'intensité minimale du conducteur doit être de 20 × 1,25 = 25 A. Cette marge de sécurité thermique tient compte de l’accumulation de chaleur dans l’isolation lors d’un fonctionnement prolongé. Les normes CEI utilisent une approche similaire via des facteurs de correction appliqués aux valeurs d'intensité admissible de base.
Étape 3 : Appliquer des facteurs de correction pour la température et le regroupement
Les câbles installés dans des environnements à haute température ou regroupés avec d'autres câbles doivent être déclassés. Le tableau NEC 310.15(B)(1) fournit des facteurs de correction de température. À une température ambiante de 40 °C au lieu de la référence standard de 30 °C, un conducteur classé à 75 °C doit être déclassé d'un facteur de 0.88 . Cela signifie qu'un conducteur évalué à 25 A à 30 °C ne transporte que 22 A en toute sécurité à une température ambiante de 40 °C.
La correction du regroupement est tout aussi importante. Lorsque 4 à 6 conducteurs porteurs de courant partagent un conduit, appliquez un facteur de 0,80. Pour 7 à 9 conducteurs, utilisez 0,70. Pour 10 à 20 conducteurs regroupés, le facteur tombe à 0,50. Le non-respect des facteurs de regroupement est l’une des causes les plus courantes de surchauffe dans les chemins de câbles commerciaux.
Étape 4 : Calculer la chute de tension
Les limites de chute de tension sont généralement de 3 % pour les circuits de dérivation et de 5 % au total pour l'alimentation et le circuit de dérivation combinés (selon la recommandation NEC, bien qu'il ne s'agisse pas d'une exigence stricte du code pour tous les cas). Utilisez cette formule pour les circuits AC et DC monophasés :
VD (volts) = (2 × L × R × I) / 1000
Où L = longueur du câble unidirectionnel en pieds, R = résistance en ohms par 1 000 pieds (d'après les tableaux de résistance des conducteurs) et I = courant de charge en ampères. Le facteur 2 tient compte à la fois des conducteurs aller et retour.
Exemple : Un circuit de 120 V, 100 pieds unidirectionnel, transportant 15 A via du cuivre 14 AWG (R = 3,14 Ω/1 000 pieds) : VD = (2 × 100 × 3,14 × 15) / 1 000 = 9,42 volts , soit 7,85 % – bien au-dessus de la limite de 3 %. La mise à niveau vers 10 AWG (R = 1,24 Ω/1 000 pieds) réduit cela à 3,72 V, soit 3,1 %, ce qui est marginal mais acceptable pour les charges non sensibles. Pour les équipements de précision, passer à 8 AWG le porterait à 1,8 %.
Pour les systèmes triphasés, la formule se modifie comme suit : VD = (√3 × L × R × I) / 1000 , en remplaçant le facteur 2 par 1,732 puisque la géométrie de phase réduit la résistance effective de boucle.
Étape 5 : Sélectionnez la taille finale du câble
Après avoir calculé l'intensité admissible (avec tous les facteurs de correction appliqués) et la taille minimale du conducteur nécessaire pour respecter les limites de chute de tension, sélectionnez la taille la plus grande . Il s’agit de la taille de câble déterminante. Arrondissez toujours à la taille de conducteur standard disponible suivante – n’arrondissez jamais à l’inférieur.
Le rôle du type d'isolation dans l'intensité admissible du câble
Le matériau isolant entourant le conducteur détermine directement la quantité de chaleur que le câble peut supporter en toute sécurité, ce qui détermine à son tour l'intensité nominale. C'est là que le processus de fabrication, en particulier les performances du extrudeuse de fils et câbles — a un impact direct sur les propriétés électriques et thermiques du produit fini.
Les températures d'isolation courantes et leurs désignations NEC comprennent :
- 60°C (140°F) — Type TW, utilisé dans le câblage résidentiel plus ancien. Intensité inférieure, ne convient pas aux circuits à forte charge.
- 75°C (167°F) — Types THW, THWN. Isolation commerciale et industrielle la plus courante. Il s'agit de la colonne standard utilisée dans le tableau NEC 310.15 pour le dimensionnement des conducteurs dans la plupart des nouvelles installations.
- 90°C (194°F) — Types THHN, XHHW-2, RHH. Capacité de base plus élevée, mais NEC limite souvent les terminaisons à 75°C, sauf si l'équipement est spécifiquement conçu pour des terminaisons à 90°C. Peut être utilisé à une température nominale de 90 °C à l'air libre ou lorsque l'équipement de terminaison est évalué en conséquence.
- 150°C et plus — Câbles spéciaux utilisant du caoutchouc de silicone, du PTFE (Téflon) ou une isolation minérale (câble MI). Utilisé dans les fours, les fours industriels et les équipements de traitement à haute température.
La cohérence de l’épaisseur de l’isolant est essentielle. Un extrudeuse de fils et câbles dans une ligne de fabrication moderne, il utilise une géométrie de matrice de précision, un contrôle de la température de fusion et une régulation de la vitesse de ligne pour maintenir une épaisseur de paroi uniforme autour du conducteur. Une isolation incohérente – plus fine à certains endroits – crée des points chauds localisés qui réduisent l’indice thermique efficace même si l’épaisseur moyenne répond aux spécifications. Les machines d'extrudeuse avancées de fabricants en Chine, en Europe et en Amérique du Nord utilisent désormais des systèmes de mesure laser et une correction automatique de l'excentricité pour atteindre des tolérances d'épaisseur de paroi inférieures ou égales à ± 5 %.
| Type d'isolation | Température nominale | Ampérage Cu 12 AWG | Emplacement humide/sec |
|---|---|---|---|
| TW | 60°C | 20A | Humide/Sec |
| THW / THWN | 75°C | 25A | Humide/Sec |
| THHN/XHHW-2 | 90°C | 30A | Sec uniquement (THHN) / Humide (XHHW-2) |
| Câble MI | 250°C | 40A | Humide/Sec/High heat |
Conducteurs en cuivre et en aluminium : différences de dimensionnement
Les conducteurs en aluminium sont couramment utilisés pour les câbles d'entrée de service, les alimentations et la distribution des services publics. Ils sont plus légers et moins chers que le cuivre, mais l'aluminium n'a qu'environ 61 % de la conductivité du cuivre , ce qui signifie que vous avez besoin d'une section plus grande pour transporter le même courant.
En règle générale : pour correspondre au courant admissible d'un conducteur en cuivre, l'aluminium nécessite environ deux tailles AWG plus grandes . Là où le cuivre 6 AWG transporte 65 A (à 75 °C), vous aurez besoin d'aluminium 4 AWG pour transporter le même courant. Pour le dimensionnement métrique, un conducteur en aluminium de 16 mm² correspond à peu près à un conducteur en cuivre de 10 mm².
L'aluminium se dilate et se contracte également plus que le cuivre avec les cycles de température, ce qui peut provoquer un desserrage des connexions au fil du temps. Toutes les terminaisons de conducteurs en aluminium doivent utiliser des connecteurs classés AL/CU, et un composé antioxydant est requis au niveau des joints et des terminaisons pour empêcher l'accumulation d'oxydation qui augmente la résistance. Il s’agit d’exigences du code dans la plupart des juridictions et non de pratiques facultatives.
Du point de vue de la fabrication, l'extrusion d'isolant sur des conducteurs en aluminium nécessite un contrôle minutieux de la vitesse de la ligne et de la température du composé dans le extrudeuse de fils et câbles . La chimie de surface de l'aluminium diffère de celle du cuivre et certains composés isolants adhèrent différemment. Les fabricants de câbles de qualité effectuent des tests d'adhérence pour garantir que l'isolation adhère correctement et ne se sépare pas du conducteur pendant la flexion ou le cycle thermique.
Dimensionnement des câbles pour les circuits moteurs
Les circuits moteurs suivent des règles différentes de celles des circuits de dérivation généraux, car les moteurs consomment un courant d'appel très élevé au démarrage, généralement 6 à 8 fois le courant à pleine charge pendant 0,5 à 2 secondes. Le câble lui-même n'a pas besoin d'être dimensionné pour ce courant d'appel (la protection contre les surintensités gère cela), mais le conducteur doit être dimensionné en fonction des règles de l'article 430 du NEC plutôt que des tableaux d'intensité admissible standard.
Pour un seul moteur, NEC 430.22 exige que le conducteur du circuit de dérivation soit dimensionné à au moins 125 % du courant à pleine charge (FLC) du moteur comme indiqué dans les tableaux NEC 430.247 à 430.250 (pas la valeur de la plaque signalétique, sauf si la plaque signalétique est inférieure à la valeur du tableau). Pour un moteur monophasé de 5 chevaux et 230 V, le tableau 430.248 indique que le FLC est de 28 A. Le conducteur doit alors gérer 28 × 1,25 = 35A minimum, pointant vers du cuivre 8 AWG.
Pour les applications de variateur de fréquence (VFD), des considérations supplémentaires s'appliquent. Les VFD génèrent des courants harmoniques qui produisent une chaleur supplémentaire dans les conducteurs. De nombreux ingénieurs ajoutent une marge supplémentaire de 10 à 15 % en plus du facteur standard de 125 % lors du dimensionnement des câbles pour les moteurs entraînés par VFD. Un câble blindé est également généralement requis entre la sortie VFD et le moteur pour contenir le bruit haute fréquence et éviter d'endommager les roulements dus aux courants de mode commun.
Analyse approfondie du calcul des chutes de tension : longs câbles
Pour les câbles d'une longueur supérieure à 50 pieds (environ 15 mètres), la chute de tension devient souvent le facteur de dimensionnement dominant, et non le courant admissible. Cela est particulièrement vrai dans les systèmes solaires photovoltaïques (PV), les installations agricoles, l'éclairage extérieur et les installations industrielles dont les équipements sont situés loin du tableau de distribution principal.
Calcul de la section transversale de conducteur requise à partir de la chute de tension
Vous pouvez réorganiser la formule de chute de tension pour calculer directement la section de conducteur requise. Pour le cuivre dans un système monophasé :
A (mm²) = (2 × L × I × ρ) / VD_max
Où A est la section transversale requise en mm², L est la longueur du câble unidirectionnel en mètres, I est le courant de charge en ampères, ρ (rho) est la résistivité du cuivre = 0,0172 Ω·mm²/m (ou 0,0282 pour l'aluminium) et VD_max est la chute de tension maximale autorisée en volts.
Exemple : Une pompe consomme 30 A à 230 V, située à 120 mètres du tableau de distribution. Chute de tension maximale autorisée = 3 % × 230 V = 6,9 V.
A = (2 × 120 × 30 × 0,0172) / 6,9 = 123,84 / 6,9 = 17,95 mm² . Arrondir à la taille standard supérieure : 25 mm² conducteur en cuivre.
Si cette même pompe avait été située à seulement 30 mètres, le calcul donne 4,49 mm², arrondi à 6 mm² – nettement plus petit et moins cher. Le coût du sous-dimensionnement sur les longs tirages provient du gaspillage d'énergie et de la dégradation des performances des équipements, et pas seulement de la surchauffe.
Chute de tension dans les systèmes solaires PV DC
Dans les installations solaires, le dimensionnement des câbles CC est essentiel pour l’efficacité du système. L'article 690 du NEC recommande de limiter la chute de tension dans les circuits de source photovoltaïque à 2% ou moins pour une récupération d’énergie maximale. Une chute de 2 % sur un système de chaîne de 600 V ne permet qu'une chute de 12 V sur le parcours du câble. Avec un courant de chaîne de 9 A et une longueur de 50 mètres (aller simple), la section de conducteur requise serait A = (2 × 50 × 9 × 0,0172) / 12 = 1,29 mm², pointant vers un câble PV d'au moins 2,5 mm² (USE-2 ou PV Wire aux États-Unis).
Comment la qualité de la construction des câbles affecte les calculs de dimensionnement
Les calculs de dimensionnement des câbles métalliques supposent que le câble répond à ses spécifications nominales. Cela signifie que le conducteur a la bonne section transversale, que l'isolation a l'épaisseur et les propriétés diélectriques correctes et que la résistance par unité de longueur correspond aux valeurs publiées. En pratique, la qualité des câbles varie considérablement selon les fabricants, et cette variabilité affecte directement la validité de vos calculs sur le terrain.
Taux de remplissage et toronnage des conducteurs
Les conducteurs multibrins sont constitués de plusieurs fils plus petits torsadés ensemble. Le taux de remplissage – le pourcentage de la section nominale réellement occupée par le métal – affecte la résistance. Un conducteur multibrin de 2,5 mm² avec un mauvais garnissage des brins peut avoir une section métallique réelle de seulement 2,3 mm², augmentant la résistance d'environ 8 à 9 % par rapport aux spécifications. Cela affecte directement à la fois la chute de tension et les performances thermiques. Les fabricants de câbles haut de gamme mesurent la résistance des conducteurs conformément à la norme CEI 60228 ou ASTM B8 pour vérifier la conformité.
Épaisseur de l'isolation et processus d'extrusion
La couche isolante est appliquée à travers un extrudeuse de fils et câbles — une machine qui fait fondre le composé polymère (PVC, XLPE, LSZH ou autres matériaux) et le force à travers une matrice de précision autour du conducteur en mouvement. La qualité de ce processus d'extrusion détermine la cohérence de l'épaisseur de l'isolation, la finition de surface et l'adhésion au conducteur ou à la gaine intérieure.
Les systèmes modernes d'extrudeuse de fils et de câbles utilisés par les principaux fabricants comprennent :
- Contrôle d'excentricité en boucle fermée : Des capteurs laser ou capacitifs mesurent la concentricité de l'isolation en temps réel et ajustent automatiquement la position de la matrice pour corriger le revêtement décentré.
- Surveillance de la pression et de la température de fusion : Assure une viscosité constante du composé à travers la filière, évitant ainsi les fines taches causées par la variation de température dans le corps de l'extrudeuse.
- Intégration du testeur d'étincelles : Les testeurs d'étincelles haute tension scannent 100 % du câble produit en ligne pour détecter les trous d'épingle ou les points minces dans l'isolation avant que le câble ne soit enroulé.
- Systèmes de mesure de diamètre : Les micromètres laser mesurent le diamètre extérieur en continu et renvoient des données pour contrôler la vitesse de la ligne et la sortie de l'extrudeuse afin de maintenir les tolérances de diamètre spécifiées.
Lorsque vous achetez un câble pour des applications critiques (machines industrielles, câblage de bâtiment, alimentations souterraines), vérifiez toujours que le câble est conforme aux certifications UL, CSA ou CEI testées selon les normes pertinentes. Le câble testé et homologué par un tiers garantit que l'isolation appliquée par le processus d'extrudeuse de fils et de câbles répond aux exigences minimales d'épaisseur, de rigidité diélectrique et de résistance à la température.
Performances d’isolation XLPE et PVC
L'isolation en polyéthylène réticulé (XLPE) est produite par un processus spécialisé d'extrudeuse de fils et de câbles qui comprend une étape de vulcanisation (réticulation), soit par durcissement à la vapeur, soit par durcissement à l'azote sec (ligne CCV), soit par durcissement à l'humidité du silane. La réticulation crée un réseau polymère tridimensionnel qui donne au XLPE performances thermiques nettement supérieures à celles du PVC : Les câbles d'alimentation isolés au XLPE sont évalués à 90°C en continu, 130°C en cas de surcharge d'urgence et 250°C en conditions de court-circuit. Le PVC culmine à 70°C pour les qualités standards.
Pour les câbles moyenne tension (1 kV à 35 kV), l'isolation XLPE produite sur une ligne d'extrudeuse de fils et de câbles à triple extrusion — appliquant l'écran intérieur semi-conducteur, l'isolation XLPE et l'écran extérieur semi-conducteur en un seul passage — est la norme de l'industrie. Cette approche en un seul passage élimine la contamination des interfaces entre les couches, un facteur critique pour l'intégrité diélectrique haute tension.
Exemples pratiques de tailles de câbles métalliques par application
La théorie devient plus claire avec des exemples d'application concrets dans différents types d'installation. Les exemples concrets suivants couvrent les scénarios les plus courants rencontrés dans les environnements résidentiels, commerciaux et industriels.
Circuit de cuisine résidentielle (120 V, 20 A)
NEC 210.11(C)(1) exige au moins deux circuits pour petits appareils électroménagers de 20 A dans les cuisines. Câble : cuivre 12 AWG/2, type NM-B (Romex), disjoncteur 20A. Le câble partant du panneau mesure généralement de 30 à 60 pieds dans une maison unifamiliale. Chute de tension à 20 A sur 60 pieds : VD = (2 × 60 × 1,98 × 20) / 1 000 = 4,75 V, ce qui est 3,96% . Acceptable pour la plupart des charges d’appareils de cuisine. Pour une installation plus conservatrice ou lorsque la longueur dépasse 80 pieds, passez à 10 AWG.
Station de recharge pour véhicules électriques (240 V, 48 A en continu)
Un chargeur EV de niveau 2 à 11,5 kW consomme 48 A à 240 V. En charge continue : 48 A × 1,25 = intensité admissible minimale du conducteur de 60 A. Sélectionnez un THWN-2 en cuivre 6 AWG dans le conduit. Pour un trajet de 50 pieds du panneau au garage, chute de tension = (2 × 50 × 0,491 × 48) / 1 000 = 2,36 V = 0,98% - bien dans les limites. La taille 6 AWG est déterminée par l'intensité admissible et non par la chute de tension dans ce cas.
Moteur de convoyeur industriel (400 V, triphasé, 22 kW)
FLC = 22 000 / (1,732 × 400 × 0,87 × 0,92) = 39,7A. Appliquez un facteur moteur de 125 % : 39,7 × 1,25 = 49,6 A. Sélectionnez un conducteur en cuivre de 10 mm² (classé 52 A dans un câble à trois conducteurs selon la norme CEI 60364). Le parcours du câble est de 85 mètres entre le MCC et le moteur. Chute de tension = (1,732 × 85 × 39,7 × 1,83 Ω/km × 0,001) / 1 = 10,7 V = 2,68 % — dans la limite de 3%. La sélection de 10 mm² est confirmée par les exigences en matière d'intensité admissible et de chute de tension.
Alimentation souterraine (240 V, 100 A, 150 pieds)
Une alimentation de sous-panneau de 100 A utilisant des conducteurs en aluminium dans un conduit en PVC de série 40 enterré à 24 pouces. Intensité requise : 100A. Le conducteur en aluminium 1/0 AWG est évalué à 120 A à 75 °C – répond à l'intensité admissible. Contrôle de chute de tension : aluminium 1/0 AWG R = 0,327 Ω/1 000 pi. VD = (2 × 150 × 0,327 × 100) / 1 000 = 9,81 V = 4,09% . Dépasse les 3% recommandés. Mise à niveau vers l'aluminium 2/0 AWG (R = 0,259 Ω/1 000 pieds) : VD = 7,77 V = 3,24 % — toujours marginal. Utiliser Aluminium 3/0 AWG (R = 0,205 Ω/1 000 pieds) : VD = 6,15 V = 2,56 % — acceptable.
Considérations relatives aux courts-circuits et aux courants de défaut dans le dimensionnement des câbles
Pour les câbles moyenne et haute tension, ainsi que pour les câbles industriels BT à proximité de gros transformateurs, le conducteur doit également être dimensionné pour résister à l'énergie thermique du courant de défaut pendant le temps nécessaire au dispositif de protection pour éliminer le défaut. C'est ce qu'on appelle le tenue thermique aux courts-circuits vérifier.
La formule est : A (mm²) = (I_sc × √t) / K , où I_sc est le courant de court-circuit présumé en ampères, t est le temps d'élimination du défaut en secondes et K est une constante de matériau (K = 115 pour les conducteurs en cuivre isolés au PVC à partir de 30 °C ; K = 135 pour le cuivre isolé au XLPE).
Exemple : Un câble alimente un panneau avec un courant de court-circuit présumé de 25 kA, et le disjoncteur en amont se désactive en 0,2 seconde. A_min = (25 000 × √0,2) / 115 = (25 000 × 0,447) / 115 = 97,2 mm² . Cela nécessite un conducteur en cuivre d'au moins 120 mm², quel que soit le courant de charge. À proximité de grands transformateurs industriels ou de tableaux principaux, le dimensionnement des courts-circuits détermine souvent le choix des câbles.
Erreurs courantes dans le calcul de la taille des câbles
Comprendre la méthode de calcul ne représente que la moitié de la bataille. Des erreurs pratiques sur le terrain conduisent à des câbles sous-dimensionnés ou surdimensionnés, même lorsque l'ingénieur applique correctement les formules.
- Utilisation du courant de la plaque signalétique au lieu du tableau NEC FLC pour les moteurs : NEC 430.22 exige spécifiquement l'utilisation de la valeur du tableau NEC, et non de la plaque signalétique, sauf si la plaque signalétique est inférieure. L'utilisation du courant nominal inférieur d'un moteur à plus haut rendement et le sous-dimensionnement du câble constituent une violation du code.
- Oublier d'appliquer le déclassement du regroupement : L'installation de six conducteurs THHN dans un conduit et le dimensionnement de chacun en fonction de son ampérage individuel est une erreur très courante. Le facteur de regroupement de 0,80 réduit leur intensité nominale effective, nécessitant des conducteurs plus gros.
- Sans tenir compte de la croissance future de la charge : Un circuit à 95 % du courant admissible du conducteur ne laisse aucune place à un équipement supplémentaire. La meilleure pratique de l'industrie consiste à dimensionner les câbles à 80 % maximum de l'intensité nominale dans des conditions de fonctionnement normales.
- Mélanger les valeurs AWG et métriques dans la même formule : L'utilisation de valeurs de résistance AWG (en Ω/1 000 pieds) avec des longueurs métriques (en mètres) sans conversion produit des résultats extrêmement incorrects. Confirmez toujours les unités avant de calculer.
- Ignorer la température ambiante : Le câble installé dans un grenier à une température ambiante de 50 °C au lieu de la température de référence standard de 30 °C nécessite un déclassement important. Un THHN 12 AWG évalué à 30 A à 30 °C ne peut transporter que 23 A à une température ambiante de 50 °C, soit une réduction de 23 %.
- Achat de câbles de qualité inférieure : Les câbles provenant de fabricants non vérifiés peuvent avoir des sections de conducteurs réelles de 10 à 15 % inférieures à la valeur nominale en raison d'un mauvais contrôle des processus de tréfilage et d'extrusion. Achetez toujours des câbles répertoriés UL ou certifiés CEI auprès de sources traçables.
Référence rapide : Résumé de la sélection de la taille des câbles
Pour une référence rapide sur site, le tableau suivant résume les scénarios de charge courants et les tailles de câble minimales qu'ils nécessitent dans des conditions typiques (conducteur en cuivre, isolation à 75 °C, température ambiante de 30 °C, circuit unique dans un conduit, jusqu'à 50 pieds de longueur).
| Description de la charge | Tension | Courant de charge | Taille minimale du câble (Cu) | Taille du disjoncteur |
|---|---|---|---|---|
| Circuit d'éclairage | 120V | 15A | 14 AWG / 2,5 mm² | 15A |
| Prise d'électroménager de cuisine | 120V | 20A | 12 AWG / 4 mm² | 20A |
| Sèche-linge | 240V | 30A | 10 AWG / 6 mm² | 30A |
| Cuisinière électrique | 240V | 40-50A | 8 AWG / 10 mm² | 50A |
| Chargeur EV (Niveau 2, 48A) | 240V | 48A continu | 6 AWG / 16 mm² | 60A |
| Alimentateur de sous-panneau 100A | 240V | 100A | 1 AWG / 50 mm² | 100A |
| Moteur triphasé 5HP (400V) | 400V 3Ø | 9A FLC × 1,25 | 14 AWG / 2,5 mm² | 15A |
 En rapport Produits











