 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Comment est fabriqué le câble à fibre optique : le processus de base expliqué
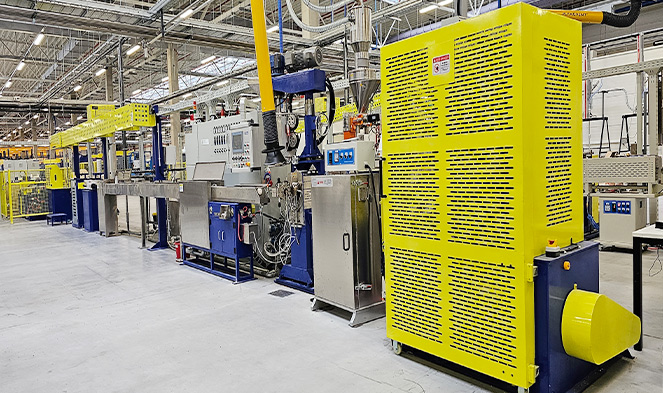
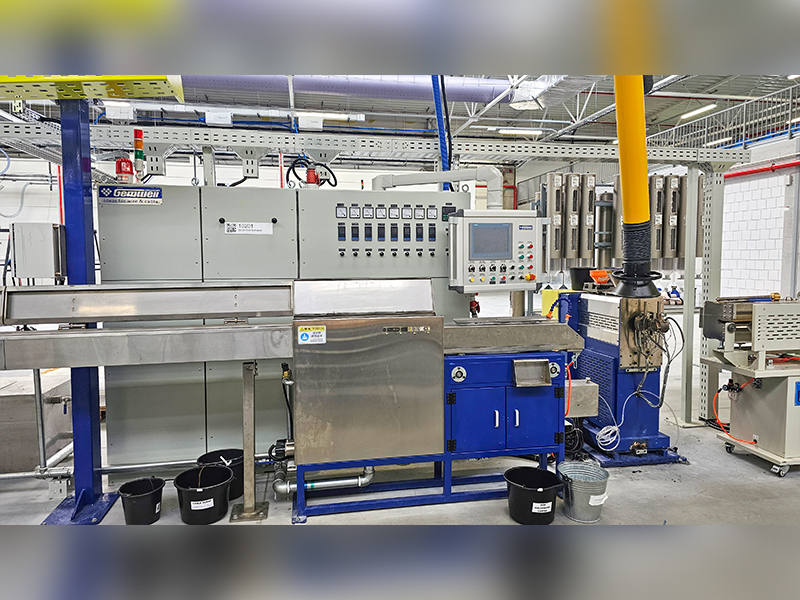
Le câble à fibre optique est fabriqué en étirant du verre ou du plastique ultra pur en brins très fins appelés fibres optiques, en les enduisant de couches protectrices, puis en les regroupant et en les gainant dans un assemblage de câble fini. L'ensemble du processus, de la silice brute au câble déployable, implique une extrême précision, des environnements contrôlés et des machines d'extrusion spécialisées. Au cœur des opérations de revêtement secondaire et de câblage se trouve le extrudeuse de fils et câbles , une machine qui applique des gaines polymères et des revêtements tampons autour de fibres optiques fragiles à grande vitesse et avec une précision au micron.
La séquence de fabrication peut être divisée en deux grandes phases : le tréfilage (production de la fibre optique brute) et la construction du câble (assemblage des fibres en un produit robuste et déployable). Les deux phases exigent des matériaux, des températures et des tolérances mécaniques étroitement contrôlées. Même une contamination mineure ou des variations de tension peuvent compromettre les performances de perte de signal, exprimées en décibels par kilomètre (dB/km), qui doivent répondre à des normes strictes telles que ITU-T G.652 pour la fibre monomode.
Commencer par une préforme : la base de chaque fibre optique
Le processus de fabrication commence bien avant qu’un équipement d’extrusion n’entre en jeu. La première étape consiste à créer un préforme — un cylindre de verre solide, généralement de 1 à 2 mètres de long et de 80 à 200 mm de diamètre, qui reflète précisément le profil d'indice de réfraction de la fibre finie à une échelle beaucoup plus grande.
Dépôt chimique en phase vapeur modifié (MCVD)
L’une des méthodes de fabrication de préformes les plus utilisées est le dépôt chimique en phase vapeur modifié (MCVD), développé aux Bell Labs. Dans ce processus, un tube de silice rotatif est chauffé extérieurement avec une torche à oxyhydrogène jusqu'à environ 1 600 °C. Les précurseurs gazeux – généralement le tétrachlorure de silicium (SiCl₄) et le tétrachlorure de germanium (GeCl₄) – circulent à travers le tube et réagissent pour former des couches de suie de verre sur la paroi interne. Le dopage au germanium augmente l'indice de réfraction du cœur par rapport à la gaine, ce qui permet le guidage de la lumière par réflexion interne totale.
Dépôt en phase vapeur extérieure (OVD) et VAD
Les fabricants nord-américains privilégient souvent le dépôt en phase vapeur extérieure (OVD), où la suie se dépose à l'extérieur d'un mandrin en rotation. Les fabricants japonais ont été les pionniers du dépôt axial en phase vapeur (VAD), qui permet une production continue de préformes et est bien adapté à une production à grande échelle. Chaque méthode produit une préforme de suie poreuse qui doit être consolidée dans un four de frittage à environ 1 500°C, où elle s'effondre en un cylindre de verre dense et sans bulles, prêt à être étiré.
Une seule préforme peut produire n'importe où de 2 500 à plus de 5 000 kilomètres de fibre optique finie, en fonction de la taille de la préforme et du diamètre de fibre cible de 125 micromètres.
La tour de tréfilage : tirer le verre en brins d'une épaisseur d'un micron
Une fois la préforme prête, elle est chargée dans une tour de fibrage – un système de four vertical pouvant supporter 20 à 30 mètres de haut . La pointe de la préforme est chauffée à environ 2 000 °C dans un four à résistance en graphite ou en zircone, ce qui la ramollit et forme une région fondue « de rétrécissement ». La gravité et un cabestan motorisé en dessous tirent le verre adoucissant en un filament continu à des vitesses d'étirage de 10 à 25 mètres par seconde dans les systèmes modernes à haut débit.
Un micromètre laser en ligne mesure en continu et en temps réel le diamètre de la fibre. Les boucles de rétroaction ajustent la vitesse d'étirage en quelques millisecondes pour maintenir le diamètre extérieur cible de 125 ± 1 micromètre . Tout écart au-delà de cette tolérance (qui correspond à peu près à la largeur d'un seul cheveu humain) entraînerait des réflexions de signal au niveau des épissures et des connecteurs, dégradant ainsi les performances du réseau.
Application du revêtement primaire
Immédiatement après que la fibre quitte la zone du four et avant de pouvoir entrer en contact avec une surface, elle passe à travers un applicateur de revêtement primaire. Deux couches d'acrylate durcissable aux UV sont appliquées en séquence : une couche primaire interne douce (faible module, ~0,5 MPa) qui protège la fibre contre les microcourbures, et une couche primaire externe plus dure (module élevé, ~500–900 MPa) qui assure une protection mécanique. Le revêtement porte le diamètre extérieur de 125 µm à environ 245-250 µm . Les deux couches sont durcies presque instantanément sous des lampes UV, et la fibre enduite est ensuite enroulée sur un tambour enrouleur.
La résistance à la traction d'une fibre de silice vierge et fraîchement étirée peut atteindre 800 000 psi (5,5 GPa) - bien plus résistant que l'acier en termes de poids - mais les défauts de surface introduits par la contamination ou le contact physique le dégradent rapidement. C'est pourquoi l'ensemble du processus d'étirage et de revêtement se déroule dans un environnement de salle blanche, généralement de classe 1000 (ISO 6) ou supérieure.
Revêtement secondaire et coloration : préparation des fibres pour le câblage
Après étirage, la fibre revêtue de 250 µm subit un traitement supplémentaire avant de pouvoir être incorporée dans un câble. Cette étape de transformation secondaire est celle où extrudeuse de fils et câbles devient un équipement central.
Mémoire tampon serrée
Dans les constructions à tampon serré — courantes dans les câbles intérieurs, de plénum et de colonne montante — un tampon secondaire thermoplastique est extrudé directement sur la fibre à revêtement primaire, ramenant le diamètre extérieur à 900 µm . L'extrusion est réalisée sur une extrudeuse compacte de fils et de câbles dotée d'une filière à tête transversale précisément dimensionnée pour maintenir la concentricité entre la fibre et la couche tampon. Les matériaux généralement utilisés comprennent le PVC, le PVDF (Kynar) ou le nylon, en fonction de l'indice de flamme et de fumée requis.
Construction en tube lâche
Pour les câbles extérieurs et longue distance, la conception à tube libre domine. Une extrudeuse de fils et de câbles forme un petit tube en plastique – généralement en polypropylène ou en polybutylène téréphtalate (PBT) – autour d'un groupe de 2 à 24 fibres. Le tube est légèrement plus grand que le faisceau de fibres et l'espace est rempli d'un gel bloquant l'eau (composé pétrolier thixotrope ou rubans secs bloquant l'eau). Le tube lâche permet aux fibres de se déplacer librement à l'intérieur, les isolant des contraintes mécaniques externes.
Coloration des fibres
Pour permettre l'identification des fibres individuelles dans un câble, chaque fibre est codée par couleur selon les normes TIA-598 ou CEI 60304. Le processus de coloration applique une fine encre durcissable aux UV – généralement de moins de 5 µm d’épaisseur – sur la couche primaire de 250 µm. Un applicateur d'encre dédié ou une ligne combinée de coloration et de rembobinage gère cette étape à des vitesses correspondant à la vitesse de dessin d'origine. Les 12 couleurs standard se succèdent : bleu, orange, vert, marron, ardoise, blanc, rouge, noir, jaune, violet, rose et aqua.
Toronnage de câbles : combiner des fibres dans un assemblage structuré
Des fibres tamponnées individuelles ou des tubes libres sont assemblés en un câble multifibre sur une toronneuse. Cette étape détermine le nombre global de fibres, les performances mécaniques et la configuration physique du câble fini.
Dans les conceptions à tubes libres, plusieurs tubes - contenant chacun 2 à 24 fibres - sont toronnés selon un motif hélicoïdal ou SZ (oscillation inverse) autour d'un élément de renforcement central, le plus souvent une tige en plastique renforcé de verre (GRP) ou un faisceau de fils d'aramide. Le toronnage SZ permet d'accéder indépendamment à chaque tube sans dérouler tout le câble, un avantage majeur pour l'épissage sur site.
Le câble ruban, une autre architecture courante, utilise un réseau plat de 4, 6, 8 ou 12 fibres liées côte à côte avec un matériau matriciel, puis empile plusieurs rubans dans un tube central ou une âme à fente. Les câbles plats peuvent accueillir plus de 6 000 fibres dans une seule gaine de câble, ce qui les rend très efficaces pour les déploiements de centraux à haute densité et les câbles principaux des centres de données.
| Type de construction | Tampon de fibre | Plage de nombre de fibres | Application typique |
|---|---|---|---|
| Mémoire tampon serrée | 900 µm sur 250 µm | 2-144 | Intérieur, locaux, plénum |
| Tube lâche | Tube PBT rempli de gel | 2–864 | Usine extérieure, longue distance |
| Ruban | Tableaux liés par une matrice | 72-6 912 | Centre de données, bureau central |
| Tube Central (Unitube) | Tube unique rempli de gel | 2-24 | Réseaux d'accès, chutes FTTH |
Le rôle de l'extrudeuse de fils et de câbles dans l'application de gaines
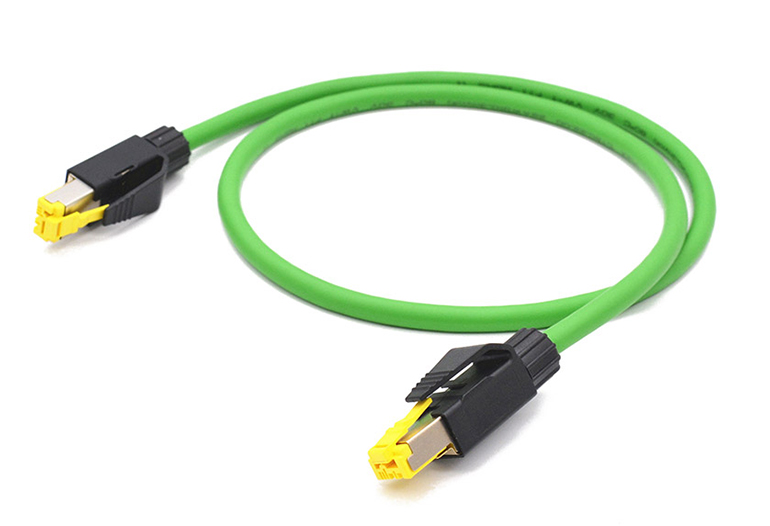
Après le toronnage, l'âme du câble reçoit sa gaine extérieure, la couche protectrice finale qui détermine l'adéquation environnementale du câble. Il s'agit de l'application la plus visible du extrudeuse de fils et câbles dans la chaîne de fabrication de fibres optiques, et cela affecte directement l'ignifugation, la résistance aux UV, la résistance à l'écrasement et les performances d'installation.
Une extrudeuse de fils et de câbles à cet effet se compose d'un mécanisme à barillet et à vis qui fait fondre le composé thermoplastique et le force à travers une filière à tête cruciforme à une pression et une température contrôlées. Pour les gaines de fibres optiques, l'extrudeuse doit fonctionner avec un contrôle particulièrement fin car les fibres optiques à l'intérieur ne peuvent pas tolérer une tension excessive ou un choc thermique pendant le passage de gainage.
Paramètres clés de l'extrudeuse pour le revêtement de fibre optique
- Conception de vis : Les extrudeuses monovis avec des rapports L/D de 20 : 1 à 30 : 1 sont standard pour les composés à enveloppe. Les vis barrières améliorent l'homogénéité de la fusion, réduisant ainsi les défauts de surface dans la gaine finie.
- Température de fusion : Varie selon le matériau : généralement 170 à 200 °C pour le PVC, 230 à 260 °C pour le PEHD et 280 à 310 °C pour les composés LSZH (Low Smoke Zero Halogen).
- Vitesse de ligne : Les systèmes modernes d'extrudeuse de fils et de câbles conçus pour le gainage des fibres optiques peuvent fonctionner à jusqu'à 150-200 m/min pour câbles de plus petit diamètre.
- Tension de transport sur chenilles : Doit être soigneusement calibré. Une tension excessive met à rude épreuve les fibres optiques et introduit une perte permanente du signal.
- Longueur du bac de refroidissement : Les gaines en PEHD et LSZH nécessitent des trajets de refroidissement plus longs (parfois de 6 à 12 mètres) pour éviter le retrait de la surface et conserver la rondeur de la gaine.
Les composés LSZH, requis par les normes CEI 60332-1 et EN 50200 pour une utilisation dans les bâtiments publics et les infrastructures de transport, sont plus difficiles à extruder que le PVC en raison de leur teneur plus élevée en charges (généralement du trihydrate d'aluminium ou de l'hydroxyde de magnésium comme ignifugeants). Une extrudeuse de fils et câbles manipulant du LSZH doit générer un cisaillement suffisant pour disperser uniformément ces charges minérales sans dégrader la matrice polymère. Certains fabricants utilisent une étape de mélange avec une extrudeuse à double vis en amont de la traverse pour garantir la cohérence du composé.
Blindage avant la veste finale
De nombreux câbles extérieurs et à enfouissement direct intègrent une couche d'armure métallique ou diélectrique entre la gaine intérieure et la gaine extérieure. L'armure en ruban d'acier ondulé (CST) offre une résistance aux rongeurs et une protection contre l'écrasement, tandis que le fil d'aramide ou la fibre de verre offrent la même protection dans les conceptions entièrement diélectriques. Si une armure est présente, le câble passe à travers une deuxième tête d'extrudeuse de gainage après l'armure, ce qui fait de l'extrudeuse de fils et de câbles un élément encore plus répété tout au long de la ligne de production.
Éléments de renforcement et barrières contre l'humidité : ce qui maintient le câble ensemble
Les fibres optiques ne supportent aucune charge de traction : le verre ne peut tout simplement pas être étiré sans se briser. Toutes les tensions d'installation doivent être supportées par des éléments de renforcement dédiés intégrés dans la conception du câble.
- Fil d'aramide (Kevlar) : L'élément de résistance le plus courant dans les câbles intérieurs et de distribution. Les charges de traction typiques vont de 100 N pour les petits câbles de dérivation à 2 fibres à plus de 2 700 N pour les câbles principaux intérieurs. Le fil d'aramide est placé dans les interstices entre l'âme du câble et la gaine extérieure.
- Tige en plastique renforcé de verre (PRV) : Utilisé comme élément de renforcement central dans les câbles extérieurs à tube libre. Une tige en PRV de 5 mm offre une résistance à la traction et une protection contre la flexion substantielles tout en gardant le câble non conducteur et résistant à la foudre.
- Fil d'acier ou ruban d'acier : Utilisé dans les câbles aériens autoportants (les câbles ADSS n'utilisent pas d'acier) ou les conceptions aériennes ancrées. Certains câbles à enfouissement direct combinent une armure en acier avec des rubans bloquant l'eau pour une double protection.
- Éléments bloquant l'eau : Des interstices remplis de gel, des bandes gonflables ou des fils secs bloquant l'eau empêchent la migration longitudinale de l'eau, ce qui peut provoquer une contamination hydroxyle du verre au fil du temps, augmentant ainsi l'atténuation au pic d'eau de 1 383 nm - un problème connu dans les premières fibres à pic d'eau non nul (NZWP).
Types de fibre optique : monomode ou multimode
Le profil d'indice de réfraction intégré à la préforme détermine si la fibre résultante est monomode ou multimode — une distinction qui a de profondes implications sur l'application, le coût et les performances du câble.
| Paramètre | Mode unique (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Diamètre du noyau | 9 µm | 50 µm | 50 µm |
| Atténuation typique | ≤0,2 dB/km à 1 550 nm | ≤3,0 dB/km à 850 nm | ≤3,0 dB/km à 850 nm |
| Portée maximale (100 G) | >80 km avec amplification | 100 m | 150 m (SWDM4) |
| Source lumineuse | Laser (DFB/cavité externe) | VCSEL (850 nm) | VCSEL (850-950 nm) |
| Utilisation principale | Télécom, longue distance, FTTH | Réseau local d'entreprise, centre de données | Centre de données à courte portée SWDM |
La fibre monomode a un Noyau de 9 µm , qui n'autorise qu'un seul mode de propagation, éliminant entièrement la dispersion modale et permettant une transmission sur des dizaines, voire des centaines de kilomètres. La fibre multimode, avec son cœur de 50 ou 62,5 µm, permet des centaines de modes et est plus facile à terminer et à connecter, mais la dispersion modale limite la bande passante sur la distance. Le profil à indice gradué des fibres modernes OM3/OM4/OM5 — où l'indice de réfraction diminue de manière parabolique du centre vers le bord — compense considérablement la dispersion modale, permettant une transmission de 10G à 400G sur des distances d'entreprise plus courtes.
Tests de qualité tout au long du processus de fabrication
La fabrication de câbles à fibres optiques est régie par plusieurs normes internationales et nationales. Les tests de qualité ne constituent pas une activité finale : ils sont intégrés à chaque étape de la production.
Tests au niveau des fibres (après tirage)
- Atténuation : Mesuré avec un OTDR (Optical Time Domain Reflectometer) ou une méthode de réduction à 1 310, 1 383, 1 550 et 1 625 nm pour le mode monomode ; à 850 et 1300 nm pour le multimode.
- Test de preuve : Chaque bobine de fibre est soumise à un test de résistance à la traction – généralement un allongement de 0,5 % à 1 % – pour éliminer toutes les fibres présentant des défauts de surface. Les fibres qui échouent se cassent pendant le test et sont épissées.
- Longueur d'onde de coupure : Détermine la longueur d'onde la plus courte à laquelle la fibre fonctionne en véritable monomode. Doit être inférieur à 1 260 nm pour la conformité OS2.
- Diamètre du champ de mode (MFD) : Affecte la perte d’épissure et l’efficacité du couplage des connecteurs. ITU-T G.652 spécifie 9,2 ± 0,4 µm à 1 310 nm.
- Dispersion chromatique et PMD : Critique pour la transmission à grande vitesse ; les deux doivent répondre aux valeurs prescrites par la norme de fibre optique pertinente de l'UIT ou de la CEI.
Tests au niveau du câble (après gainage)
- Résistance à l'écrasement : Selon CEI 60794-1-2, méthode E1 ; une force plate est appliquée sur la section transversale du câble pour vérifier que la gaine et la structure protègent les fibres sans changement d'atténuation.
- Essai d'impact : Un marteau lesté est utilisé pour simuler des coups mécaniques accidentels lors de l'installation.
- Cycle de température : Les câbles sont soumis à un cycle de -40 °C à 70 °C (ou plus pour les environnements difficiles) tandis que l'atténuation optique est surveillée. Les changements doivent rester dans des limites définies tout au long du cycle.
- Immersion et pénétration dans l’eau : Valide l’efficacité du remplissage du gel ou du blocage de l’eau sèche selon la méthode F5 de la CEI 60794-1-2.
- Test d'étincelle de la veste : Un testeur d'étincelles haute tension passe le long de la gaine du câble pour détecter les trous d'épingle ou les points minces introduits lors de l'extrusion - une étape de contrôle qualité appliquée directement sur la ligne d'extrudeuse de fils et de câbles.
Câbles à fibres optiques spécialisés : ADSS, sous-marins et micro-conduit
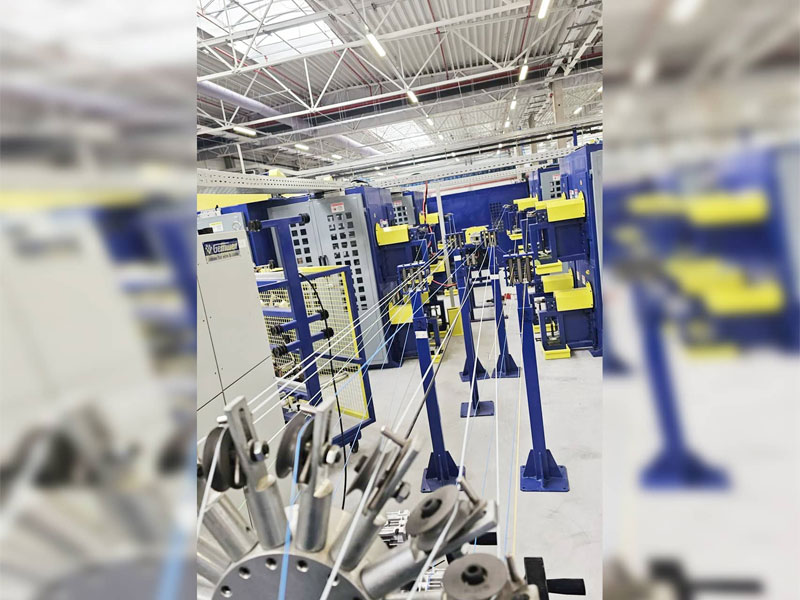
Au-delà des conceptions standard à tube libre et à tampon serré, plusieurs constructions de câbles spécialisés nécessitent des approches de fabrication adaptées et des configurations d'extrudeuse spécifiques.
Câbles ADSS (autoportants entièrement diélectriques)
Les câbles ADSS sont conçus pour être attachés aux pylônes de lignes électriques sans fil messager. Ils doivent résister au vent, à la charge de glace et à des longueurs allant jusqu'à 700 mètres sans affaissement. La gaine extérieure est constituée d'un composé AT résistant aux traces qui résiste à la dégradation causée par les champs électriques à haute tension induits par la proximité de conducteurs sous tension. L'extrudeuse de fils et de câbles utilisée pour le gainage ADSS doit gérer ces composés AT spécialisés, qui ont un comportement rhéologique différent de celui du PEHD standard, nécessitant des profils de température de vis et des réglages de pression ajustés.
Câble à fibre optique sous-marin
Les câbles sous-marins doivent survivre à des profondeurs dépassant 8 000 mètres sur les routes transocéaniques — pressions supérieures à 80 MPa. L'unité de fibre est placée dans un tube de cuivre hermétiquement scellé par soudage pour empêcher la pénétration d'hydrogène, ce qui entraîne une augmentation de l'atténuation de la fibre au fil des décennies. Des couches de fils d'acier à haute résistance et de gaines en polyéthylène sont appliquées en plusieurs passes, chacune nécessitant sa propre étape d'extrudeuse de gainage. La fabrication d’un seul segment de câble transocéanique peut impliquer plus d’une douzaine de passes d’extrusion séquentielles.
Câbles à micro-conduit et à fibre soufflée
Les câbles à fibres soufflées sont conçus pour être installés par air comprimé à travers des micro-conduits préinstallés, généralement 5 à 10 mm de diamètre . La surface extérieure du câble doit avoir un très faible coefficient de friction – souvent obtenu en co-extrudant une couche extérieure glissante en nylon ou en PEHD avec une texture de surface fine sur l'extrudeuse de fils et de câbles – pour permettre une installation assistée par air sur des distances de 1 km ou plus en un seul coup. Cette approche réduit considérablement les coûts de creusement de tranchées lors des déploiements FTTH.
Du tambour d'usine au réseau installé : dernières étapes
Après tous les gainages et tests, le câble à fibre optique fini est enroulé sur des tambours en bois ou en plastique dans des longueurs d'expédition standard. Les longueurs de bobine courantes pour les câbles extérieurs à tube libre sont 2 km, 4 km et 6 km . Chaque tambour est étiqueté avec le type de câble, le nombre de fibres, le type de fibre (OS2, OM4, etc.), la longueur du tambour, ainsi que la date et l'équipe de production, le tout traçable jusqu'à l'exécution individuelle de la tour d'étirage et au lot de préformes.
Les tests d'acceptation en usine (FAT) à ce stade impliquent des tests OTDR de chaque fibre sur chaque tambour pour produire une trace d'atténuation complète. Cette trace est archivée et expédiée avec le câble pour servir de référence à laquelle les OTDR mesurés sur le terrain peuvent être comparés après l'installation, ce qui facilite l'identification de tout dommage introduit lors du tirage ou du creusement de tranchées.
La connecteurisation (fixation de connecteurs polis en usine aux extrémités de la fibre) est éventuellement effectuée à l'usine de câbles ou sur le site d'installation. Les connecteurs polis en usine atteignent des pertes d'insertion inférieures à 0,2 dB avec des pertes de réflexion supérieures à 50 dB pour les finitions APC (contact physique angulaire), des performances difficiles à reproduire de manière cohérente dans des conditions de terrain.
Foire aux questions
De quelle matière première est fabriqué le câble à fibre optique ?
La fibre optique elle-même est fabriquée à partir de verre de silice ultrapur (dioxyde de silicium, SiO₂), avec des dopants comme le dioxyde de germanium utilisés pour ajuster l'indice de réfraction. Les revêtements protecteurs, les tubes tampons et la gaine sont fabriqués à partir de divers thermoplastiques tels que les composés acrylate, PBT, PVC, HDPE, PVDF ou LSZH, tous traités par un équipement d'extrusion.
Quelle est la finesse d’une fibre optique par rapport à un cheveu humain ?
Une seule fibre optique après étirage a un diamètre extérieur de 125 micromètres (0,125 mm) , ce qui correspond à peu près au diamètre d'un cheveu humain moyen. Le noyau de verre lui-même – la partie qui transporte la lumière – ne mesure que 9 µm de large en fibre monomode, soit environ un dixième de la largeur d'un cheveu.
Que fait une extrudeuse de fils et de câbles dans la production de câbles à fibres optiques ?
Une extrudeuse de fils et de câbles fait fondre le composé thermoplastique et l'applique sous forme d'une couche continue et dimensionnée avec précision sur la fibre optique ou l'âme du câble. Dans la fabrication de fibres optiques, les extrudeuses sont utilisées à plusieurs étapes : former des revêtements tampons serrés autour des fibres individuelles, produire des tubes tampons lâches contenant des groupes de fibres et appliquer la gaine extérieure du câble. L'extrudeuse doit fonctionner avec un contrôle strict de la température et de la vitesse pour éviter d'endommager les fibres optiques délicates à l'intérieur.
Combien de temps faut-il pour fabriquer un câble à fibre optique ?
La fabrication des préformes prend plusieurs jours à une semaine par lot. L'étirage des fibres à une vitesse de 15 à 25 m/s signifie qu'une seule bobine de fibre de 5 000 km nécessite environ 60 à 90 heures de fonctionnement continu de la tour d'étirage. Le traitement secondaire, l'échouage et le gainage ajoutent des jours supplémentaires. La durée totale du cycle depuis les matières premières jusqu'au tambour fini est généralement de deux à quatre semaines pour un câble extérieur standard à tube libre.
Les câbles à fibres optiques peuvent-ils être fabriqués avec du plastique au lieu du verre ?
Oui. La fibre optique en plastique (POF) utilise du PMMA (polyméthacrylate de méthyle) ou un polymère fluoré comme matériau de noyau et de revêtement. Le POF a un noyau beaucoup plus grand (jusqu'à 1 mm) et une atténuation beaucoup plus élevée (environ 150 à 200 dB/km à 650 nm) par rapport à la fibre de silice, il est donc limité aux courts trajets de moins de 50 mètres – généralement les réseaux automobiles, les systèmes A/V domestiques et les liaisons de capteurs industriels où la facilité de terminaison l'emporte sur le besoin d'une faible atténuation.
Qu'est-ce que le LSZH et pourquoi est-il important dans les câbles à fibre optique ?
LSZH signifie Low Smoke Zero Halogen. Il décrit les matériaux de gaine qui, lorsqu'ils sont exposés au feu, produisent un minimum de fumée et aucun gaz halogène (comme le chlore du PVC). Cela est important dans les espaces clos comme les tunnels de transit, les hôpitaux et les immeubles de bureaux où la fumée toxique provenant des câbles en feu présente un grave risque d'évacuation. Les gaines LSZH sont appliquées à l'aide d'une extrudeuse de fils et de câbles configurée pour des composés à viscosité plus élevée et chargés de charges, et les câbles doivent réussir les séries de tests CEI 60332-3, CEI 61034 et CEI 60754.
 En rapport Produits











