 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



La réponse directe : qu'est-ce qui définit une bonne machine de section transversale de toronnage de fil de cuivre
A machine de section transversale d'échouage de fil de cuivre est jugé d'abord par la répétabilité dimensionnelle, et non par la vitesse de pointe. La référence directe utilisée dans la plupart des usines de conducteurs est une section transversale finie située dans plus ou moins 1 pour cent de la valeur nominale sur l'ensemble d'une bobine de production, confirmée par une mesure continue du diamètre au laser plutôt que par une mesure manuelle périodique. Tout le reste dans cet article, de la conception de la cage aux calendriers d'usure des matrices, existe pour protéger ce numéro unique.
La construction en cuivre toronné est préférable à la tige solide partout où un câble doit survivre à des flexions répétées. La division d'un gros conducteur en 7, 19 ou 37 brins plus fins répartit la contrainte de flexion sur de nombreux petits rayons au lieu d'un seul grand, ce qui est la raison mécanique pour laquelle les conducteurs toronnés résistent à la fissuration par fatigue beaucoup plus longtemps que les fils pleins de même section transversale.
Une brève histoire de l’évolution des équipements de toronnage
Les premiers toronnages de fils reposaient sur de simples cadres de fabrication de câbles adaptés des machines textiles, où les bobines étaient montées sur un panier tourné manuellement. Les brins de cuivre étaient posés ensemble à faible vitesse, et la cohérence de la section transversale dépendait fortement de la sensation de tension de l'opérateur plutôt que d'une quelconque rétroaction mesurée.
Le passage aux cages à cadre rigide motorisées au milieu du XXe siècle a permis à plusieurs bobines de tourner comme une seule unité équilibrée, ce qui a permis pour la première fois d'obtenir une section transversale véritablement ronde et reproductible à la vitesse de production. Les conceptions tubulaires et planétaires ont suivi une fois que la technologie des roulements et des moteurs a suffisamment mûri pour supporter des vitesses de rotation plus élevées sans vibrations excessives.
Les lignes modernes ajoutent un contrôle de tension servocommandé et une jauge laser en ligne, bouclant ainsi la boucle entre ce que fait la machine et ce que la section transversale finie mesure réellement, seconde par seconde, plutôt que de s'appuyer sur un échantillonnage en fin de cycle.

Principe de fonctionnement de base derrière l'échouage et la torsion
Quelle que soit la famille de machines, trois actions physiques se succèdent : les brins sont tirés des bobines d'alimentation sous une contre-tension contrôlée, ils convergent vers une matrice de formage ou un point de torsion où la géométrie de pose est définie, et le paquet fini est tiré vers l'avant par un cabestan à une vitesse adaptée à la vitesse de rotation de l'élément de torsion. Le rapport entre la vitesse du cabestan et la vitesse de rotation détermine la longueur du pas, et la longueur du pas est ce qui détermine à la fois la flexibilité et la densité de compactage finale de la section transversale.
La tension du dos mérite une attention particulière car elle agit sur chaque brin de manière indépendante. Si un frein de bobine est même légèrement plus serré que ses voisins, ce brin sera soumis à plus de tension que le reste, se tirant vers le centre du faisceau et déformant la couche externe en une forme irrégulière et non ronde une fois le conducteur terminé.
Quatre familles de machines comparées côte à côte
Machines à grouper
Les machines à regrouper tordent un groupe lâche de brins fins, généralement entre 0,05 mm et 0,4 mm de diamètre, sans cage de bobine rigide supportant l'ensemble complet. Cette conception convient aux conducteurs flexibles utilisés dans les câbles d'écouteurs, les câbles USB et les câbles de commande fins, avec des vitesses de rotation généralement comprises entre 2 000 et 6 000 tr/min en fonction du nombre de brins combinés.
Toronneuses à cadre rigide
Les machines à cadre rigide montent des bobines individuelles sur une cage qui tourne comme une seule unité équilibrée, ce qui maintient la tension même sur chaque brin. Cela fait des équipements à cadre rigide le choix standard pour les conducteurs de taille moyenne et grande, d'environ 6 mm² jusqu'à plusieurs centaines de mm², où une couche extérieure ronde est vraiment importante pour l'extrusion en aval.
Machines à toronner les tubes
Les conceptions tubulaires font passer le fil à travers un tube rotatif au lieu d'un cadre de cage complet, réduisant ainsi la masse en rotation et permettant une vitesse de ligne plus élevée pour les petites et moyennes sections. Les usines utilisant des conducteurs à volume élevé et de calibre modéré préfèrent souvent les équipements tubulaires en raison de leur faible bruit et de leur empreinte au sol plus petite.
Toronneuses planétaires
Les machines planétaires sont construites de manière à ce que les brins pré-torsadés ne tournent jamais autour de leur propre axe tout en étant assemblés en faisceau. Il s'agit de la méthode privilégiée lorsque la durée de vie des fils en fatigue dépasse la vitesse de production brute, comme dans le cas des âmes de câbles électriques destinées à un service de flexion constante.
Géométrie de la section transversale : longueur de pose, motif de couche et compactage
La longueur de pas est la distance le long du conducteur fini nécessaire pour qu'un seul brin réalise une enveloppe complète à 360 degrés. Une longueur de pas plus courte donne une meilleure flexibilité mais consomme plus de longueur de cuivre pour couvrir la même longueur de parcours, ce qui réduit légèrement la section transversale effective si le diamètre du toron n'est pas ajusté pour compenser.
| Structure des couches | Nombre total de brins | Utilisation courante |
|---|---|---|
| 1 centre 6 | 7 | Câble de commande, câblage de l'appareil |
| 1 centre 6 12 | 19 | Câble de distribution d'énergie |
| 1 centre 6 12 18 | 37 | Câble de soudage flexible, robotique |
| Multicouche, 61 brins | 61 | Câble d'alimentation flexible robuste |
Des rouleaux de compactage installés directement après la tête de torsion pressent le paquet rond pour obtenir un profil plus dense, éliminant ainsi les espaces d'air entre les brins individuels. Un conducteur compacté à 19 brins présente généralement une réduction du diamètre extérieur d'environ 8 à 10 pour cent par rapport à la même zone de section transversale non compactée, ce qui est important partout où le câble fini doit s'adapter à l'intérieur d'un fût de connecteur fixe ou d'un dimensionnement de conduit.
Où un Machine de torsion de paires de fils S'adapte à la ligne
A Machine de torsion de paires de fils est une catégorie d'équipement distincte d'une machine de toronnage à section transversale. Au lieu de combiner de nombreux filaments de cuivre nus en un seul conducteur, il faut deux conducteurs uniques déjà isolés et les enroule l'un autour de l'autre pour former une paire équilibrée, l'élément fondamental de la plupart des câbles de données et de communication. La torsion annule les interférences électromagnétiques entre les deux conducteurs, c'est la raison pour laquelle chaque câble Ethernet de catégorie et la plupart des câbles d'instrumentation reposent sur des paires torsadées plutôt que sur une simple pose parallèle.
Le pas de torsion est le paramètre que les ingénieurs suivent le plus étroitement sur une machine de torsion de paires de fils. Un pas plus serré, ce qui signifie plus de torsions par mètre, améliore le rejet du bruit mais consomme plus de fil isolé par mètre fini et augmente légèrement l'atténuation à une fréquence plus élevée. La production de paires de télécommunications standard se déroule généralement entre 12 mm et 20 mm , et à l'intérieur d'un câble à quatre paires, chaque paire est généralement réglée sur un pas légèrement différent pour éviter la diaphonie entre les paires voisines.
Paramètres réglables clés sur une machine de torsion de paires de fils
- Pas de torsion, réglé indépendamment pour chaque position de broche
- Contre-tension sur chaque alimentation de conducteur individuel
- Vitesse de remontée du cabestan, adaptée précisément au régime de la tête de torsion
- Tension des freins pour éviter les grognements sur la bobine d'alimentation
- Décalage de pas paire à paire dans un assemblage de câbles multi-paires
De nombreuses installations de production combinent désormais une machine de section transversale de toronnage de fil de cuivre pour l'étage conducteur avec une machine de torsion de paires de fils pour l'étage de câblage sur une seule ligne continue. Cela réduit le temps de manipulation entre les processus et diminue le risque d'oxydation de surface sur les brins de cuivre nus laissés en attente entre des stations distinctes.
Effets de la qualité du cuivre, de l'étirage et du recuit sur la qualité du toronnage
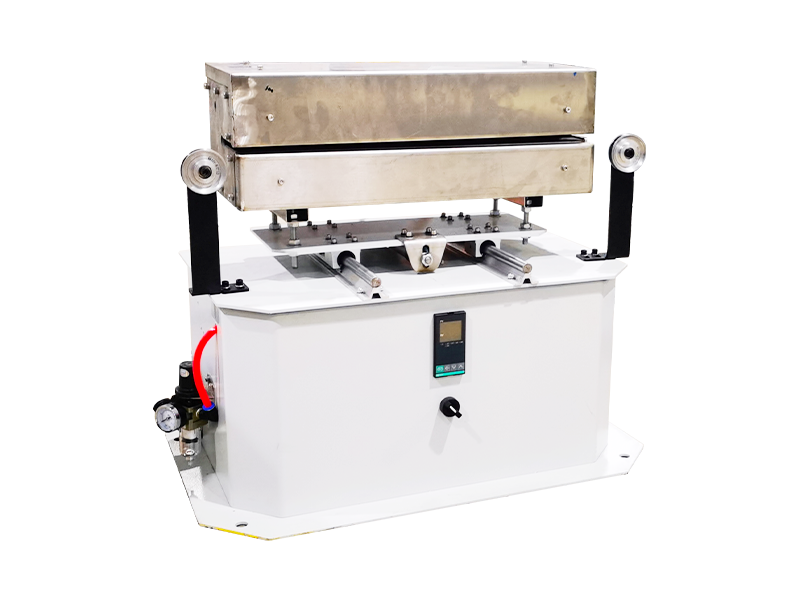
La tige de cuivre alimentant une machine de section transversale de toronnage est presque toujours du cuivre électrolytique à brai dur avec une pureté de 99,9 pour cent ou plus, réduit par une série de matrices d'étirage avant d'atteindre la tête de torsion. La température de recuit pendant la phase d'étirage affecte directement le comportement de chaque toron une fois qu'il atteint la cage de toronnage ; Le cuivre sous-recuit reste plus rigide et rebondit après la torsion, déformant une section ronde en une forme légèrement ovale une fois que le conducteur quitte la matrice de formage.
Les tests de conductivité après toronnage ciblent généralement une valeur proche de 100 pour cent SIGC (Norme internationale de cuivre recuit). Toute chute mesurée en dessous d'environ 98 % de l'IACS indique généralement soit une filière d'étirage surchauffée, soit un allongement excessif des brins introduit lors de la passe de toronnage elle-même, qui méritent tous deux d'être vérifiés avant de supposer un problème de qualité des matières premières.
La finition de surface joue également un rôle facile à négliger. Les brins étirés avec des filières usées présentent de fines rayures longitudinales qui augmentent légèrement la résistance de surface et peuvent accélérer l'usure localisée de la filière de formage de la toronneuse une fois que le brin abrasif commence à la traverser des milliers de fois par équipe.
Systèmes de contrôle de tension et pourquoi ils sont plus importants que la puissance du moteur
Les acheteurs qui découvrent les équipements de toronnage se concentrent souvent d'abord sur la puissance du moteur, mais le contrôle de la tension est ce qui détermine réellement la cohérence de la section transversale. Les freins à friction mécaniques étaient la méthode traditionnelle, utilisant un patin à ressort contre chaque bride de bobine, et bien que peu coûteux, ils s'usent de manière inégale au fil du temps et nécessitent un réglage manuel fréquent pour rester équilibré sur un jeu de bobines complet.
Les freins à particules magnétiques ont remplacé les patins de friction sur la plupart des machines de milieu de gamme et haut de gamme, car ils maintiennent une valeur de tension définie quelle que soit la quantité de fil restant sur la bobine, ce que les freins à friction ne peuvent pas faire car le diamètre de la bobine diminue pendant un passage. Le contrôle actif de la tension par servomoteur va encore plus loin, en utilisant un petit moteur sur chaque position de bobine pour ajouter ou supprimer activement de la tension en fonction d'un retour en temps réel, ce qui est désormais courant sur les lignes produisant des sections transversales à tolérance serrée pour les applications de harnais automobiles ou aérospatiaux.
Contrôles de qualité en ligne effectués par les opérateurs pendant un quart de production
La plupart des lignes modernes installent un micromètre laser directement après la tête de toronnage pour enregistrer le diamètre extérieur en continu plutôt que de compter sur un échantillonnage manuel toutes les quelques minutes. Cela capte la dérive en section transversale avant qu'une bobine entière ne soit affectée. Les points de contrôle typiques pendant un quart de travail sont les suivants.
- Mesure du diamètre extérieur, enregistrée en continu par jauge laser
- Vérification de la longueur de pose à l'aide d'un toron marqué et d'une règle physique
- Inspection visuelle de la surface du toron pour détecter les marques laissées par les matrices usées
- Échantillonnage de résistance par section de 500 mètres par rapport à la valeur cible en ohms par km
- Vérification de la tension de la bobine pour confirmer un enroulement uniforme sans nidification d'oiseaux
Un changement soudain de la longueur de pas à mi-chemin d'une bobine remonte presque toujours à une courroie de cabestan qui glisse ou à une tension de gain inégale sur l'une des bobines, deux solutions rapides signalées tôt plutôt que découvertes après que la bobine a déjà été enroulée et expédiée à un client.
Défauts courants de section transversale et leurs causes profondes
| Défaut constaté | Cause profonde probable | Correction typique |
|---|---|---|
| Section ovale | Tension inégale de la canette | Rééquilibrer les réglages des freins sur toute la cage |
| Pose de brins lâches et flous | Matrice de formage usée | Remplacer la matrice aux heures prévues |
| Diamètre dérivant au milieu de la bobine | Ceinture cabestan coulissante | Retendre ou remplacer la courroie |
| Rainure de surface sur torons | Matrice de dessin usée en amont | Inspecter et échanger le jeu de matrices de dessin |
| Pas de torsion incohérent sur les paires | Roulement de broche usé provoquant des vibrations | Lubrifier ou remplacer le roulement |
Automatisation, contrôle PLC et enregistrement des données sur les lignes modernes
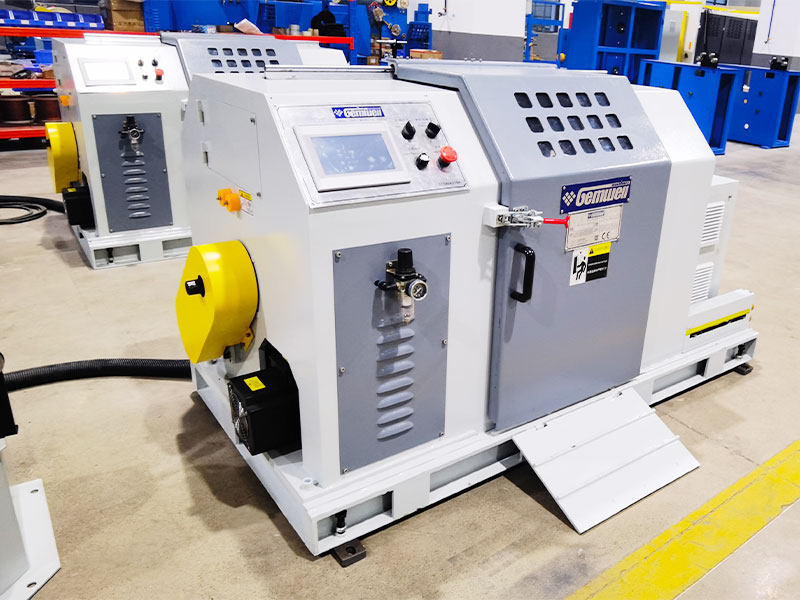
Les nouvelles installations de machines de section transversale de toronnage de fil de cuivre fonctionnent sous un contrôleur logique programmable qui stocke une recette pour chaque code de produit, couvrant la longueur de pas, les points de consigne de tension et la vitesse du cabestan dans un seul fichier. Passer d'un produit à l'autre revient à charger une recette stockée plutôt qu'à réinitialiser manuellement une douzaine de cadrans, ce qui réduit le temps de changement et réduit le risque d'erreur de configuration pendant toute une analyse.
L'enregistrement des données lié au PLC crée également un enregistrement traçable pour chaque bobine produite, en marquant les lectures de diamètre, la vitesse de fonctionnement et tout événement d'alarme par rapport à un numéro de série de bobine. Cette traçabilité devient précieuse chaque fois qu'un client en aval signale un problème, puisque l'équipe de production peut extraire le journal exact de cette bobine plutôt que de s'appuyer sur la mémoire ou un journal papier.
Applications industrielles pour les conducteurs en cuivre toronnés et torsadés
Les conducteurs toronnés en cuivre et les paires torsadées apparaissent dans un large éventail d'industries, et chaque application accorde une priorité différente au rendement de la machine à section transversale.
| Industrie | Priorité | Coupe transversale typique |
|---|---|---|
| Faisceau automobile | Résistance à la fatigue en flexion | 0,35 à 6 mm² |
| Câble de données et de télécommunications | Pas de torsion constant | 24 à 26 AWG par conducteur |
| Câble d'alimentation du bâtiment | Profil rond et compacté | 6 à 240 mm² |
| Câble robotique et chaîne porte-câbles | Durée de vie élevée du cycle de flexion | 0,14 à 2,5 mm² |
| Câble d'énergie renouvelable | Haute conductivité, résistance aux intempéries | 4 à 95 mm² |
Considérations relatives à la consommation d'énergie et à l'efficacité des lignes
La masse en rotation est le principal facteur de consommation d'énergie sur une ligne de toronnage, car l'accélération et la décélération d'une cage à bobines chargée nécessitent beaucoup plus d'énergie que la simple traction du fil vers l'avant à vitesse constante. Les conceptions tubulaires, qui transportent moins de masse en rotation qu'une cage à cadre entièrement rigide, consomment généralement nettement moins d'énergie par kilogramme de conducteur fini à des débits de sortie comparables.
Les entraînements à fréquence variable sur les moteurs à cabestan et à cage permettent à une ligne d'augmenter progressivement la vitesse plutôt que de passer directement au régime maximum, ce qui protège les composants mécaniques et atténue les pics de consommation d'énergie qui apparaîtraient autrement sur les charges de demande électrique d'une installation.
Habitudes de maintenance qui maintiennent la précision de la section transversale stable
La dérive de section transversale sur une toronneuse est rarement causée par une défaillance dramatique ; il s'agit généralement de la lente accumulation de petits points d'usure. L'usure de la matrice est la cause la plus courante, car une matrice de formage usée permet progressivement au faisceau de brins de s'ouvrir légèrement plus largement que prévu. Les opérateurs qui enregistrent les heures de découpe et remplacent les matrices de formage selon un calendrier fixe, plutôt que d'attendre un défaut visible, signalent beaucoup moins de bobines hors tolérance sur une année de production complète.
La lubrification des roulements sur la cage ou le tube rotatif affecte également indirectement la section transversale. Un roulement sec ou usé introduit des vibrations dans la tête de torsion, ce qui se traduit par une longueur de pas incohérente plutôt que par un problème de diamètre. Un technicien en quête d'une plainte relative au diamètre doit donc toujours vérifier l'état du roulement même lorsque la lecture du diamètre elle-même semble stable sur le journal.
L'alignement du rouleau de guidage est un autre élément qui mérite une vérification périodique, car un rouleau de guidage légèrement mal aligné peut introduire une subtile traction latérale sur le chemin du toron qui apparaît plus tard sous la forme d'une section ovale seulement après une inspection minutieuse.
Choisir entre les types de machines pour une nouvelle ligne de production
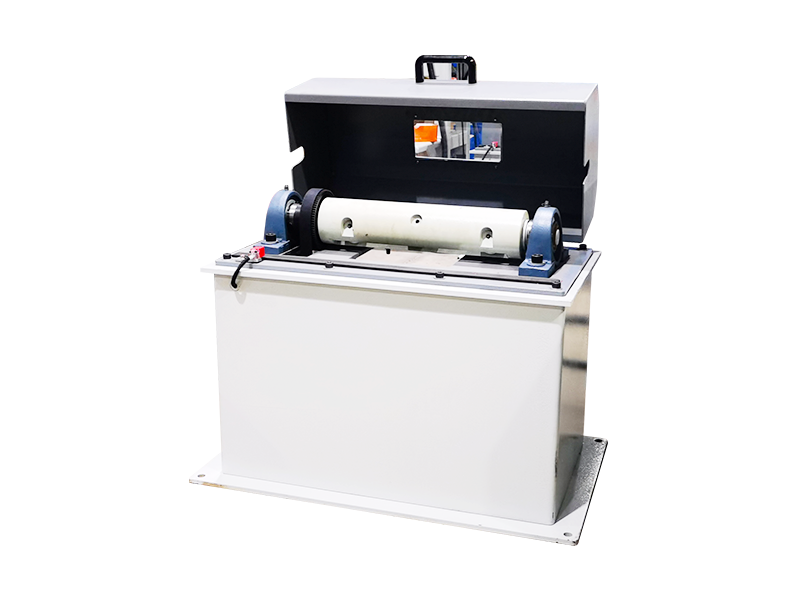
Les acheteurs comparant une machine de section transversale de toronnage de fil de cuivre à une machine à regrouper ou à une machine de torsion de paires de fils doivent commencer par les spécifications du produit fini, et non par le catalogue d'équipement. Si la sortie est un conducteur unique de 6 mm² ou plus destiné à la distribution d'énergie, un cadre rigide ou une toronneuse tubulaire équipée de rouleaux de compactage constitue le choix pratique. Si la sortie est une paire de communication à deux conducteurs, une machine de torsion de paires de fils dédiée avec un pas programmable indépendamment par broche est nécessaire, car une toronneuse seule ne peut pas produire une paire torsadée contrôlée à partir de fil pré-isolé.
La compatibilité des vitesses de ligne entre les équipements amont et aval mérite également une attention particulière. Une tête de toronnage fonctionnant plus rapidement que ce que l'extrudeuse d'isolant en aval peut gérer crée simplement un problème de boucle tampon, donc l'adaptation des vitesses du cabestan sur toute la ligne évite les pics de tension inutiles qui déforment la section transversale au niveau du joint entre les machines.
L’espace au sol et la future gamme de produits méritent également d’être pris en compte dès le début. L'encombrement réduit d'une machine tubulaire convient aux installations exécutant des volumes élevés sur une plage de gabarit étroit, tandis qu'une ligne de châssis rigide offre plus de flexibilité pour gérer une plus grande diversité de sections transversales sur le même équipement au fil du temps.
Foire aux questions
Quelle tolérance de section transversale une machine à toronner en cuivre doit-elle respecter ?
La plupart des acheteurs de conducteurs spécifient une tolérance autour plus ou moins 1 pour cent de la section transversale nominale, vérifiée par mesure continue du diamètre au laser pendant la production plutôt que par des contrôles ponctuels uniquement.
Une machine à retorder des paires de fils est-elle la même chose qu'une machine à regrouper des brins ?
Non. Une machine à regrouper tord de nombreux brins nus en un seul conducteur, tandis qu'une machine à tordre des paires de fils tord deux conducteurs déjà isolés ensemble pour former une paire équilibrée utilisée dans les câbles de données et de télécommunications.
Pourquoi le compactage modifie-t-il le diamètre extérieur d'un conducteur toronné ?
Les rouleaux de compactage pressent le faisceau de brins ronds pour lui donner une forme plus dense immédiatement après la torsion, éliminant ainsi les espaces d'air entre les brins. Cela réduit généralement le diamètre extérieur d'environ 8 à 10 pour cent par rapport à un faisceau non compacté de même surface transversale.
Qu'est-ce qui provoque une section ovale au lieu d'une section ronde après l'échouage ?
Une tension inégale entre les bobines, un cuivre sous-recuit qui rebondit après la torsion ou une matrice de formage usée sont les trois causes les plus courantes d'une section transversale finie déformée.
À quelle fréquence faut-il remplacer les matrices de formage sur une ligne de toronnage ?
Un calendrier de remplacement d'heures de matrice fixes, plutôt que d'attendre un défaut visible, maintient la tolérance de section transversale stable et évite l'élargissement progressif qui accompagne les matrices usées.
Pourquoi le pas de torsion diffère-t-il entre les paires à l'intérieur du même câble multipaire ?
Donner à chaque paire une hauteur légèrement différente réduit le risque que deux paires subissent des interférences l'une de l'autre, car la correspondance des hauteurs entre paires voisines augmente le risque de diaphonie à certaines fréquences.
Quelle est la différence entre un frein à friction et un frein à particules magnétiques ?
Un frein à friction utilise un patin à ressort contre la bride de la canette et nécessite un réajustement manuel lorsque la canette se vide, tandis qu'un frein à particules magnétiques maintient automatiquement une valeur de tension définie, quel que soit le fil restant sur la canette.
 En rapport Produits











