 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Que fait une machine à enrouler les fils et pourquoi c'est important
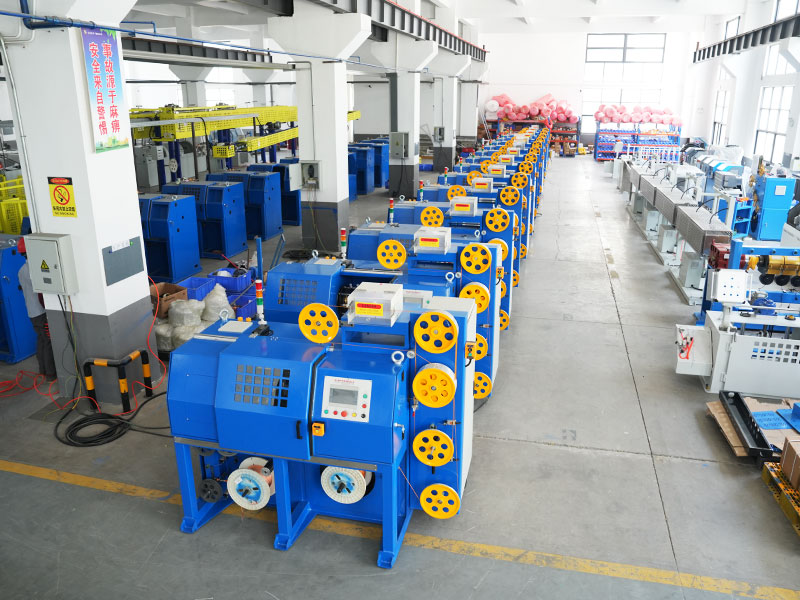
A machine à enrouler les fils prend du fil droit ou en bobine et l'enroule en bobines uniformes et étroitement contrôlées à grande vitesse, puis coupe, attache ou attache chaque bobine afin qu'elle puisse être emballée, expédiée ou introduite directement dans l'étape suivante du processus. La version courte : si une usine a besoin d'un diamètre de bobine constant, d'un nombre de tours répétable et d'extrémités de bobine propres sans plis ni chevauchements, c'est la machine qui le fait, et en l'associant à un Machine à ruban métallique juste après que la tête d'enroulement ferme la boucle entre l'enroulement et l'emballage en une seule ligne continue.
Les producteurs de fils, les ateliers d'assemblage de câbles, les fabricants de ressorts et les usines de consommables de soudage comptent tous sur cet équipement car l'enroulement manuel est lent, incohérent et demande beaucoup de main d'œuvre. Un ouvrier qui bobine à la main peut produire 40 à 60 bobines par équipe en fonction du diamètre du fil ; une bobineuse automatique de milieu de gamme fonctionnant à 300 à 800 tr/min sur la tête d'enroulement peut produire de 400 à 1 200 bobines dans la même période, avec une tolérance dimensionnelle beaucoup plus stricte d'une bobine à l'autre.
Au-delà de la production brute, la raison profonde pour laquelle les usines remplacent le bobinage manuel est la variance. Lorsqu'une personne bobine le fil à la main, l'espacement des tours, la tension et le diamètre final de la bobine varient légèrement d'une bobine à l'autre et encore plus d'un opérateur à l'autre au fil des équipes. Cet écart apparaît plus tard sous la forme de problèmes d'alimentation sur un robot de soudage, de gaines emmêlées sur une tête de clou ou de bobines que les clients rejettent en raison d'un enroulement inégal. Une bobineuse correctement configurée élimine la majeure partie de cette variation, car la tension, la vitesse et le nombre de tours sont contrôlés par les mêmes capteurs et paramètres à chaque cycle.
Le reste de ce guide présente les types de machines, la façon dont une machine de bobinage de fil et une machine de rubanage de fil fonctionnent ensemble, les composants que les acheteurs doivent examiner avant de commander, comment la machine se comporte différemment selon les matériaux de fil courants, une présentation complète d'un cycle de production du fil brut à la bobine finie, les habitudes de maintenance qui prolongent réellement la durée de vie, les considérations d'approvisionnement et d'évaluation en usine, les erreurs d'achat courantes et les questions qui reviennent le plus souvent par les ingénieurs d'usine évaluant de nouveaux équipements en 2026.
Principaux types de machines à enrouler les fils sur le marché
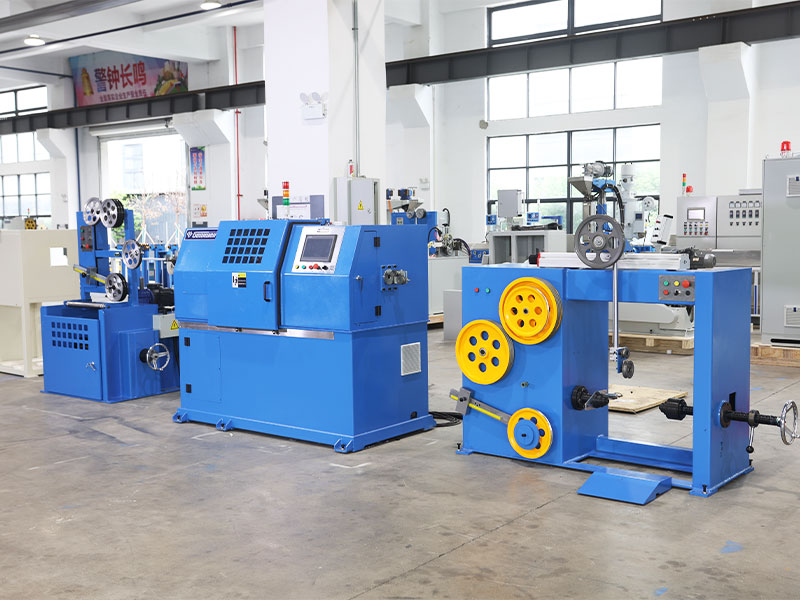
L’équipement de bobinage n’est pas une solution universelle. Le calibre du fil, la dureté du matériau, le poids cible de la bobine et la méthode d'emballage en aval poussent tous les acheteurs vers une configuration différente. Vous trouverez ci-dessous les catégories qui couvrent aujourd'hui la grande majorité des machines installées dans les usines de production de fils, de câbles et de ressorts.
Enrouleurs à anneaux horizontaux
Ceux-ci enroulent le fil autour d'un bras rotatif ou d'un fileur tandis que le fil est alimenté à partir d'un axe fixe, produisant des bobines en forme d'anneau qui reposent à plat. Ils constituent le choix standard pour le fil de soudage, le fil de clôture et le fil d'acier doux général où le poids des bobines varie de 15 kg à plus de 1 000 kg par bobine. Les bobineuses horizontales sont appréciées pour leur centre de gravité bas, qui maintient la machine stable même à des vitesses de broche plus rapides. Étant donné que la bobine reste à plat pendant l'enroulement, la gravité aide le fil à se mettre en place uniformément, ce qui explique en partie pourquoi cette disposition reste le choix le plus courant pour les fils de plus gros calibre.
Enrouleurs verticaux à fûts ou à paniers
Le fil est posé dans un panier ou un baril rotatif selon un motif en huit ou à vent horizontal, ce qui est courant pour les fils de calibre plus fin utilisés dans la fabrication de ressorts, les fils à clous ou les fils conducteurs en cuivre et en aluminium destinés à un étirage ultérieur. Cette disposition tend à réduire la torsion du fil et les contraintes de torsion par rapport à l'enroulement bobine à bobine, ce qui est important car le fil torsadé peut provoquer une usure inégale des matrices d'étirage et une finition de surface incohérente sur les métaux mous.
Enrouleurs de couches de précision
Utilisés là où chaque tour doit être exactement à côté du précédent, les enrouleurs de couches sont courants dans les fils magnétiques émaillés, les fils de soudage pour les systèmes d'alimentation robotisés et toute bobine qui doit être rentabilisée sans s'emmêler plus tard. Un mécanisme de translation se déplace d'avant en arrière en synchronisation avec la rotation de la broche, et la précision du pas est souvent comprise entre 0,1 et 0,3 millimètres. Cette tolérance étroite permet à une cellule de soudage robotisée de tirer du fil en continu pendant des heures sans qu’un seul accroc n’interrompe le cycle de soudage.
Lignes combinées d'enroulement et de rubanage
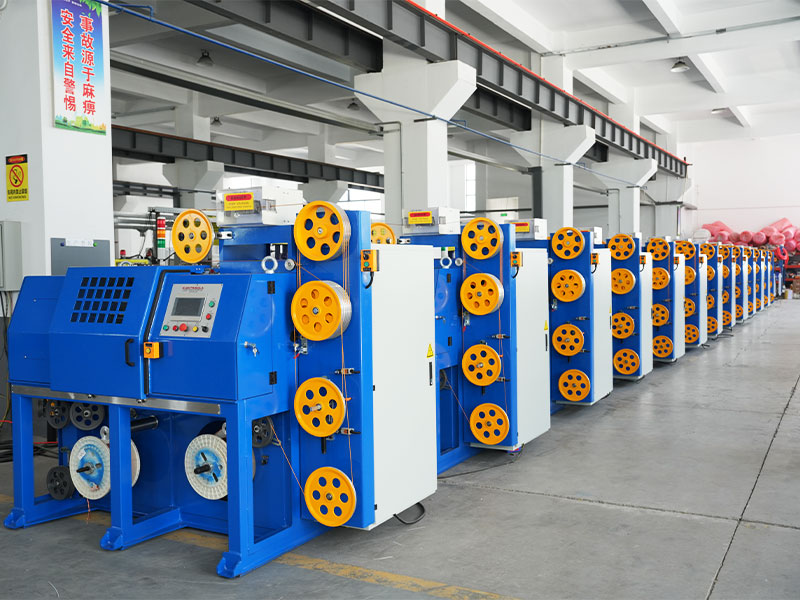
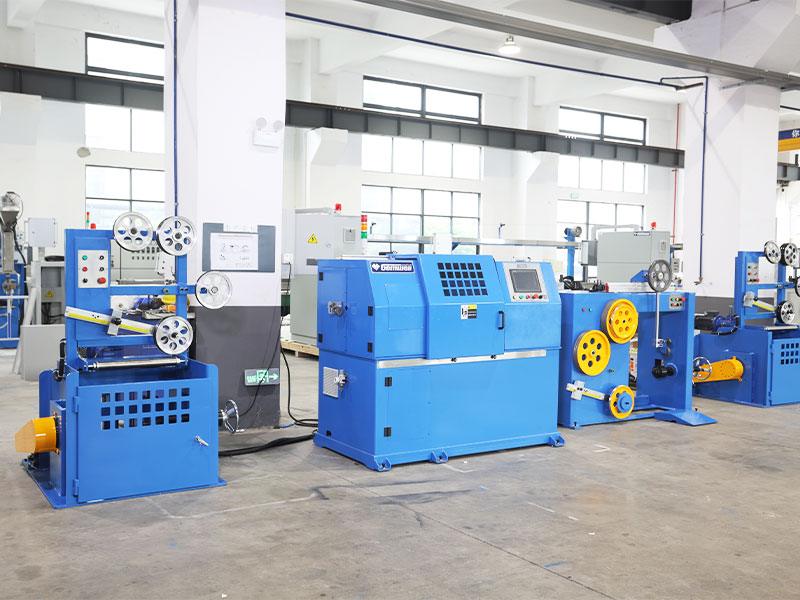
Plutôt que d'exploiter le bobinage et l'emballage comme deux stations distinctes, de nombreuses usines installent désormais une ligne combinée où la bobineuse se décharge directement dans une machine à ruban métallique ou une tête de cerclage. Cela supprime la manipulation manuelle entre les deux étapes et devient rapidement la configuration par défaut pour les opérations de fil de soudage et de fil MIG de volumes moyens à élevés, car cela libère également de l'espace au sol qui serait autrement nécessaire pour un convoyeur tampon entre deux machines distinctes.
Enrouleurs de dépliants rotatifs
Un bras dépliant tourne autour d'une bobine ou d'un mandrin stationnaire, posant le fil tandis que le point de reprise reste fixe. Cette conception convient aux applications de plus petit diamètre et à grande vitesse où le fil lui-même est trop délicat pour être tiré à travers un anneau de filature, comme le fil de cuivre fin ou le fil enduit où les éraflures de surface doivent être réduites au minimum.
Bobineuses à double tête ou à double broche
Deux têtes de bobinage fonctionnent en parallèle ou en alternance sur le même châssis de base, de sorte qu'une tête peut décharger une bobine finie pendant que l'autre continue de s'enrouler, réduisant ainsi le temps mort entre les cycles proche de zéro. Cette configuration est courante dans les usines exécutant un volume quotidien élevé, où même quelques secondes d'arrêt par cycle s'ajoutent à une perte de production significative sur une équipe complète.
Machine à enrouler les fils et machine à enrouler les fils : où chacune s'adapte
Ces deux machines sont souvent confondues car elles sont généralement placées l'une à côté de l'autre dans l'atelier de production, mais elles résolvent des problèmes différents.
Machine d'enroulement de fil
Forme le fil en bobine, contrôle le nombre de tours et le diamètre de la bobine et détermine le poids final de la bobine. Sa tâche principale est de façonner et de mesurer, pas de sécuriser. Tout ce qui concerne la géométrie interne de la bobine, son enroulement serré, l'uniformité des couches et la propreté des points de départ et d'arrivée, proviennent de cette étape.
Machine à ruban métallique
Enroule du ruban adhésif, ou dans certaines configurations, du cerclage en plastique, autour de la bobine finie en deux points ou plus afin que la bobine conserve sa forme pendant la manipulation, le stockage et le transport. Sans cette étape, une bobine d’acier à ressort ou de fil de soudage peut s’ouvrir et s’emmêler dès qu’elle quitte la machine. L’étape d’enregistrement consiste uniquement à préserver la forme déjà créée par l’enrouleur, et non à corriger une bobine mal enroulée.
Dans une disposition efficace, la bobine est transférée de la tête d'enroulement sur un plateau tournant ou un convoyeur où l'unité de rubanage s'indexe autour d'elle, applique le ruban au nombre de points programmé et libère la bobine finie et cerclée sur un convoyeur d'évacuation. Les usines qui sautent l'étape de rubanage et s'appuient sur le liage manuel signalent un temps de cycle environ 3 à 5 fois plus long par bobine et des rebuts sensiblement plus élevés provenant des bobines qui se desserrent avant d'atteindre le client.
Il est également utile de réfléchir séparément aux modes de défaillance. Un problème d’enroulement se manifeste sous la forme d’une bobine ovale, lâche ou superposée directement sur la tête. Un problème de ruban adhésif apparaît plus tard, souvent après que la bobine a déjà subi quelques étapes de manipulation, sous la forme d'un ruban qui a glissé, s'est déchiré ou n'a pas réussi à maintenir la bobine fermée. Diagnostiquer quelle étape a provoqué une réclamation client permet d'économiser beaucoup de temps de dépannage perdu dans l'atelier.
Composants de base et ce qu'il faut vérifier avant d'acheter
Chaque machine de bobinage de fil, quelle que soit sa marque, est construite autour de la même poignée de sous-systèmes. Connaître la contribution de chacun aide un acheteur à lire correctement une fiche technique au lieu de simplement comparer les chiffres de vitesse des titres.
| Sous-système | Petit devoir | Service moyen | Robuste |
|---|---|---|---|
| Plage de diamètre de fil | 0,2 à 1,6 mm | 1,6 à 6,0 millimètres | 6,0 à 16 mm |
| Capacité de poids de la bobine | Jusqu'à 25 kg | 25 à 250 kg | 250 à 1 200 kg |
| Vitesse de broche | Jusqu'à 1 200 tr/min | 300 à 800 tr/min | 80 à 300 tr/min |
| Type de lecteur | Moteur AC avec inverseur | Servomoteur | Servo avec réduction de boîte de vitesses |
| Temps de changement typique | 5 à 10 minutes | 10 à 25 minutes | 20 à 45 minutes |
Contrôle de l'alimentation et de la tension
Un bras danseur, un tendeur pneumatique ou un système de cellule de charge en boucle fermée maintient le fil introduit dans la tête de lovage à une tension constante et contrôlable. Une tension inégale est la cause la plus fréquente de bobines lâches ou ovales, ce composant mérite donc plus d'attention que la plupart des acheteurs ne lui accordent lors de la sélection de l'équipement. Sur les machines haut de gamme, le tendeur signale un retour en direct au panneau de commande, permettant à l'opérateur de voir une tendance de tension avant qu'elle ne se transforme en bobine rejetée plutôt que de découvrir le problème après coup.
Tête d'enroulement ou fileur
Il s’agit de l’élément rotatif qui façonne le fil en un anneau ou une couche. Le diamètre de la tête est généralement réglable sur une plage définie, permettant à une machine de gérer plusieurs tailles de bobines sans changement complet d'outillage. La qualité des roulements à l'intérieur de cet ensemble a un effet démesuré à la fois sur le niveau sonore et sur les coûts de maintenance à long terme, car ils fonctionnent en continu à la vitesse nominale maximale de la machine.
Comptage et mesure de longueur
Une roue d'encodeur ou un compteur optique suit les tours ou la longueur linéaire afin que la machine coupe au poids ou à la longueur cible exacte. Les contrôleurs modernes maintiennent une précision de longueur inférieure à 0,5 % sur un équipement bien entretenu. Cette mesure alimente également directement les calculs du poids des bobines, ce qui est important pour les usines qui vendent du fil au poids et doivent éviter de sur-remplir systématiquement les bobines.
Découpe et éjection
Une fois le nombre cible atteint, une cisaille pneumatique ou hydraulique coupe le fil et un bras d'éjection ou un berceau inclinable pousse la bobine finie sur la station suivante, souvent une machine à rubaner les fils. Une coupe nette et sans bavure est plus importante qu'il n'y paraît, car une extrémité de fil irrégulière peut s'accrocher à la bobine suivante lors de l'empilage ou s'accrocher au film d'emballage lors de l'emballage.
Panneau de commande et stockage des recettes
L'interface homme-machine est l'endroit où un opérateur définit le diamètre du fil, le poids cible de la bobine ou le nombre de tours, la vitesse de broche et les objectifs de tension. Les machines avec stockage de recettes permettent à une usine de sauvegarder un ensemble complet de paramètres pour chaque produit et de le rappeler en quelques secondes plutôt que de ressaisir chaque valeur manuellement à chaque changement, ce qui constitue l'un des plus grands gains de temps silencieux dans une usine multi-produits.
Comment le comportement d'enroulement change dans les matériaux de fils courants
La même machine à bobiner peut se comporter de manière très différente en fonction du matériau qui la traverse, et les acheteurs qui négligent ce phénomène finissent par rechercher des problèmes de qualité qui sont en réalité des inadéquations de matériaux plutôt que des défauts de machine.
Acier doux et fil de soudure
Assez tolérant à l'enroulement car il conserve bien sa forme, mais l'acier de calibre plus lourd nécessite une tension plus forte et un agencement de roulements de tête d'enroulement plus robuste pour éviter la déviation à grande vitesse.
Fil conducteur en cuivre et en aluminium
Plus doux et plus sujet au marquage de la surface, la tension doit donc être plus faible et les rouleaux de guidage bénéficient d'une surface de contact plus lisse, souvent enduite, pour éviter d'érafler la finition.
Acier à ressort
Une forte tendance au retour élastique signifie que la bobine veut s'ouvrir au moment où la tension est relâchée, ce qui explique exactement pourquoi l'étape de rubanage est si importante pour ce matériau et pourquoi le nombre de points de rubanage est généralement plus élevé pour le fil à ressort que pour les métaux plus mous.
Fil d'acier inoxydable
Une dureté plus élevée augmente l'usure des rouleaux de guidage et de la lame de cisaille au fil du temps, de sorte que les usines utilisant beaucoup d'acier inoxydable remplacent généralement les pièces d'usure selon un cycle plus court que les usines utilisant principalement de l'acier doux.
Fil enduit ou isolé
Les revêtements en émail ou en plastique peuvent être endommagés par une tension excessive ou par des surfaces de guidage rugueuses. Ces matériaux fonctionnent donc généralement sous une tension réduite, une attention particulière étant accordée au maintien des rouleaux de guidage propres et exempts de débris incrustés.
Un cycle de production complet, étape par étape
Comprendre la séquence réelle parcourue par une bobine aide un acheteur à poser des questions plus précises lors d'une visite d'usine ou d'une démonstration d'équipement, car chaque étape est un lieu où la qualité peut être gagnée ou perdue.
- Le fil brut est retiré d'une bobine d'alimentation ou d'une ligne de tréfilage et passe par un redresseur initial pour éliminer toute courbure définie lors du traitement en amont.
- Le fil entre dans le système de tension, où un bras danseur ou une cellule de pesée maintient une traction constante lorsqu'il se dirige vers la tête d'enroulement.
- La tête d'enroulement ou la fileuse commence l'enroulement, guidée par le mécanisme de traverse si la machine est une enrouleuse de couches de précision, ou par la trajectoire de rotation naturelle s'il s'agit d'une enrouleuse à anneaux.
- Un encodeur compte les tours ou mesure la longueur en continu par rapport à la cible définie sur le panneau de commande.
- Une fois la cible atteinte, la machine signale la cisaille coupante qui sectionne proprement le fil au point programmé.
- Un bras d'éjection, un berceau inclinable ou un convoyeur de transfert déplace la bobine finie hors de la tête et vers la station suivante.
- Si une machine à ruban adhésif est intégrée, la bobine s'indexe dans le carrousel de ruban adhésif, où le ruban est appliqué en deux à quatre points autour de la circonférence.
- La bobine finie et cerclée est transférée vers un convoyeur de transport pour être pesée, étiquetée et préparée pour l'emballage ou l'expédition.
Tout maillon faible de cette chaîne, qu'il s'agisse d'un tendeur usé, d'une lame de coupe émoussée ou d'un carrousel de ruban adhésif mal aligné, a tendance à apparaître comme une plainte de qualité plusieurs étapes plus tard, c'est pourquoi les usines qui dépannent systématiquement dès la première étape résolvent les problèmes plus rapidement que les usines qui passent directement au réglage de la dernière machine de la ligne.
Comment choisir la bonne machine de bobinage de fil pour votre ligne
La liste de contrôle ci-dessous reflète les questions qui modifient réellement une décision d'achat, sur la base des critères techniques que la plupart des équipes d'approvisionnement utilisent lors de la spécification d'un nouvel équipement de bobinage.
- Confirmez la gamme complète de diamètres de fil que vous utilisez aujourd'hui et partout où vous prévoyez de vous développer dans les deux à trois prochaines années, et pas seulement le best-seller actuel.
- Faites correspondre le poids de sortie des bobines à vos normes d’emballage et d’expédition ; une machine qui dépasse le poids cible de 2 % ajoute un coût réel en matériaux sur une année complète de production.
- Vérifiez si la machine peut être associée directement à une machine à rubaner les fils sur le même châssis de base, ou si elle nécessite un convoyeur séparé et un espace au sol supplémentaire.
- Demandez le temps de changement entre les tailles de bobines ; Certaines machines ont besoin de 5 minutes, d'autres de 45 minutes, et cette différence s'accroît rapidement dans une usine multi-produits.
- Vérifiez les options de langue du panneau de commande et vérifiez si le stockage des recettes permet à un opérateur de rappeler une tâche enregistrée au lieu de ressaisir manuellement les paramètres.
- Vérifiez quelles pièces de rechange sont stockées localement par rapport à celles qui doivent être importées, car les roulements de tête hélicoïdale et les capteurs de tension sont les pièces qui s'usent le plus rapidement.
- Demandez comment la machine fonctionne sur toute la gamme de matériaux que vous utilisez, et pas seulement sur l'échantillon utilisé par le fournisseur dans une vidéo de démonstration.
- Examinez l'empreinte au sol, y compris le redressage d'entrée et la sortie de ruban adhésif ou les sections de convoyeur, et pas seulement la tête d'enroulement elle-même, car l'espace au sol est souvent sous-estimé lors de la planification.
- Renseignez-vous sur le niveau de bruit et les vibrations à pleine vitesse nominale si la machine doit fonctionner à proximité d'autres équipements de précision ou dans un espace de travail partagé.
Intégration d'une machine à rubaner les fils dans une ligne de bobinage
Une combinaison d'enroulement et d'enregistrement bien réglée est moins jugée par la vitesse maximale que par le nombre de bobines rejetées pour des emballages lâches, un placement de ruban décentré ou un ruban qui chevauche l'extrémité du fil coupé.
La plupart des unités de machines à ruban adhésif s'indexent autour de la bobine sur un carrousel rotatif ou un ensemble de rouleaux entraînés, appliquant deux à quatre tours de ruban adhésif à chacun des deux à quatre points autour de la circonférence de la bobine. Le nombre de points de rubanage dépend du diamètre de la bobine et de la rigidité du fil ; une bobine plus rigide et plus lourde a généralement besoin de quatre points pour rester fermée, tandis qu'une bobine plus légère peut en contenir deux.
Lorsque vous spécifiez une ligne combinée, demandez au fournisseur d'analyser un échantillon de bobine à partir de votre fil réel, et non d'une bobine de démonstration, car la finition de la surface du fil et le comportement du retour élastique modifient la façon dont le ruban doit être tendu. Un chevauchement de bande d'environ 30 à 50 pour cent par enroulement est un point de départ courant, puis ajusté en fonction du comportement de la bobine lors des tests de transport.
La largeur du ruban et le type d'adhésif sont également plus importants que ce à quoi de nombreux acheteurs s'attendent. Un ruban plus étroit s'applique plus rapidement mais peut nécessiter plus d'enroulements pour maintenir une bobine plus lourde fermée, tandis qu'un ruban plus large recouvre la face de la bobine en moins de passages mais augmente le coût du matériau par bobine. La force adhésive doit être adaptée à la durée de stockage prévue de la bobine et aux conditions de manipulation, car un ruban qui fonctionne bien dans un entrepôt climatisé peut ne pas tenir aussi bien dans une voie d'expédition extérieure ou à forte humidité.
Industries qui dépendent quotidiennement des équipements de bobinage de fil
Consommables de soudage
Le fil MIG, le fil à arc submergé et le fil fourré sont tous expédiés sous forme de bobines, de tambours ou de bobines en bande, et la consistance de la bobine affecte directement la fluidité avec laquelle le fil passe dans une torche de soudage.
Fabrication de ressorts
Le fil à ressort brut arrive pré-enroulé pour le stockage et le transport avant de passer par un processus de formation de ressort séparé, de sorte que l'uniformité de la bobine réduit les bourrages d'alimentation au niveau de la machine de formage.
Fil de clôture et de construction
Les bobines de fil de fer barbelé, de fil de liaison et de barres d'armature sont produites en grand volume en mettant l'accent sur la précision du poids des bobines pour contrôler les coûts sur des marges minces.
Câble et fil conducteur
Le fil conducteur en cuivre et en aluminium est enroulé entre les passes de tréfilage, où une manipulation douce est importante pour éviter les rayures de surface qui pourraient affecter la conductivité sur toute la ligne.
Fil de fixation et de clou
Les lignes de fabrication de clous à grande vitesse tirent directement des bobines, de sorte que le comportement de rendement des bobines doit être suffisamment fluide pour que le collecteur en aval ne cale pas.
Grillage et filet
Les bobines alimentent directement l'équipement de tissage ou de soudage de treillis, où la cohérence dimensionnelle empêche la dérive du motif de treillis au cours d'un cycle de production.
Composants de câblage automobile
Les fils de plus petit diamètre utilisés dans la fabrication de faisceaux automobiles bénéficient d'un enroulement de couches de précision, car le gain enchevêtré se traduit directement par des vitesses de chaîne d'assemblage de faisceaux plus lentes.
Produits en fil agricole
Le fil de mise en balles et le fil d'attache agricole général sont produits en grand volume où la cohérence du poids des bobines aide les exploitations agricoles et les distributeurs à planifier leur utilisation sans incertitude.
Production d'électrodes et de métaux d'apport
Le fil d'apport de diamètre fin destiné aux procédés de soudage spéciaux dépend fortement d'une tolérance de bobinage serrée, car même une faible variation de tension affecte la stabilité de l'arc pendant l'utilisation.
Des habitudes de maintenance qui prolongent la durée de vie des machines
Quotidiennement
Essuyez la tête d'enroulement et vérifiez s'il y a des débris de fil dans les rouleaux de guidage ; une accumulation de fins copeaux de métal est la cause la plus fréquente de rayures superficielles sur la bobine finie.
Hebdomadaire
Inspectez les capteurs de tension et les pivots du bras danseur pour un mouvement fluide et confirmez que la cisaille pneumatique produit toujours une coupe nette et sans bavures.
Mensuel
Graissez les roulements de broche conformément au calendrier du fabricant, vérifiez la tension de la courroie d'entraînement et réexécutez une bobine d'étalonnage pour confirmer que le nombre de tours et la mesure de longueur sont toujours dans les tolérances.
Trimestriel
Vérifiez l'alignement entre la tête d'enroulement et le convoyeur d'évacuation ou l'alimentation de la machine à ruban adhésif, car même un petit décalage provoque ici un blocage des bobines ou un décentrage du ruban.
Annuellement
Faites effectuer une inspection complète des enroulements du moteur d'entraînement, de l'état de l'huile de la boîte de vitesses et de la précision de l'encodeur, car ces composants se dégradent lentement et sont faciles à ignorer jusqu'à ce que la qualité de sortie ait déjà dérivé.
La tenue d'un simple journal de maintenance par machine, plutôt que de s'appuyer sur la mémoire, permet de détecter beaucoup plus facilement une lente baisse des performances avant qu'elle ne se transforme en un arrêt imprévu. De nombreuses usines constatent qu'une liste de contrôle imprimée à proximité de la machine, cochée lors du changement d'équipe, détecte les petits problèmes des jours ou des semaines avant qu'ils ne fassent autrement surface comme une plainte de qualité.
Dépannage des problèmes courants des machines à enrouler les fils
| Symptôme | Cause probable | Premier correctif à essayer |
|---|---|---|
| La bobine sort lâche ou ovale | Tension de fil incohérente | Recalibrer le bras danseur ou le capteur de tension |
| Le poids de la bobine dérive de la cible | Roue codeuse usée ou patinage | Nettoyer et inspecter la surface de contact de la roue de mesure |
| Rayures de fil ou marques de surface | Débris dans les rouleaux de guidage ou matrices mal alignées | Nettoyer les rouleaux et vérifier l'alignement de la matrice |
| Les enveloppes de ruban atterrissent de manière décentrée sur la bobine | Désalignement entre la sortie de la bobineuse et l'alimentation de la machine à rubaner les fils | Revérifiez l’alignement du convoyeur ou du plateau tournant |
| La machine cale en milieu de cycle | Moteur d'entraînement surchargé ou cisaille de coupe bloquée | Réduisez la charge, inspectez la lame de cisaille pour déceler des bavures ou des débris. |
| Le fil saute ou saute pendant le bobinage | Roulements à rouleaux de guidage usés ou glissement de la courroie | Inspecter et remplacer les roulements à rouleaux de guidage usés |
| Les couches de bobines se croisent ou se chevauchent de manière inégale | Mécanisme de déplacement désynchronisé avec la vitesse de broche | Recalibrer le timing de déplacement par rapport à la rotation de la broche |
Qu'est-ce qui change actuellement dans la technologie d'enroulement de fil
Les acheteurs demandent également plus souvent des outils à changement rapide qui permettent à une machine de couvrir une plage de diamètres de fil plus large sans un long changement mécanique, car les séries de lots plus petites et les changements de produits plus fréquents sont devenus plus courants dans la fabrication de fils et de câbles.
La connectivité des données est un autre domaine en constante évolution. Plutôt qu'un panneau de commande autonome, les machines les plus récentes enregistrent de plus en plus les données sur le nombre de bobines, le temps de cycle et la tendance de tension sur un réseau d'usine partagé, permettant à une équipe de maintenance de repérer un capteur à dérive lente sur plusieurs machines à la fois au lieu d'attendre que chaque machine signale individuellement un défaut. Ce type de visibilité devient un différenciateur entre les fournisseurs, même lorsque les performances mécaniques de base du bobinage sont similaires.
La consommation d'énergie pendant les temps d'inactivité fait également l'objet de plus d'attention, avec des systèmes d'asservissement qui peuvent passer à un état de maintien de faible puissance entre les cycles plutôt que de faire fonctionner le moteur d'entraînement en continu, ce qui s'additionne sur une ligne multi-machines exécutant des quarts de travail prolongés.
Comparaison des enroulements manuels, semi-automatiques et entièrement automatiques
| Configuration | Env. Production par équipe | Exigence de l'opérateur |
|---|---|---|
| Enroulage manuel | 40 à 60 bobines | 1 opérateur à temps plein par station |
| Bobineuse semi-automatique | 150 à 400 bobines | 1 opérateur, attention à temps partiel |
| Ligne de bobinage et de rubanage entièrement automatique | 400 à 1 200 bobines | 1 opérateur supervisant plusieurs machines |
L'écart entre le semi-automatique et le entièrement automatique dépend souvent de l'attention de l'opérateur que les étapes d'enregistrement et d'éjection nécessitent encore. Une ligne semi-automatique nécessite généralement qu'une personne déclenche ou assiste manuellement l'étape d'enregistrement, tandis qu'une ligne entièrement automatique gère cette transition sans intervention de l'opérateur, permettant ainsi à cette personne de superviser deux ou trois machines à la fois au lieu de se tenir à une seule station.
Évaluer un fournisseur ou une usine avant de passer une commande
Étant donné que la plupart des machines à bobiner sont commandées comme biens d'équipement destinés à fonctionner pendant des années, l'évaluation du fournisseur est tout aussi importante que l'évaluation de la fiche technique de la machine.
Demandez un essai en direct
Une vidéo ou un essai en personne utilisant votre échantillon de fil réel révèle bien plus qu'une spécification de catalogue, puisque le comportement de bobinage change en fonction de la dureté du matériau, du revêtement de surface et même du fournisseur spécifique de votre fil brut.
Vérifier le délai de livraison des pièces de rechange
Demandez directement combien de temps il faut pour obtenir un capteur de tension de remplacement, un roulement de tête d'enroulement ou une lame de cisaille, et si le fournisseur conserve les pièces d'usure courantes en stock localement plutôt que de les expédier depuis l'étranger sur demande.
Confirmer la structure de support après-vente
Comprenez si une assistance technique est disponible par appel vidéo, si un technicien peut se déplacer sur site si nécessaire et à quel temps de réponse s'attendre si la machine tombe en panne en cours de production.
Examiner les installations antérieures dans des applications similaires
Un fournisseur disposant de plusieurs installations existantes dans votre type de fil et votre gamme de poids de bobine spécifiques est généralement un pari plus sûr qu'un fournisseur dont l'expérience est concentrée dans une catégorie de produits très différente.
Erreurs courantes commises par les acheteurs lors de la spécification d’une machine à enrouler
- Dimensionner la machine uniquement pour le diamètre de fil le plus vendu actuellement au lieu de la gamme complète que l'usine fonctionne réellement tout au long de l'année.
- Sous-estimer l'espace au sol en mesurant uniquement l'empreinte de la tête d'enroulement et en oubliant les sections de redressage d'entrée et de rubanage de sortie.
- Choisir la vitesse la plus élevée comme principal facteur de décision tout en ignorant le temps de changement, qui est souvent plus important dans une usine multi-produits.
- Ignorer un essai avec le fil réel de l'usine et se fier uniquement à la vidéo de démonstration d'un fournisseur utilisant un matériau différent.
- Surveiller la disponibilité des pièces de rechange jusqu'à ce que la machine soit déjà installée et qu'une pièce d'usure tombe en panne pour la première fois.
- Traiter la bobineuse et la machine à rubaner les fils comme une association après coup plutôt que de planifier les deux ensemble dès le début du projet.
Facteurs de coût et retour sur investissement
3 à 5x
Temps de cycle plus rapide lorsque le rubanage est automatisé au lieu d'être noué à la main
0,5%
Précision typique de mesure de longueur sur une bobineuse bien entretenue
2 à 3 ans
Fenêtre de récupération commune pour les usines remplaçant le bobinage manuel par des lignes automatisées
Au-delà du prix d'achat, les acheteurs doivent peser la consommation d'énergie du moteur d'entraînement, le coût et les délais de livraison des pièces de rechange telles que les roulements et les capteurs de tension, ainsi que l'espace au sol dont une cellule combinée d'enroulement et de machine à ruban métallique a besoin par rapport à deux stations distinctes reliées par un convoyeur. Les usines qui utilisent plusieurs diamètres de fil devraient également intégrer le temps de changement comme coût récurrent, car un changement lent ronge la production quotidienne même si la vitesse nominale de la machine semble élevée sur le papier.
La réaffectation du travail est une autre partie du calcul du rendement qui est négligée. Le remplacement de deux ou trois postes de bobinage manuel par une seule ligne automatisée ne réduit pas seulement les effectifs, cela permet également aux travailleurs expérimentés d'accéder à des rôles tels que l'inspection de la qualité ou la surveillance des machines, où leur jugement ajoute plus de valeur que le bobinage manuel répétitif ne pourrait jamais le faire.
Foire aux questions
Quels diamètres de fil une machine de bobinage de fil typique peut-elle gérer ?
La plupart des machines sont construites pour une gamme définie plutôt que pour une taille fixe. Les machines de petite taille couvrent généralement de 0,2 à 1,6 mm, les unités de service moyen traitent de 1,6 à 6,0 mm et les bobineuses à usage intensif sont construites pour 6,0 à 16 mm ou plus, en fonction de la tête d'enroulement et du dimensionnement de l'entraînement.
Ai-je besoin d'une machine à rubaner les fils séparée, ou peut-elle être intégrée à l'enrouleur ?
Les deux configurations existent. Certaines usines utilisent la bobineuse et l'unité de rubanage comme une seule cellule combinée partageant un châssis de base et un système de contrôle, ce qui réduit l'espace au sol et la manipulation. D'autres les conservent sous forme de machines distinctes reliées par un convoyeur, ce qui donne plus de flexibilité si la taille des bobines varie considérablement.
À quelle fréquence les capteurs de tension doivent-ils être recalibrés ?
Un contrôle d'étalonnage mensuel par rapport à une bobine de référence connue constitue une base de référence raisonnable pour la plupart des usines, avec des contrôles plus fréquents si la machine utilise plusieurs types de fils ou jauges en rotation, car chaque changement de rigidité du matériau affecte la façon dont le capteur lit la tension.
Qu’est-ce qui fait que les bobines se détachent après l’enregistrement ?
Il s’agit généralement d’un problème de tension en amont au niveau de la tête de bobinage plutôt que d’un problème de rubanage. Si la bobine elle-même n'est pas enroulée de manière serrée et cohérente, aucun réglage du ruban en aval ne la corrigera complètement, c'est pourquoi les réglages de tension de la tête d'enroulement doivent être la première chose à vérifier.
Une machine peut-elle bobiner différents matériaux de fil, tels que l’acier et le cuivre, sans changement majeur ?
De nombreuses machines peuvent traiter une gamme de matériaux avec uniquement des ajustements de tension et de vitesse, puisque la mécanique de base du bobinage ne change pas. Les matériaux plus mous comme le cuivre nécessitent généralement des réglages de tension plus faibles que l'acier à ressort plus dur pour éviter la déformation de la surface.
De quelle surface au sol une ligne combinée de bobinage et de rubanage a-t-elle besoin ?
Cela varie en fonction de la taille des bobines et du modèle de machine, mais en tant que chiffre de planification générale, une ligne combinée de taille moyenne manipulant des bobines pesant jusqu'à environ 250 kg nécessite généralement une empreinte au sol de l'ordre de 4 à 7 mètres de longueur, y compris les sections de convoyeur d'entrée et de sortie.
Combien de temps dure généralement une tête de bobinage avant que les principales pièces ne doivent être remplacées ?
Avec un graissage régulier et une inspection des roulements selon le calendrier décrit plus haut dans ce guide, un ensemble de roulements de tête hélicoïdale fonctionne généralement pendant plusieurs années de production continue avant de devoir être remplacé, bien que la durée de vie exacte dépende fortement de la dureté du matériau du fil et de la vitesse de fonctionnement.
Le servomoteur est-il toujours meilleur qu'un moteur AC standard avec onduleur ?
Pas nécessairement pour toutes les applications. Les servomoteurs offrent un contrôle plus fin de la vitesse et de la position, ce qui profite à l'enroulement précis des couches et aux lignes combinées avec une synchronisation étroite des bandes, mais un système d'onduleur CA bien spécifié est souvent parfaitement adéquat pour un enroulement en anneau plus simple de fils de plus gros calibre où un contrôle ultra-fin est moins critique.
Quel est le facteur le plus important dans le nombre de bobines qu’une machine peut produire par équipe ?
La fréquence de changement a généralement un impact plus important que la vitesse maximale pour les usines utilisant plusieurs produits, car une machine qui change rapidement entre les tailles de fil conserve une plus grande partie du décalage dans le temps de production actif par rapport à une machine qui fonctionne plus rapidement mais reste inactive plus longtemps pendant la configuration.
La largeur du ruban doit-elle être la même pour toutes les tailles de bobines produites sur une seule ligne ?
Pas toujours. Les bobines plus grandes et plus lourdes bénéficient généralement d'un ruban plus large ou de points de ruban supplémentaires pour empêcher la bobine de s'ouvrir, tandis que les bobines plus petites et plus légères peuvent souvent être sécurisées de manière adéquate avec un ruban plus étroit et moins d'enroulements, de sorte que de nombreuses plantes gardent plus d'une largeur de ruban à portée de main.
 En rapport Produits











