 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Comment est fabriqué le câble à fibre optique : la réponse courte
Le câble à fibre optique est construit en cinq étapes principales : une préforme en verre est fabriquée à partir de silice ultra-pure, la préforme est étirée en une fibre très fine à l'intérieur d'une tour d'étirage, la fibre nue est enduite et tamponnée pour la protection, plusieurs fibres sont toronnées autour d'un élément de renforcement central et l'âme finie est gainée par un processus d'extrusion. L'étape de gainage est celle où un machine d'extrusion de gaine de fils et de câbles devient l’élément central de l’équipement , car il fond et applique la couche externe de polymère qui protège le noyau de la fibre de l'humidité, de l'écrasement et de l'exposition aux UV. Chacune de ces étapes est étroitement contrôlée, car un noyau de fibre a une largeur d'environ 125 microns, soit environ l'épaisseur d'un cheveu humain, et même un petit écart de température, de tension ou de vitesse de ligne peut ruiner l'ensemble d'un cycle de production.
Ce qui ressemble à un simple cordon plastifié à l'extérieur est, en réalité, le produit final de la chimie du verre, de l'optique de précision, du toronnage mécanique et de l'extrusion de polymère travaillant ensemble sur une seule ligne continue. Un câble de conduit, un câble aérien autoportant et un cordon de brassage intérieur partent tous de la même fibre de base, mais ils divergent fortement une fois que la mise en mémoire tampon, les éléments de renforcement et la conception de la gaine entrent en jeu. Comprendre d'où viennent ces différences facilite grandement la spécification du bon câble et du bon équipement de production pour un projet donné.
Le reste de ce guide passe en revue chaque étape de fabrication en détail, explique l'équipement utilisé à chaque étape, compare les matériaux de gaine qui déterminent les performances sur le terrain et répond aux questions qui reviennent le plus souvent lors de l'achat de câbles ou de l'évaluation d'une ligne de production pour la première fois.
Les matières premières derrière chaque fibre optique
La fibre optique est initialement constituée de silice, une forme de sable purifié qui doit être presque exempt d'impuretés métalliques avant de pouvoir transmettre la lumière sur de longues distances. Même des traces de fer, de cuivre ou de chrome à l’intérieur du verre disperseront et absorberont la lumière, raccourcissant considérablement la distance de transmission utilisable. La silice utilisée pour les fibres de qualité télécommunication est raffinée à des niveaux de pureté bien supérieurs à ceux de la fabrication ordinaire de conteneurs ou de vitres, souvent mesurés en parties par milliard pour les impuretés les plus importantes pour les performances optiques.
Les fabricants dopent cette silice avec de petites quantités mesurées avec précision de composés de germanium, de phosphore ou de bore. Le dopage modifie l'indice de réfraction du verre, ce qui permet à la lumière de rebondir sur toute la longueur de la fibre au lieu de s'échapper par les côtés. Le noyau et la gaine environnante reçoivent volontairement des indices de réfraction différents , et cette différence est ce qui rend possible la réflexion interne totale, et donc la transmission de données à longue distance. Une concentration plus élevée en germanium augmente l'indice de réfraction du noyau par rapport à la gaine de silice pure qui l'entoure, tandis que des composés de bore et de fluor sont parfois utilisés pour abaisser l'indice de réfraction du noyau au lieu d'augmenter celui du noyau, selon la voie de fabrication utilisée par l'usine.
Au-delà du verre lui-même, un câble fini rassemble une large gamme de matériaux de support, chacun choisi pour un travail mécanique ou environnemental spécifique plutôt que pour son esthétique :
- La silice (dioxyde de silicium) constitue le verre de base du noyau et de la gaine.
- Le tétrachlorure de germanium augmente l'indice de réfraction du noyau lors du dépôt en phase vapeur
- Les composés de phosphore et de bore affinent la viscosité du verre et la température de ramollissement pendant l'étirage
- Les résines acryliques ou silicones forment les revêtements primaires et secondaires appliqués juste après l'étirage
- Une tige en plastique renforcé de fibre de verre, un fil d'acier ou un fil d'aramide servent d'éléments de résistance centraux ou périphériques
- Un gel bloquant l'eau ou des fils secs et gonflables protègent contre la pénétration de l'humidité à l'intérieur des tubes lâches.
- Le polyéthylène, le PVC ou les composés sans halogène à faible émission de fumée forment la gaine extérieure extrudée.
L'obtention de versions cohérentes et stables d'un lot à l'autre de chacun de ces intrants est tout aussi importante que le processus de fabrication lui-même. Un fournisseur de résine qui modifie légèrement sa formulation entre deux expéditions peut forcer une ligne de production à réajuster son profil de température d'extrusion, même si rien sur la machine elle-même n'a changé.
Fabrication de préformes : construire le modèle du verre
Avant de pouvoir étirer une fibre, les fabricants construisent d'abord une préforme, une tige de verre solide de la taille d'un manche à balai qui contient une version miniature du noyau et de la structure de gaine de la fibre finie, agrandie par des milliers. La méthode la plus largement utilisée est le dépôt chimique en phase vapeur modifié, généralement abrégé en MCVD, bien que le dépôt externe en phase vapeur et le dépôt axial en phase vapeur soient également utilisés par certains producteurs en fonction du type de fibre et du volume cible.
- Un tube de silice creux est monté horizontalement sur un tour à verre et mis en rotation en continu
- Des gaz chlorure, notamment du tétrachlorure de silicium, du tétrachlorure de germanium et de l'oxygène, sont injectés dans le tube rotatif.
- Une torche traversante chauffe le tube à environ 1 500 degrés Celsius, provoquant la réaction des gaz et le dépôt de couches de verre extrêmement fines sur la paroi intérieure.
- La torche fait des allers-retours des dizaines de fois, et chaque passage ajoute une autre fine couche, construisant progressivement le matériau de base avec le profil de dopage correct.
- Une fois que suffisamment de couches ont été déposées, le tube est chauffé davantage et s'effondre sous sa propre douceur en une tige de verre solide, la préforme finie.
- La préforme est inspectée optiquement et dimensionnellement avant d'être approuvée pour l'étape d'étirage
Une seule préforme, une fois étirée, peut être étirée pour former plusieurs kilomètres de fibre finie, de sorte que la cohérence à ce stade a un effet démesuré sur la qualité du produit final. Un seul défaut de fabrication dans la préforme se répétera sur toute la longueur de la fibre qui en est extraite , c'est pourquoi cette étape fait l'objet du contrôle de processus le plus rigoureux de toute la ligne. Certains producteurs utilisent désormais des techniques de recouvrement, en ajoutant une couche supplémentaire de silice pure autour d'une tige de noyau plus petite et plus étroitement contrôlée, ce qui leur permet d'augmenter la taille des préformes et donc la longueur des fibres étirées sans sacrifier la précision de l'étape de dépôt du noyau.
Le diamètre, la rectitude et la contrainte interne de la préforme sont tous vérifiés avant qu'une préforme ne soit autorisée à être étirée. Une préforme légèrement courbée peut toujours être étirée, mais elle nécessite généralement une vitesse d'étirage plus lente et un contrôle de tension plus strict pour compenser, ce qui réduit le débit global de la ligne.
Tirage de fibres : transformer des tiges de verre en mèches fines comme des cheveux
La préforme est chargée, pointe vers le bas, dans une tour d'étirage pouvant s'élever sur plusieurs étages dans une grande installation de production. Un four situé au sommet de la tour ramollit la pointe de la préforme entre 2 000 et 2 200 degrés Celsius, suffisamment chaud pour que la gravité seule commence à tirer un mince filament de verre fondu vers le bas. À partir de ce moment, la tour entière existe pour gérer un brin de verre continu et ininterrompu à mesure qu'il tombe, refroidit et durcit.
Contrôle du diamètre
Un système de mesure laser sans contact vérifie le diamètre de la fibre des milliers de fois par seconde, le maintenant à environ 1 micron de la cible de 125 microns tandis que la vitesse d'étirage est ajustée en temps réel pour compenser toute dérive.
Refroidissement
La fibre fraîchement étirée passe dans une chambre de refroidissement, utilisant parfois de l'hélium gazeux pour un transfert de chaleur plus rapide et plus homogène, immédiatement après sa sortie du four, car l'application d'un revêtement sur du verre encore mou déformerait le fil.
Revêtement
Un revêtement d'acrylate double couche, une couche intérieure plus douce et une couche extérieure plus dure, est appliqué et durci à la lumière ultraviolette avant que la fibre ne touche un rouleau de guidage, protégeant ainsi le verre des rayures superficielles qui pourraient l'affaiblir.
Prise en charge
La fibre finie est enroulée sur une bobine sous une tension soigneusement contrôlée, car une tension inégale à ce stade se manifeste plus tard par une atténuation incohérente ou, dans les cas extrêmes, par une fissure cachée qui se brise des mois après l'installation.
La vitesse de tirage est l’un des nombres les plus surveillés sur toute la ligne. Les tours modernes tirent généralement la fibre entre 10 et 30 mètres par seconde, et augmenter cette vitesse sans améliorer la capacité de refroidissement et de revêtement est l'un des moyens les plus rapides d'introduire une variation de diamètre ou des défauts de revêtement dans un lot de fibre par ailleurs bon.
Monomode ou multimode : en quoi le processus de fabrication diffère
Les fibres monomodes et multimodes semblent identiques de l'extérieur, mais les tailles des cœurs, et donc les recettes de dépôt des préformes derrière elles, sont très différentes. La fibre monomode utilise un très petit noyau, généralement d'environ 9 microns, qui ne permet qu'un seul trajet lumineux de parcourir la fibre. Ce noyau étroit nécessite un gradient de dopage extrêmement précis et étroitement contrôlé pendant l'étape de dépôt MCVD, car même une petite variation du diamètre du noyau modifie la façon dont la fibre gère la dispersion sur de longues distances.
La fibre multimode utilise un noyau beaucoup plus grand, généralement de 50 ou 62,5 microns, qui permet à plusieurs chemins de lumière, ou modes, de se déplacer simultanément. Le noyau plus grand est plus indulgent lors de la fabrication et de l'étirage des préformes, ce qui explique en partie pourquoi la fibre multimode a été historiquement plus facile et moins coûteuse à produire, bien qu'elle soit limitée à des distances de transmission plus courtes avant que ces multiples chemins lumineux ne commencent à brouiller le signal.
| Attribut | Mode unique | Multi-mode |
|---|---|---|
| Taille typique du noyau | Environ 9 microns | 50 ou 62,5 microns |
| Précision du dopage requise | Très élevé | Modéré |
| Cas d'utilisation typique | Réseaux longue distance et backbone | Centres de données à court terme et liens vers les campus |
Revêtement et tamponnage de la fibre nue
Une fibre de verre nue a une énorme résistance à la traction, mais presque aucune résistance à l'abrasion superficielle. Les étapes de revêtement et de tampon existent uniquement pour protéger cette surface.
Deux approches de protection différentes sont utilisées en fonction de l'utilisation finale du câble. La fibre à tampon serré possède une épaisse couche de polymère, généralement de 900 microns de diamètre, extrudée directement sur le revêtement primaire, ce qui rend la fibre plus facile à manipuler et à terminer dans les cordons de brassage et le câblage intérieur. La fibre à tube libre se trouve plutôt à l'intérieur d'un petit tube en plastique rempli d'un gel bloquant l'eau ou de fils secs gonflables à l'eau, laissant la fibre libre de bouger légèrement lorsque le câble fléchit ou lorsque la température change, ce qui est la conception préférée pour les longs trajets extérieurs et souterrains.
Le choix de la mauvaise méthode de mise en mémoire tampon pour l'application est l'une des erreurs de conception les plus courantes dans les spécifications des câbles. Les conceptions à tampon serré gèrent bien mieux les flexions répétées, tandis que les conceptions à tubes lâches gèrent bien mieux les variations de température et les longues portées. Une fibre à tampon serré tirée à travers un long conduit extérieur non chauffé dans un climat froid peut développer des pertes de micro-courbure car la couche tampon se contracte plus rapidement que le verre à l'intérieur, ce qui est exactement le mode de défaillance que les conceptions à tubes libres ont été créées pour éviter.
La longueur excessive de la fibre, la petite quantité de jeu délibérément laissée à l'intérieur d'un tube lâche, est un autre paramètre qui est réglé avec soin à ce stade. Trop peu de longueur excessive et la fibre peut s'étirer sous l'effet de la contraction thermique ; trop et la fibre peut développer des micro-courbures lorsqu'elle se déforme à l'intérieur du tube. Les producteurs visent généralement une longueur excédentaire de quelques dixièmes de pour cent, ajustée en fonction du matériau du tube et de la zone climatique pour laquelle le câble est conçu.
Toronnage et assemblage du noyau
Une fois que les fibres individuelles ou les tubes remplis de fibres sont prêts, ils sont toronnés autour d'un élément de renforcement central, généralement une tige en plastique renforcé de fibre de verre ou un fil d'acier, en fonction de la charge de traction dont le câble fini a besoin pour survivre pendant l'installation et de la quantité de construction sans métal requise par l'application.
La plupart des lignes de production utilisent le toronnage SZ, où les fibres sont d'abord enroulées dans une direction puis inversées selon un motif d'oscillation contrôlé. Ce va-et-vient permet d'accéder à des fibres ou des tubes individuels à n'importe quel point du câble sans dérouler toute la longueur, ce qui est extrêmement important lors des travaux d'épissage et de réparation sur le terrain. Des fils de liant ou un ruban d'emballage maintiennent le faisceau toronné ensemble et maintiennent sa géométrie stable avant le début de l'étape suivante. Certaines conceptions utilisent à la place un tube central lâche retenant toutes les fibres ensemble, ce qui simplifie le toronnage mais limite le nombre total de fibres par rapport à une conception toronnée à plusieurs tubes.
Le diamètre, la rondeur et la longueur du pas de l'âme du câble sont tous mesurés en continu pendant le toronnage, car chacun de ces trois éléments hors tolérance apparaîtra plus tard sous la forme d'une paroi de gaine inégale une fois que l'âme aura atteint l'étape d'extrusion.
| Membre fort | Utilisation typique | Avantage clé |
|---|---|---|
| Tige en plastique renforcé de fibre de verre | Câble d'antenne et de gaine | Léger et entièrement diélectrique |
| Fil d'acier | Câble d'enterrement direct | Résistance à la traction et à l'écrasement plus élevée |
| Fil d'aramide | Câble intérieur et patch | Flexible avec une bonne résistance à la traction |
Blindage : ajout d'une protection contre les rongeurs et les écrasements
Les câbles destinés à l'enfouissement direct ou aux régions où les dommages causés par les rongeurs constituent un risque connu reçoivent une couche de blindage supplémentaire entre l'âme toronnée et la gaine extérieure. L'approche la plus courante consiste à enrouler longitudinalement un ruban ondulé en acier ou en aluminium autour du noyau, en lui donnant la forme d'un tube ajusté avant que la gaine ne soit extrudée sur le dessus.
Cette étape de blindage s'effectue en ligne, immédiatement avant que le noyau n'atteigne l'extrudeuse, à l'aide d'un dispositif de formage qui plie le ruban métallique et chevauche ses bords pour enfermer complètement le noyau. Il est important d'obtenir le bon chevauchement et le bon rayon de formation : un rayon de formation trop serré peut entailler les fibres à l'intérieur, tandis qu'un chevauchement trop lâche laisse un espace qui mine tout l'intérêt de l'armure. Certaines conceptions utilisent deux rubans ondulés, un en acier et un lié avec un revêtement en copolymère, pour combiner une protection mécanique avec une barrière contre l'humidité en un seul passage.
- Armure en ruban d'acier ondulé pour une résistance maximale à l'écrasement et aux rongeurs
- Blindage stratifié en polymère d'aluminium où une conception entièrement diélectrique n'est pas requise mais où le poids compte
- Enveloppements en fil d'aramide ou de verre utilisés à la place d'une armure métallique pour des conceptions entièrement diélectriques et résistantes à la foudre
Gainage et gainage : là où la technologie d'extrusion prend le dessus
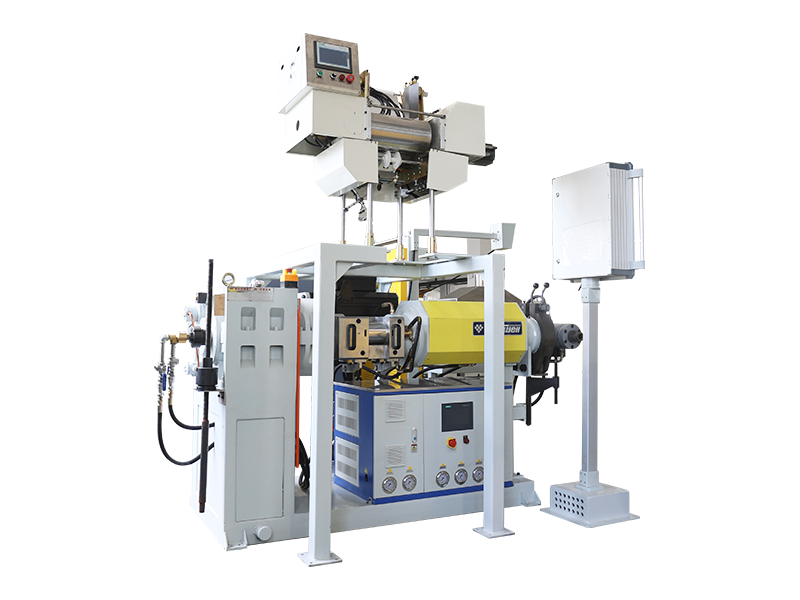
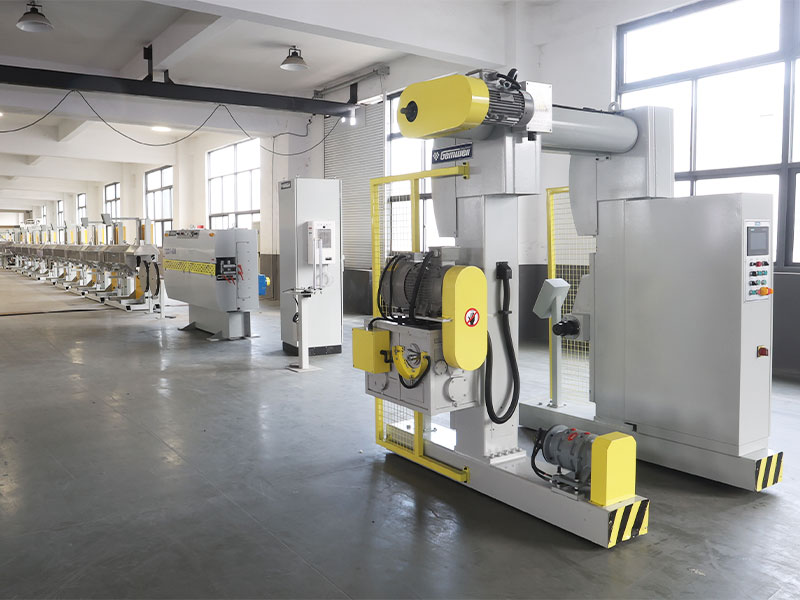
La dernière étape de la production de câbles est le gainage, et c'est le moment où une machine d'extrusion de gaines de fils et de câbles effectue le levage le plus lourd sur toute la ligne. Le noyau de fibre assemblé est alimenté via un dispositif de dévidage, toute bande de blindage en acier ou en aluminium requise est enroulée et formée autour de lui, et le noyau passe ensuite à travers une filière à traverse sur l'extrudeuse, où le polymère fondu est appliqué uniformément sur toute la circonférence.
Une machine d'extrusion de gaine de fils et de câbles typique utilisée pour les câbles optiques comprend une unité d'alimentation et de séchage pour la résine, un ensemble vis et barillet qui fond et met sous pression le polymère, une tête d'extrusion à 90 degrés ou en ligne, une auge de refroidissement par eau immédiatement en aval, un testeur d'étincelles et un système de transport par courroie ou cabestan qui tire le câble à travers la ligne à une vitesse constante et contrôlée. La vitesse de ligne et la vitesse de refroidissement doivent être adaptées avec précision , car une veste qui refroidit trop rapidement peut rétrécir de manière inégale, tandis qu'une veste qui refroidit trop lentement peut se déformer sous son propre poids avant de durcir.
Les lignes d'extrusion modernes utilisées pour cette étape fonctionnent généralement avec des diamètres extérieurs allant d'environ 3 millimètres à 90 millimètres ou plus, selon que le produit cible est un petit câble de dérivation intérieur ou un conduit de grand diamètre ou un câble armé, avec des vitesses de ligne allant d'environ 20 mètres par minute pour des gaines blindées épaisses jusqu'à bien plus de 100 mètres par minute pour un câble intérieur à paroi mince.
À l'intérieur d'une machine d'extrusion de gaines de fils et de câbles
Comprendre les composants individuels d'une machine d'extrusion de gaines de fils et de câbles facilite grandement le diagnostic d'un problème de gainage ou la comparaison de deux devis de machines concurrentes sur un pied d'égalité. Chaque extrudeuse est construite autour d'une vis tournant à l'intérieur d'un cylindre chauffé, mais les détails de la conception de cette vis et de ce cylindre ont un effet direct sur la qualité de la fonte et, en fin de compte, sur la cohérence de la gaine finie.
Conception de vis
Les diamètres des fûts pour le gainage des câbles optiques varient généralement d'environ 45 millimètres à 120 millimètres, avec un rapport L sur D, la longueur du fût divisée par son diamètre, généralement entre 24 pour 1 et 30 pour 1 pour donner à la résine suffisamment de temps de séjour pour fondre uniformément.
Zones de chauffage
Le corps est divisé en plusieurs zones de chauffage contrôlées indépendamment, de sorte que la résine peut être portée à la température de fusion progressivement plutôt que d'un seul coup, réduisant ainsi le risque de dégradation ou de fusion inégale du polymère.
Matrice de traverse
La traverse redirige le flux de fusion à quatre-vingt-dix degrés autour de l'âme du câble en mouvement, et sa géométrie interne doit être centrée avec précision pour éviter une paroi de gaine excentrique et inégalement épaisse.
Refroidissement trough
Un bac à eau à plusieurs étages, parfois avec des sections chaudes et froides séparées, définit les dimensions finales de la gaine et la finition de surface lorsque le câble sort de la filière.
En aval de l'extrudeuse elle-même, une jauge de diamètre, généralement un capteur laser sans contact, renvoie les données aux commandes de transport et de l'extrudeuse dans une boucle fermée, augmentant automatiquement la vitesse de la vis ou la vitesse de la ligne pour maintenir le diamètre extérieur dans une bande de tolérance étroite sans qu'un opérateur n'intervienne sur chaque mètre de câble produit.
Comparaison des matériaux de gaine de câble à fibre optique
Le polymère choisi pour la gaine extérieure a un effet direct sur l'endroit où un câble peut être installé et sur sa durée de vie. Le tableau ci-dessous compare les matériaux les plus couramment acheminés dans une machine d'extrusion de gaines de fils et de câbles dans la production de câbles optiques.
| Matériel | Idéal pour | Caractéristique notable |
|---|---|---|
| Polyéthylène (PE) | Extérieur, enfouissement direct, conduit | Forte résistance à l’humidité et aux UV |
| PVC | Câble intérieur général | Rentable et flexible |
| Faible fumée et zéro halogène (LSZH) | Contremarches intérieures, espaces plénum | Faible dégagement de fumée toxique lorsqu'il est chauffé |
| Polyéthylène moyenne densité (MDPE) | Câble aérien et autoportant en forme de 8 | Équilibre entre flexibilité et robustesse |
| Polyuréthane | Câble de terrain robuste, flexible ou tactique | Haute résistance à l’abrasion et à la fatigue par flexion |
Le choix de la résine ne dépend pas uniquement de l'environnement du câble fini. Certains polymères sont traités dans une fenêtre de température de fusion plus étroite que d'autres, ce qui modifie la tolérance d'une machine d'extrusion de gaines de fils et de câbles donnée dans son système de contrôle de la température. Les composés LSZH en particulier ont tendance à être plus sensibles à la surchauffe que le PE standard, car la résine LSZH brûlée perd une partie de ses performances ignifuges.
Que rechercher lors du choix d'une ligne d'extrusion pour câble optique
Les acheteurs évaluant une machine d'extrusion de gaines de fils et de câbles pour la production de câbles optiques ont tendance à se concentrer d'abord sur le prix et la vitesse globale, mais une poignée de spécifications moins évidentes importent généralement davantage pour la qualité de sortie à long terme.
- Résistance à l'usure des vis et du canon, car les composés chargés abrasifs comme le LSZH dégradent un canon en acier standard beaucoup plus rapidement que le PE ordinaire
- Contrôle du diamètre en boucle fermée, de sorte que la ligne s'ajuste elle-même en temps réel au lieu de dépendre uniquement de la surveillance de l'opérateur
- Nombre et indépendance des zones de chauffage, qui affectent la façon dont la ligne gère les résines sensibles à la température
- Longueur des auges de refroidissement et nombre d'étages, car un refroidissement sous-dimensionné est l'un des goulots d'étranglement les plus courants sur les lignes à grande vitesse.
- Compatibilité avec les équipements de gainage, de blindage et de réception existants déjà installés dans l'usine
Une ligne qui fonctionne rapidement sur le papier mais qui ne peut pas respecter une tolérance de diamètre serrée sur un composé sensible à la température finira par produire davantage de déchets, et non plus de câbles utilisables, une fois mise en production quotidienne.
Automatisation et surveillance en ligne sur les lignes de production modernes
Les nouvelles lignes de câbles optiques relient de plus en plus chaque étape, du toronnage au gainage, en un seul système de contrôle plutôt que de faire fonctionner chaque machine indépendamment. Les données de vitesse de ligne, de tension et de température de l'extrudeuse peuvent être enregistrées automatiquement et comparées aux résultats de tests ultérieurs du câble fini, ce qui facilite grandement la traçabilité d'un défaut jusqu'au cycle de production exact et au réglage de la machine qui l'a provoqué.
Les jauges de diamètre laser, les testeurs d'étincelles qui vérifient l'intégrité de la gaine à haute tension lorsque le câble se déplace et les compteurs de longueur automatiques sont désormais la norme sur la plupart des lignes de production de moyenne à grande taille, remplaçant les contrôles ponctuels manuels qui n'avaient lieu que quelques fois par équipe. Une surveillance continue et automatisée détecte un paramètre à la dérive en quelques secondes plutôt qu'après qu'une bobine entière a déjà été produite hors tolérance , ce qui constitue l’une des plus grandes améliorations de qualité apportées par l’industrie ces dernières années.
Tests de qualité avant l'expédition du câble
Le câble fini ne quitte pas l’usine avant d’avoir passé une série de contrôles physiques et optiques. Ces tests confirment que chaque étape du processus, de la préforme à la chemise, a été exécutée dans les limites des tolérances.
- Tests d'atténuation, qui mesurent la quantité de puissance du signal perdue par kilomètre de fibre
- Test de résistance à la traction, en tirant le câble fini pour confirmer qu'il peut résister aux charges d'installation
- Tests d'écrasement et d'impact, simulant les contraintes mécaniques de l'enfouissement ou de l'installation de conduits
- Cyclage de température, vérification de l'enveloppe et du tampon pour déceler des fissures en cas de chaleur et de froid extrêmes.
- Test de pénétration de l'eau, confirmant que le gel ou le matériau de blocage sec arrête la migration de l'humidité.
- Test d'étincelles de la gaine à haute tension pour détecter les trous d'épingle ou les fines taches laissées par l'extrusion.
Un câble qui réussit les tests d'atténuation mais échoue à un test d'écrasement ou de pliage n'est toujours pas prêt sur le terrain. , car les installations réelles soumettent les câbles à des contraintes mécaniques bien plus souvent qu'à de pures contraintes optiques. Les bobines sont également échantillonnées et vérifiées par rapport au journal de production de ce lot, de sorte que tout écart signalé lors des tests puisse être retracé à un cycle d'échouage, de blindage ou d'extrusion spécifique plutôt que traité comme une défaillance isolée et inexpliquée.
Défauts de fabrication courants et comment les éviter
La plupart des pannes de câbles optiques peuvent être attribuées à une petite poignée de variables de processus. Les comprendre aide les acheteurs à poser des questions plus précises lors de l'évaluation d'une ligne de production ou d'un lot de câbles finis.
| Défaut | Cause fondamentale | Prévention |
|---|---|---|
| Épaisseur de paroi de gaine inégale | Vitesse de vis de l'extrudeuse ou centrage de la matrice incohérents | Mesure de diamètre laser avec contrôle de rétroaction automatique |
| Spots à forte atténuation | Micro-courbure lors du toronnage ou tension excessive des fibres | Surveillance contrôlée de la surlongueur et de la tension des fibres |
| Pénétration d'eau au fil du temps | Remplissage de gel incomplet ou lacunes dans la bande de blocage | Équipement de remplissage de graisse de précision et inspection après remplissage |
| Trous d'épingle à la surface de la veste | Humidité dans la résine ou dans les matières premières contaminées | Séchage de la résine avant alimentation et test d'étincelle en ligne |
| Raideur ou fissuration du câble par temps froid | Mauvaise résine de gaine choisie pour la zone climatique | Adaptation de l'indice de température basse de la résine à la région de déploiement |
Foire aux questions
De quoi est fait le câble à fibre optique
Le noyau et le revêtement sont en verre de silice dopé ultra-pur. La fibre est ensuite protégée par un revêtement en acrylate, une couche tampon, un élément de résistance tel qu'une tige en fibre de verre ou un fil d'aramide, et une gaine extérieure en polymère telle que du polyéthylène, du PVC ou un composé à faible fumée et sans halogène.
Quelle est la finesse d'une fibre optique par rapport à un cheveu humain
Un noyau de fibre optique standard et une gaine mesurent ensemble environ 125 microns de diamètre, ce qui correspond à peu près à la même épaisseur qu'un cheveu humain moyen, même si le câble fini qui l'entoure peut être plusieurs fois plus grand une fois le tampon, les éléments de renforcement et la gaine ajoutés.
Pourquoi l'étape de gainage nécessite-t-elle une machine d'extrusion dédiée
La gaine doit être appliquée autour du noyau de fibre fini en un seul passage continu, à une température et une vitesse de ligne contrôlées, sans toucher ni comprimer les fibres à l'intérieur. Une machine d'extrusion de gaines de fils et de câbles spécialement conçue est spécialement conçue pour faire fondre, appliquer et refroidir uniformément cette couche de polymère autour d'une âme de câble en mouvement.
Quelle est la différence entre la fibre à tampon serré et la fibre à tube lâche
La fibre à tampon serré comporte une épaisse couche de polymère extrudée directement sur la fibre enduite, ce qui facilite sa manipulation à l'intérieur. La fibre à tube libre se trouve à l'intérieur d'un tube rempli de gel ou sec avec de la place pour se déplacer, ce qui absorbe mieux l'expansion et la contraction liées à la température sur de longues portées extérieures.
Comment est vérifiée la qualité d'un câble fini
Le câble fini est soumis à des tests d'atténuation, de traction et d'écrasement, des cycles de température, des tests d'étincelles et des tests de pénétration de l'eau avant d'être approuvé pour l'expédition, confirmant que chaque étape, de la préforme à la gaine, répond aux spécifications.
Pourquoi les fibres monomodes et multimodes nécessitent-elles une précision de fabrication différente
La fibre monomode utilise un noyau beaucoup plus petit, environ 9 microns, ce qui nécessite un gradient de dopage beaucoup plus précis lors de la fabrication des préformes que le noyau plus grand de 50 ou 62,5 microns utilisé dans la fibre multimode.
À quelle vitesse fonctionne généralement une ligne de gainage de câbles
Les vitesses de ligne varient considérablement en fonction de l'épaisseur et du diamètre de la gaine, allant d'environ 20 mètres par minute pour les gaines extérieures épaisses et blindées jusqu'à bien plus de 100 mètres par minute pour les câbles intérieurs à paroi mince.
Quelles sont les causes d'une épaisseur de paroi inégale dans une gaine de câble
Les parois inégales de la gaine proviennent le plus souvent d'une vitesse de vis d'extrudeuse incohérente ou d'une matrice à tête transversale mal centrée, c'est pourquoi la mesure du diamètre au laser en boucle fermée liée aux commandes de l'extrudeuse est devenue la norme sur les lignes de production modernes.
 En rapport Produits











