 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Que signifient réellement les fils et les câbles ?
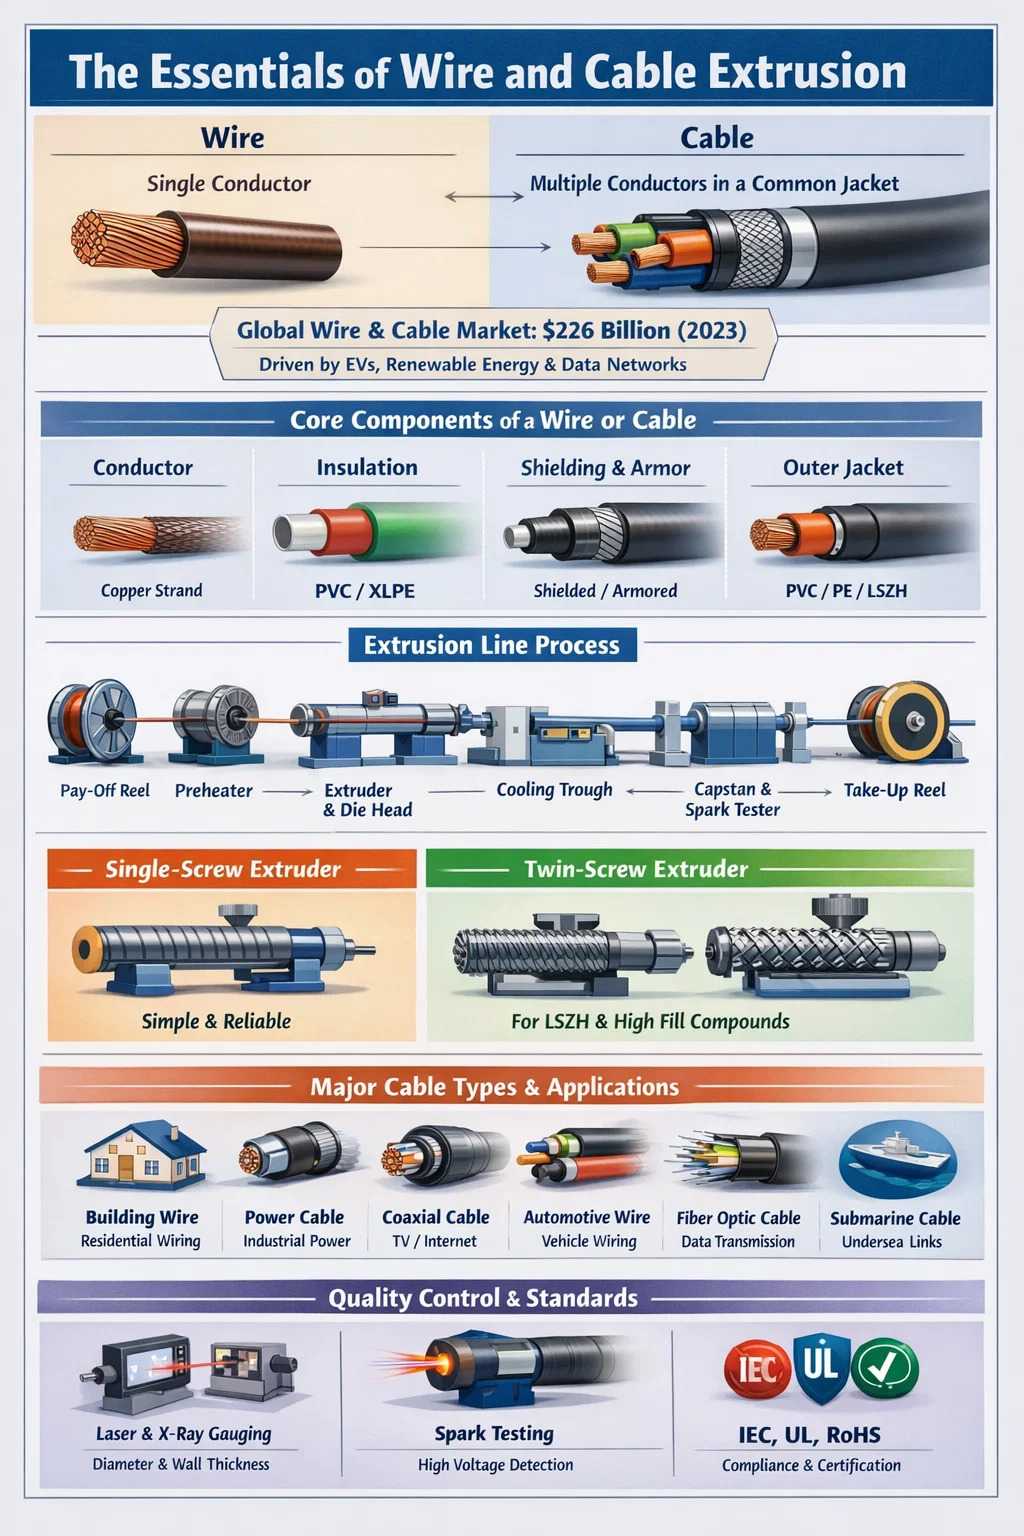
Le fil et le câble constituent l’épine dorsale de l’infrastructure électrique moderne, mais de nombreuses personnes utilisent ces deux termes de manière interchangeable lorsqu’ils sont techniquement distincts. Un fil est un conducteur unique – généralement un brin de métal, le plus souvent du cuivre ou de l'aluminium – tandis qu'un câble est un assemblage de deux conducteurs ou plus regroupés dans une gaine ou une gaine commune. Cette distinction est extrêmement importante dans la fabrication, l’installation et la conformité réglementaire.
Concrètement, un fil de cuivre nu peut être utilisé pour la mise à la terre, tandis qu'un câble multiconducteur isolé en PVC transporte l'alimentation électrique dans un immeuble résidentiel. Le marché mondial des fils et câbles était évalué à environ 226 milliards de dollars en 2023 et devrait croître régulièrement, tirée par l’urbanisation, l’expansion des infrastructures de véhicules électriques et les projets d’énergie renouvelable. Comprendre la différence entre les fils et les câbles est essentiel pour sélectionner les bons matériaux, le bon processus de fabrication et l'équipement, y compris la bonne extrudeuse de fils et de câbles.
Composants de base : ce qui constitue un fil ou un câble
Qu’il s’agisse d’un simple fil de raccordement ou d’un câble d’alimentation haute tension, la structure fondamentale suit un modèle cohérent. Chaque couche remplit un rôle protecteur ou fonctionnel spécifique.
Chef d'orchestre
Le conducteur est le noyau électriquement actif. Le cuivre reste le matériau dominant en raison de sa conductivité (environ 58 MS/m), mais l'aluminium est largement utilisé dans les lignes aériennes de transport en raison de son coût inférieur et de son poids plus léger. Les conducteurs peuvent être solides ou multibrins. Les conducteurs multibrins offrent une meilleure flexibilité et sont préférés dans les applications où les câbles sont fréquemment pliés ou déplacés.
Isolation
L'isolation entoure chaque conducteur pour éviter les fuites électriques et les courts-circuits. Les matériaux d'isolation courants comprennent le PVC (chlorure de polyvinyle), le XLPE (polyéthylène réticulé), le LSZH (sans halogène à faible émission de fumée) et les composés de caoutchouc. Le choix dépend de la tension de fonctionnement, de la plage de température et des conditions environnementales. L'isolation XLPE peut supporter des températures allant jusqu'à 90°C en continu et jusqu'à 250°C dans des conditions de court-circuit , ce qui en fait un standard dans les câbles moyenne et haute tension.
Blindage et armure
Certains câbles incluent un blindage métallique (ruban de cuivre, feuille d'aluminium ou fils tressés) pour bloquer les interférences électromagnétiques. Les câbles armés ajoutent une couche de fil d'acier ou de ruban d'acier pour la protection mécanique dans les applications souterraines ou industrielles.
Veste extérieure
La gaine extérieure est la couche protectrice finale qui maintient le tout ensemble et offre une résistance à l'humidité, aux produits chimiques, aux rayons UV et à l'abrasion mécanique. Le PVC est le matériau de gaine le plus répandu dans le monde, bien que le PE (polyéthylène) et le TPU (polyuréthane thermoplastique) soient de plus en plus utilisés pour des applications spécialisées.
Principaux types de fils et câbles et leurs applications
L'industrie du fil et du câble couvre une vaste gamme de types de produits. Chaque catégorie est conçue pour un ensemble spécifique d'exigences électriques, mécaniques et environnementales.
| Type de câble | Application typique | Isolation Material | Plage de tension |
|---|---|---|---|
| Fil de construction (NM-B, THHN) | Câblage résidentiel | PVC/Nylon | Jusqu'à 600 V |
| Câble d'alimentation | Distribution d'énergie industrielle | XLPE / EPR | 1kV – 500kV |
| Câble coaxial | Télévision, Internet, signal RF | Mousse PE / PE solide | Basse tension |
| Fil automobile | Faisceau de câblage du véhicule | PVC/XLPE/TPU | 12 V – 800 V (VE) |
| Câble à fibre optique | Transmission de données | LSZH / PE | N/A (optique) |
| Câble sous-marin | Liaisons sous-marines d’alimentation/données | XLPE | Jusqu'à 525 kV (HVDC) |
Chacune de ces catégories nécessite un processus d'extrusion spécifique, et l'extrudeuse de fils et de câbles utilisée doit être adaptée à la viscosité du matériau, à l'épaisseur de paroi requise et à la vitesse de production.
Le rôle d'un Extrudeuse de fils et câbles en fabrication
L’extrudeuse de fils et câbles est l’équipement central de la chaîne de production. Sa fonction principale est d'appliquer une isolation, une gaine ou d'autres couches de polymère sur un conducteur en faisant fondre un matériau thermoplastique ou thermodurci et en le poussant à travers une matrice autour du fil à grande vitesse. Sans une extrudeuse correctement configurée, il est impossible d'obtenir une épaisseur de paroi constante, une bonne adhérence et les propriétés mécaniques requises par des normes telles que CEI 60228, UL 44 ou RoHS.
Une ligne d'extrusion de fils et de câbles typique comprend les composants suivants fonctionnant en séquence : une bobine de déroulement alimentant le conducteur nu, un préchauffeur, l'extrudeuse elle-même avec sa tête de filière, une auge de refroidissement, un cabestan ou une unité de transport, un testeur d'étincelles pour la détection des défauts et une bobine réceptrice. Chaque station doit être précisément synchronisée. Même une variation de 5 % de la vitesse de ligne peut entraîner des écarts d’épaisseur de paroi qui ne respectent pas les exigences de tolérance dimensionnelle.
Extrudeuses à vis unique ou à double vis
La configuration la plus courante dans la fabrication de fils et de câbles est la extrudeuse monovis , qui est privilégié pour sa simplicité, sa fiabilité et son faible coût de maintenance. Les machines à vis unique traitent efficacement le PVC, le PE, le XLPE et la plupart des matériaux de gaine standard. Les rapports L/D (longueur/diamètre) des vis varient généralement de 20 : 1 à 30 : 1 pour les applications de fils et de câbles.
Les extrudeuses à double vis, à la fois co-rotatives et contrarotatives, sont utilisées lorsque le composé nécessite un mélange intensif – par exemple, lors de la production de composés LSZH (à faible fumée et sans halogène) qui contiennent des charges élevées de charges minérales comme l'ATH (trihydrate d'aluminium). Ces charges peuvent dépasser 60 % en poids dans le composé, ce qui rend une dispersion complète essentielle pour répondre aux normes de performance au feu telles que la norme EN 60332.
Extrusion tandem et double couche
Pour les câbles nécessitant deux couches de polymère distinctes, comme une couche semi-conductrice et une couche isolante dans les câbles moyenne tension, l'extrusion tandem (deux extrudeuses en série) ou la coextrusion triple couche (trois extrudeuses alimentant simultanément une tête de filière commune) est utilisée. La triple coextrusion garantit que les trois couches sont liées alors qu'elles sont encore chaudes, ce qui est essentiel pour les câbles XLPE où les interfaces doivent être propres et sans vide pour éviter les décharges partielles à haute tension.
Paramètres techniques clés d'une extrudeuse de fils et de câbles
Lors de la spécification ou de l'évaluation d'une extrudeuse de fils et de câbles, plusieurs paramètres techniques déterminent si la machine est adaptée à un produit et à une exigence de débit donnés.
- Diamètre de vis : Gammes de 30 mm pour une isolation de fils fins à 150 mm ou plus pour une gaine de câbles lourde. Des diamètres de vis plus grands offrent un débit plus élevé mais nécessitent plus de puissance d'entraînement.
- Rapport L/D : Un rapport L/D plus élevé permet une meilleure plastification et un meilleur mélange. Pour le PVC, un rapport typique de 24 : 1 à 28 : 1 ; pour le PE et le XLPE, un rapport de 25 : 1 à 30 : 1 est courant.
- RPM de vis et débit de sortie : Les extrudeuses modernes à grande vitesse pour fils de télécommunications peuvent fonctionner à des vitesses de vis supérieures à 200 tr/min, atteignant des vitesses de ligne de 1 000 m/min ou plus pour l'isolation à paroi mince de petits conducteurs.
- Zones de température : Le fût est divisé en plusieurs zones de chauffage contrôlées indépendamment (généralement 4 à 8). Un contrôle précis des zones empêche la dégradation thermique des matériaux sensibles à la chaleur comme le PVC, qui commence à se dégrader au-dessus de 200°C.
- Conception de la tête de filière : Les têtes de filières sous pression et les têtes de filières à tubes servent à des fins différentes. Les matrices de pression créent un contact intime entre l'isolation et le conducteur ; Les matrices de tubes laissent un petit entrefer et sont utilisées là où l'isolation ne doit pas se lier au conducteur.
- Système d'entraînement : Les entraînements vectoriels CA avec retour en boucle fermée sont désormais standard, permettant un contrôle précis de la vitesse et des améliorations de l'efficacité énergétique de 15 à 25 % par rapport aux anciens systèmes d'entraînement CC.
La sélection des matériaux affecte également la conception de l'extrudeuse. Le PVC est sensible au cisaillement et nécessite une géométrie de vis soignée pour éviter une surchauffe localisée. Le XLPE destiné à la réticulation via des tubes CV (vulcanisation continue) doit être traité à des températures de fusion contrôlées pour éviter une réticulation prématurée à l'intérieur de l'extrudeuse – un phénomène appelé « brûlure ».
Technologies de réticulation dans l'extrusion de câbles
Pour les câbles électriques moyenne et haute tension, la réticulation de l'isolation en polyéthylène le transforme d'un thermoplastique en un thermodurci, améliorant considérablement sa résistance à la chaleur et ses performances électriques à long terme. L’extrudeuse de fils et câbles doit être compatible avec la méthode de réticulation choisie.
Réticulation au peroxyde (lignes CV)
La méthode la plus utilisée pour les câbles haute tension. Une fois que l'extrudeuse a appliqué le composé XLPE, le câble passe à travers un tube de vulcanisation continue (CV) rempli d'azote à une pression élevée (généralement 6 à 12 bars) et à des températures allant jusqu'à 300°C. Le peroxyde se décompose et forme des liaisons croisées covalentes entre les chaînes de polyéthylène. Les lignes CV pour les câbles THT (très haute tension) peuvent avoir une longueur de 200 mètres ou plus pour fournir un temps de séjour suffisant pour une réticulation complète avant refroidissement.
Réticulation du silane (Monosil et Sioplas)
Une méthode plus économique utilisée pour les câbles basse et moyenne tension. Dans le procédé Monosil, le greffage du silane s'effectue à l'intérieur d'une extrudeuse spécialement conçue et la réticulation est complétée en immergeant le câble fini dans de l'eau chaude ou de la vapeur. Cela évite le besoin d’un tube CV et convient bien aux petits volumes de production.
Réticulation par faisceau d’électrons (EB)
Utilisé pour l'isolation des fils à paroi mince dans les applications automobiles, aérospatiales et militaires. Après extrusion, le câble passe à travers un accélérateur d'électrons qui bombarde l'isolant avec des électrons de haute énergie, provoquant une réticulation sans utilisation de produits chimiques. La réticulation EB produit des fils conçus pour des températures allant jusqu'à 150°C ou plus, ce qui est important pour les applications automobiles à proximité de sources de chaleur.
Isolation and Jacketing Materials: How They Affect Extruder Selection
Le choix du matériau dicte directement le type et la configuration de l'extrudeuse de fils et de câbles requise. Chaque polymère a un comportement de fusion, des fenêtres de température de traitement et une sensibilité au cisaillement et à la dégradation différents.
PVC (chlorure de polyvinyle)
Le PVC représente plus de 40 % des matériaux d’isolation et de gainage consommés dans le monde dans l’industrie du fil et du câble. Il est économique, ignifuge sous forme composée et facile à traiter. Les températures de traitement varient généralement de 160°C à 190°C. Les composés PVC sont disponibles dans une large gamme de valeurs de dureté Shore A (de 60 pour les qualités flexibles à 95 pour les types rigides). Les vis utilisées pour le PVC sont généralement des conceptions à faible compression pour éviter une chaleur de cisaillement excessive.
PE et PEHD
Le polyéthylène offre d'excellentes propriétés diélectriques et une résistance à l'humidité, ce qui en fait le choix standard pour les câbles de télécommunications et les câbles de distribution souterrains. Les gaines en PEHD sont courantes sur les câbles moyenne tension et les câbles à fibres optiques en raison de leur combinaison de rigidité et de résistance chimique. Les températures de traitement du PE varient de 180°C à 230°C en fonction de l'indice de fluidité.
Composés LSZH
Les matériaux à faible émission de fumée et sans halogène sont obligatoires dans les applications telles que les tunnels, les bâtiments publics et les navires de guerre où la fumée toxique provenant de la combustion du PVC pourrait mettre la vie en danger. Les composés LSZH sont généralement à base d'EVA (éthylène-acétate de vinyle) ou de mélanges de polyoléfines fortement chargés en ATH ou MDH (dihydroxyde de magnésium) comme ignifugeants. Ces charges rendent les composés LSZH beaucoup plus difficiles à traiter , nécessitant des extrudeuses à double vis ou des machines à vis unique spécialement conçues avec des vis barrières et des réducteurs à couple élevé.
TPU et élastomères spéciaux
Le polyuréthane thermoplastique offre une résistance à l'abrasion et une flexibilité exceptionnelles, ce qui en fait un matériau de gaine privilégié pour les chaînes porte-câbles, les câbles robotiques et les applications offshore. Le TPU nécessite un contrôle précis de la température car sa fenêtre de traitement est étroite (généralement entre 180 °C et 210 °C) et la surchauffe provoque une dégradation hydrolytique si le matériau n'a pas été correctement séché au préalable. La teneur en humidité doit être inférieure à 0,02 % avant le traitement.
Contrôle qualité en extrusion de fils et câbles
Le contrôle qualité dans la production de fils et câbles n’est pas facultatif : il est exigé par les normes internationales et est directement lié à la sécurité. Un câble avec une isolation sous-dimensionnée peut tomber en panne de manière catastrophique en service, provoquant des incendies électriques ou des décès.
Systèmes de mesure en ligne
Les lignes d'extrusion modernes sont équipées de jauges de diamètre en ligne utilisant la technologie laser ou à rayons X. Les jauges laser mesurent le diamètre extérieur sur deux ou trois axes simultanément et renvoient les données aux commandes de vitesse de ligne et de sortie de l'extrudeuse. Les exigences de tolérance pour de nombreux types de câbles sont de ±0,05 mm ou plus , ce qui nécessite un contrôle en boucle fermée en temps réel plutôt qu'une mesure manuelle périodique.
Les jauges d'épaisseur de paroi à rayons X vont plus loin en mesurant l'épaisseur de la paroi isolante dans quatre plans ou plus simultanément, détectant l'excentricité - une condition dans laquelle le conducteur est décentré dans l'isolation. Une excentricité au-delà des limites spécifiées peut provoquer un claquage diélectrique à haute tension.
Test d'étincelles
Chaque conducteur isolé passe par un testeur d'étincelles (également appelé détecteur de vacances) sur la chaîne de production. Une électrode haute tension entoure le câble et applique une tension de test CC ou CA. Les trous d'épingle, les vides ou la contamination qui brisent l'isolation provoquent une décharge d'étincelles, déclenchant un compteur et arrêtant parfois la ligne. Les tensions des tests d'étincelles vont généralement de 1 kV pour les fils basse tension à 25 kV ou plus pour l'isolation des câbles moyenne tension. , conformément aux normes comme la CEI 60885-2.
Chef d'orchestre Resistance and Insulation Resistance Testing
Les tests hors ligne incluent des mesures de résistance CC du conducteur (pour vérifier la section transversale et la pureté du matériau par rapport à la norme CEI 60228) et des tests de résistance d'isolement à l'aide d'un mégohmmètre. Un bon câble isolé en PVC doit présenter des valeurs de résistance d'isolation de l'ordre de centaines de mégaohms par kilomètre à température ambiante.
Normes et certifications pour les fils et câbles
L'industrie du fil et du câble est régie par un cadre complet de normes nationales et internationales. La conformité est requise pour l'accès au marché dans la plupart des pays et est vérifiée par des laboratoires d'essais tiers.
- Normes CEI (Commission électrotechnique internationale) : la CEI 60228 couvre les spécifications des conducteurs ; La norme CEI 60502 couvre les câbles d'alimentation jusqu'à 30 kV ; La CEI 60332 couvre les essais de propagation de la flamme.
- Normes UL (Underwriters Laboratories, États-Unis) : UL 44 couvre les fils et câbles à isolation thermodurcissable ; UL 83 couvre les fils à isolation thermoplastique ; UL 1581 est la norme de référence pour les fils et câbles électriques.
- RoHS et REACH : Les réglementations environnementales restreignent les substances dangereuses, y compris les stabilisants au plomb dans le PVC — un défi de conformité qui a conduit à la reformulation de nombreux composés de fils en Europe et de plus en plus en Asie.
- CPR (Règlement Produits de Construction, UE) : Depuis 2017, les câbles utilisés dans la construction dans l'UE doivent porter le marquage CE et être classés pour leurs performances de réaction au feu (classes Aca à Fca).
- Normes automobiles : Les normes ISO 6722 et LV 216 régissent les câbles automobiles utilisés dans les systèmes 12 V et 48 V ; pour le câblage haute tension des véhicules électriques, les normes ISO 19642 et USCAR-2 sont de plus en plus référencées.
Les fabricants doivent documenter que leur processus d'extrusion, la formulation de leurs matériaux et leur produit final répondent tous à la norme applicable. Cela nécessite des enregistrements de processus détaillés, des échantillons de câbles conservés et des audits tiers périodiques.
Moteurs de croissance : là où la demande de fils et de câbles augmente
Plusieurs tendances mondiales majeures créent une demande soutenue et accélérée de produits de fils et de câbles, et par conséquent d'extrudeuses de fils et de câbles hautes performances capables de produire les types de produits requis à un coût compétitif.
Faisceaux de câbles pour véhicules électriques
Un véhicule à moteur à combustion interne conventionnel contient environ 1,5 à 2 kilomètres de fils dans son faisceau de câbles. Un véhicule électrique à batterie complète, avec sa distribution d'énergie haute tension supplémentaire, son système de gestion de batterie et son infrastructure de recharge, peut nécessiter 3 à 4 kilomètres de fil par véhicule . Alors que les ventes mondiales de véhicules électriques devraient atteindre 30 millions d’unités par an d’ici 2030, cela représente une demande massive et croissante de fils de qualité automobile et d’extrudeuses qui les produisent.
Infrastructures d'énergie renouvelable
Les parcs éoliens offshore nécessitent des câbles sous-marins de grand diamètre pour relier les éoliennes entre elles et au rivage. Un seul projet éolien offshore peut nécessiter des centaines de kilomètres de câbles inter-réseaux de 33 kV et un câble d'exportation haute tension pouvant s'étendre sur 100 km ou plus jusqu'à un point de connexion au réseau terrestre. Les matériaux et les processus impliqués — en particulier la triple coextrusion des systèmes d'isolation XLPE — exigent les configurations d'extrudeuses de fils et de câbles les plus sophistiquées disponibles.
Extension du centre de données et du réseau 5G
La croissance explosive du cloud computing et des infrastructures d’IA génère une demande sans précédent de câbles d’alimentation et de transmission pour centres de données. Pendant ce temps, le déploiement du réseau 5G nécessite d’énormes quantités de câbles à fibres optiques et de câbles coaxiaux pour les connexions aux stations de base. Les deux produits nécessitent une extrusion précise d’isolant à paroi mince à des vitesses de ligne élevées.
Modernisation du réseau et électrification
Les gouvernements du monde entier investissent massivement dans la modernisation des infrastructures vieillissantes de transport et de distribution d’électricité. Les États-Unis à eux seuls ont identifié plus de 65 milliards de dollars de besoins d’investissement dans le réseau dans le cadre de la récente législation sur les infrastructures. Une grande partie de cet investissement est directement consacrée aux câbles de distribution souterrains moyenne tension et aux câbles de transport haute tension, tous produits sur des lignes d'extrusion de fils et de câbles.
Choisir la bonne extrudeuse de fils et de câbles : considérations pratiques
Le choix d'une extrudeuse de fils et de câbles représente un investissement en capital important : les machines de fabricants réputés vont de 100 000 $ pour une configuration de base à vis unique à plusieurs millions de dollars pour une ligne complète d'extrusion de câbles haute tension. La décision doit tenir compte des exigences actuelles du produit, des changements anticipés dans la gamme de produits et du support de service à long terme.
Adaptez l'extrudeuse à votre matériau
Une seule extrudeuse ne peut pas être configurée de manière optimale pour les composés PVC et LSZH sans changement de vis. Si votre production implique plusieurs matériaux, prévoyez des lignes dédiées ou investissez dans des systèmes de vis et de barillet à changement rapide. De nombreux fabricants proposent des têtes d'extrusion modulaires et des configurations de vis multiples pour offrir une flexibilité sans duplication de lignes complètes.
Envisagez l’intégration de l’automatisation et de l’industrie 4.0
Les extrudeuses de fils et de câbles modernes sont de plus en plus équipées d'une connectivité OPC-UA, permettant l'échange de données en temps réel avec les MES (systèmes d'exécution de fabrication) et les plateformes de gestion de la qualité. Le contrôle automatisé en boucle fermée basé sur les données de jaugeage en ligne réduit les taux de rebut et la dépendance aux compétences des opérateurs. Certains fabricants signalent des réductions de rebuts de 30 à 50 % après avoir mis en œuvre un contrôle du diamètre en boucle fermée par rapport au réglage manuel.
Évaluer le support après-vente et la disponibilité des pièces de rechange
Une extrudeuse qui ne peut pas être réparée rapidement lorsqu'une vis ou un baril s'use constitue un handicap en matière de production. Les composants d'usure (vis, barillets, pointes cruciformes et matrices) sont des consommables dans l'extrusion de fils, en particulier lors de l'utilisation de composés chargés d'abrasifs. Confirmez que le fabricant ou un distributeur régional stocke ces pièces et tenez compte des délais de livraison dans le calcul de votre coût total de possession.
Premier fabricants d'extrudeuses de fils et de câbles comprennent Maillefer (qui fait partie de Nextrom), Troester, Rosendahl Nextrom, Davis-Standard et plusieurs fabricants chinois tels que Taiyuan Heavy Industry et Dalian Rubber & Plastics Machinery. Chacun offre différents équilibres en termes de niveau technologique, de prix et de capacité de service régional.
 En rapport Produits











