 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Ce que fait réellement une machine d'extrusion monovis
A machine d'extrusion à vis unique fond, mélange et pousse le composé de plastique ou de caoutchouc à travers une matrice façonnée pour former un profil continu, une feuille, un tuyau ou un revêtement de câble. Il s'appuie sur une vis rotative logée à l'intérieur d'un baril chauffé pour générer la pression et le cisaillement nécessaires pour plastifier la matière première et la livrer à un rythme constant et contrôlable. Dans l'industrie du fil et du câble, ce même mécanisme central est au cœur de chaque machine d'extrusion de câbles utilisé pour les lignes d'isolation, de gainage et de gainage. La réponse courte pour quiconque compare les équipements d'extrusion : les conceptions à vis unique restent le choix dominant pour la production de câbles car elles combinent simplicité mécanique, coûts de maintenance réduits et rendement de fusion constant pour les composés courants tels que le PVC, le PE, le XLPE et les matériaux sans halogène à faible fumée.
Ci-dessous, ce guide explique le fonctionnement de la machine, les composants les plus importants, comment elle se compare aux alternatives à double vis et ce que les acheteurs doivent vérifier avant d'acheter une ligne pour la fabrication de câbles.
Comment fonctionne le processus d'extrusion à l'intérieur du baril
À l'intérieur d'un machine d'extrusion à vis unique , la matière première entre par une trémie et tombe dans la zone d'alimentation du baril. De là, la vis transporte le matériau à travers trois zones fonctionnelles, chacune effectuant un travail distinct avant que la matière fondue n'atteigne la filière.
- Zone d'alimentation : les granulés solides ou la poudre sont transportés vers l'avant tout en commençant à se réchauffer grâce aux réchauffeurs de fûts et à la friction.
- Zone de compression : la profondeur du canal de la vis diminue, compactant le matériau, expulsant l'air emprisonné et démarrant le processus de fusion par chaleur de cisaillement et conduction.
- Zone de dosage : la matière fondue est homogénéisée à une température et une viscosité uniformes, puis poussée à pression constante vers le tamis et la tête de filière.
La géométrie de la vis, en particulier son rapport longueur/diamètre (généralement appelé rapport L/D), détermine le temps que le matériau met à être cisaillé et chauffé. La plupart des lignes d'isolation et de gainage de câbles utilisent un rapport L/D compris entre 20 : 1 et 26 : 1, ce qui équilibre le débit de production avec une qualité de fusion adéquate pour les applications de couverture continue de câbles.
Composants de base qui déterminent la qualité de sortie
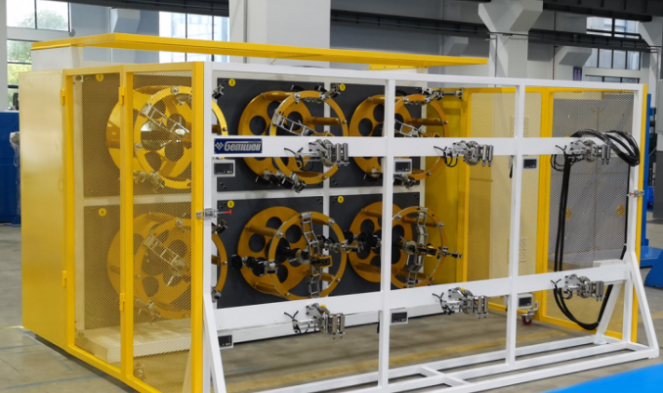
Chaque machine d'extrusion de câbles Construit autour d'une conception à vis unique, il partage un ensemble commun de pièces, mais la précision de chaque pièce affecte directement la cohérence de l'épaisseur de paroi, la finition de surface et la vitesse de ligne.
| Composant | Fonction principale | Effet sur la qualité du câble |
|---|---|---|
| Vis et canon | Fond et transporte le composé sous pression | Détermine l'uniformité de la fonte et la stabilité du débit |
| Changeur d'écran | Filtre les contaminants du flux de fusion | Réduit les défauts de surface et le blocage de la matrice |
| Matrice de traverse | Forme le matériau fondu autour du conducteur | Contrôle la concentricité et l’épaisseur des parois |
| Auge de refroidissement | Solidifie la couche extrudée après la filière | Affecte la stabilité dimensionnelle et le retrait |
| Transporter et reprendre | Tire le câble à une vitesse synchronisée et l'enroule | Détermine la cohérence de la vitesse de ligne et la tension de la bobine |
Vis simple ou double vis : ce qui convient à la production de câbles
Les acheteurs évaluant une nouvelle ligne se demandent souvent si une configuration à double vis offre de réels avantages par rapport à une machine d'extrusion monovis standard pour le travail des câbles. Une comparaison honnête dépend fortement du composé traité.
| Facteur | Vis unique | Double vis |
|---|---|---|
| Composés les mieux adaptés | PVC, PE, XLPE, thermoplastiques standards | Composés hautement chargés, formulations sensibles à la chaleur |
| Coût en capital | Inférieur | Plus haut |
| Complexité de la maintenance | Simple, moins de pièces d'usure | Entretien plus complexe des boîtes de vitesses et des vis |
| Utilisation typique dans les usines de câbles | Lignes d'isolation et de gainage | Lignes de mélange avant granulation |
Pour la plupart des fabricants de câbles utilisant des composés d'isolation ou de gainage standard, un machine d'extrusion à vis unique offre la stabilité de sortie requise sans le coût et la complexité supplémentaires d'un système à double vis.
Où les machines d'extrusion de câbles sont utilisées dans l'industrie
A machine d'extrusion de câbles construit sur la technologie à vis unique, prend en charge plusieurs lignes de production distinctes au sein d'une usine de fils et de câbles typique :
- Extrusion d'isolant primaire pour fils de construction, câbles automobiles et câbles de commande
- Gaine extérieure et gaine pour câble d'alimentation et câble de communication
- Extrusion de remplissage et de literie pour assemblages de câbles multiconducteurs
- Lignes de revêtement pour tubes libres et couches tampons de fibres optiques
- Extrusion d'isolation en mousse pour câbles de données et câbles coaxiaux
Chaque application nécessite une conception de vis, une géométrie de matrice et une longueur de refroidissement légèrement différentes, c'est pourquoi les lignes d'extrusion de câbles sont rarement vendues sous la forme d'une configuration fixe unique. Les fabricants demandent généralement des matrices de traverse personnalisées et des vitesses de ligne réglables pour basculer entre les tailles de conducteurs sans remplacer l'extrudeuse entière.
Paramètres de conception des vis qui affectent les performances d'extrusion
Taux de compression
Le taux de compression compare la profondeur du canal au niveau de la zone d'alimentation à la profondeur du canal au niveau de la zone de dosage. Des rapports compris entre 2,5:1 et 3,5:1 sont courants pour les composés de câbles en PVC et PE, offrant suffisamment de compactage pour éliminer les poches d'air sans surchauffer le matériau par cisaillement excessif.
Vitesse de vis et équilibre de sortie
Faire tourner la vis plus rapidement n’augmente pas toujours le rendement utilisable. Au-delà d’une certaine vitesse, la température de fusion augmente plus rapidement que la capacité de refroidissement en aval ne peut le supporter, ce qui entraîne un affaissement de l’épaisseur des parois des couches d’isolation souples. Les opérateurs de ligne ajustent généralement le régime des vis en fonction de la vitesse de transport plutôt que de pousser l'extrudeuse à son maximum mécanique.
Zones de chauffage des barils
Les fûts modernes sont divisés en trois à cinq zones de chauffage contrôlées indépendamment. Un contrôle précis des zones maintient le profil de température progressif, ce qui est le plus important pour les composés sensibles à la chaleur comme le PVC ignifuge utilisé dans les fils de construction.
Considérations matérielles pour les composés de câbles
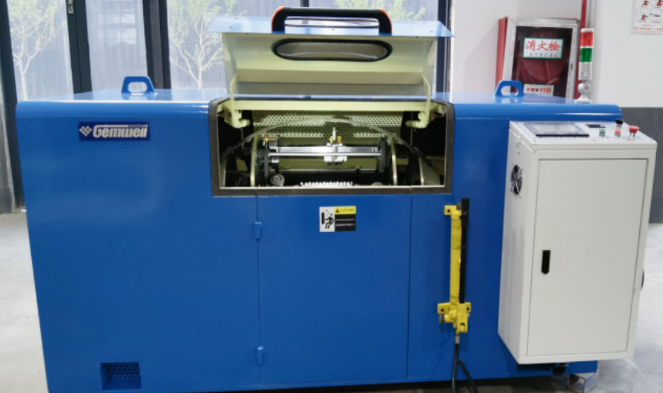
Tous les composés ne se comportent pas de la même manière à l’intérieur d’un seul fût à vis. Comprendre le retrait, l’indice de fluidité et la sensibilité à l’humidité aide les opérateurs à éviter les défauts courants.
| Composé | Utilisation typique | Remarque sur le traitement |
|---|---|---|
| PVC | Isolation et gainage des fils de construction | Sensible à la surchauffe, nécessite un cisaillement modéré |
| PEBD et PEHD | Gaine des câbles de communication | Faible absorption d'humidité, écoulement facile |
| XLPE | Isolation des câbles d'alimentation moyenne et haute tension | Nécessite un durcissement après extrusion, un contrôle strict de la température |
| Composé sans halogène à faible émission de fumée | Gainage de câbles ferroviaires, maritimes et de construction | Très chargé, abrasif pour les surfaces des vis et du canon |
Comment sélectionner la bonne machine pour une ligne de production de câbles
Le choix entre les tailles et les configurations des machines doit commencer par la plage de diamètres de fil et le volume de production attendu plutôt que par le prix seul. Quelques points de contrôle pratiques aident à affiner la décision :
- Adaptez le diamètre de la vis à l'épaisseur de paroi et à la plage de tailles de conducteurs prévue pour les prochaines années, et pas seulement aux commandes en cours.
- Confirmez que la tête de filière accepte les outils à changement rapide pour passer des travaux d'isolation aux travaux de gainage.
- Vérifiez que la longueur du bac de refroidissement correspond à la vitesse de ligne prévue pour le composé cible.
- Vérifier que le dimensionnement du moteur et du variateur laisse une marge pour des composés à rendement plus élevé ajoutés ultérieurement
- Demandez l'emplacement du capteur de pression de fusion et de température, car ces lectures sont les premiers signes avant-coureurs de l'usure des vis.
Les acheteurs qui sautent l’étape du dimensionnement finissent souvent par acheter un produit surdimensionné. machine d'extrusion à vis unique à faible rendement, ce qui augmente le coût énergétique par mètre de câble produit sans aucun gain de qualité.
Pratiques de maintenance qui prolongent la durée de vie
L’usure des vis et des barillets est la principale cause de temps d’arrêt imprévus sur les lignes d’extrusion de câbles. Une routine de maintenance cohérente maintient la production stable et évite le remplacement coûteux des vis d’urgence.
- Inspectez le pack de tamis et remplacez les filtres selon un calendrier fixe plutôt que d'attendre les pics de pression.
- Mesurez périodiquement le diamètre de l'alésage du canon pour suivre l'usure par rapport à la tolérance d'origine.
- Gardez les surfaces des matrices et des traverses exemptes de toute accumulation de carbone, qui est une cause fréquente de stries de surface sur l'isolation des câbles.
- Lubrifiez les ensembles de boîte de vitesses et de butée selon le calendrier du fabricant, car ces pièces supportent la pleine charge axiale de la pression de fusion.
- Enregistrez les tendances de la température de fusion et de la pression au fil du temps pour détecter l'usure progressive des vis avant qu'elle n'affecte la tolérance d'épaisseur de paroi.
Les tendances actuelles façonnent l'équipement d'extrusion de câbles
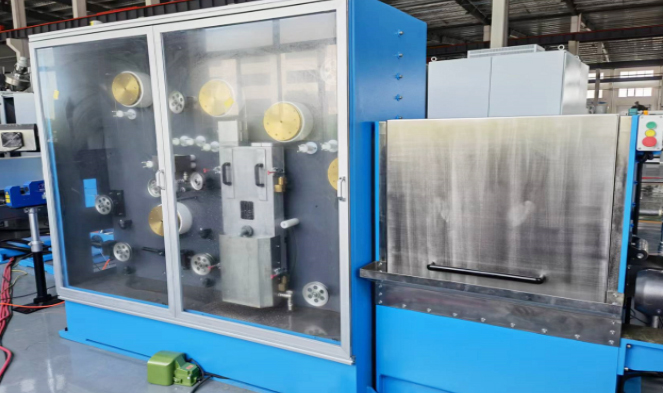
L'efficacité énergétique est devenue un facteur d'achat majeur pour les nouvelles lignes d'extrusion. Les moteurs principaux servomoteurs et le chauffage du baril à fréquence variable sont de plus en plus standard sur les nouveaux machine d'extrusion de câbles commandes car ils réduisent la consommation d’énergie au repos lors du démarrage et des changements de matériaux. Les conceptions de barils d'alimentation rainurés sont également de plus en plus courantes sur les lignes à haut débit, car la section rainurée améliore la stabilité du transport et permet un rendement plus élevé à des vitesses de vis inférieures par rapport aux sections d'alimentation à alésage lisse.
Un autre changement concerne les systèmes de contrôle de ligne intégrés qui synchronisent la vitesse de la vis de l'extrudeuse, la vitesse de transport et le retour du testeur d'étincelles dans un seul panneau de commande, réduisant ainsi le risque d'erreur de l'opérateur provoquant une épaisseur de paroi incohérente au cours d'un cycle de production.
Foire aux questions
Quelle taille de machine d'extrusion monovis est nécessaire pour construire l'isolation des fils ?
La plupart des lignes d'isolation des fils de construction utilisent des diamètres de vis compris entre 45 mm et 65 mm, en fonction de la plage de tailles de conducteur cible et de la vitesse de sortie requise.
Une seule machine d'extrusion de câbles peut-elle gérer à la fois les travaux d'isolation et de gainage ?
Oui, à condition que la tête de filière soit conçue pour des changements d'outillage rapides et que la géométrie des vis convienne aux deux types de composés traités, tels que le PVC pour l'isolation et le revêtement.
À quelle fréquence la vis et le canon doivent-ils être remplacés ?
Le calendrier de remplacement dépend de l’abrasivité du composé et des heures de fonctionnement plutôt que d’un calendrier fixe. Les composés à faible fumée hautement chargés usent les composants plus rapidement que le PVC ou le PE standard.
Qu’est-ce qui cause une épaisseur de paroi inégale sur l’isolation des câbles extrudés ?
Les causes courantes incluent une matrice à traverse décentrée, une température de fusion incohérente due à un chauffage inégal du canon ou des vols de vis usés réduisant la stabilité de la pression au niveau de la matrice.
Une machine d'extrusion monovis est-elle adaptée à l'extrusion de mousse isolante ?
Oui, avec une vis conçue pour l'injection de gaz ou d'agents moussants chimiques et une zone de refroidissement du baril positionnée pour contrôler la structure cellulaire avant que le matériau n'atteigne la filière.
 En rapport Produits











