 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Si vous recherchez ou spécifiez un machine d'extrusion de fil à grande échelle , la réponse courte est la suivante : la capacité de production, la précision de la tête de filière, la géométrie des vis et la longueur de la ligne de refroidissement sont les quatre variables qui séparent une machine rentabilisée en dix-huit mois d'une machine sous-utilisée. Une extrudeuse de fils et de câbles conçue pour une production en grand volume doit maintenir des tolérances d'épaisseur de paroi étroites (généralement ± 0,05 mm ou mieux) sur plusieurs équipes tout en maintenant les taux de rebut inférieurs à 1 %. Tout le reste (marque, couleur, finition du meuble) est secondaire. Les sections ci-dessous détaillent toutes les dimensions de la sélection, du fonctionnement et de l'optimisation afin que votre équipe d'achat dispose de la profondeur technique nécessaire pour poser les bonnes questions.
Qu'est-ce qu'une machine d'extrusion de fil à grande échelle ?
Une machine d'extrusion de fil à grande échelle est une ligne de traitement continu qui force un composé thermoplastique ou thermodurci fondu à travers une filière à traverse, enduisant un conducteur mobile (cuivre, aluminium ou fibre optique) d'une couche isolante ou de gainage. Contrairement aux petites unités de paillasse utilisées dans les laboratoires, les systèmes d'extrudeuse de fils et de câbles de qualité industrielle sont conçus pour fonctionner à des vitesses de ligne allant de 100 m/min jusqu'à 2 500 m/min pour une isolation en émail fin, tout en conservant des propriétés diélectriques de qualité électrique constantes sur des kilomètres de sortie.
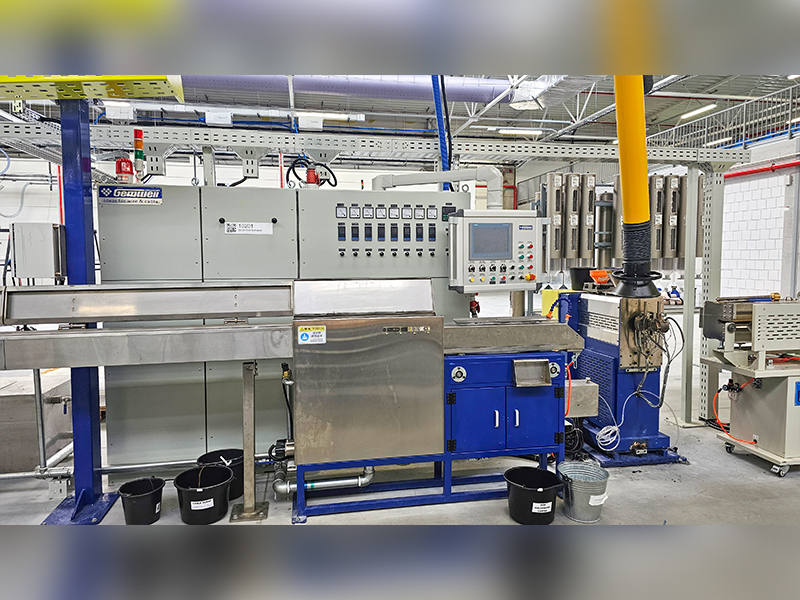
La machine elle-même est une ligne de production étroitement intégrée plutôt qu’une seule pièce d’équipement. Il se compose d'un support de retour, d'une station de préchauffage ou de recuit, de l'ensemble barillet et vis de l'extrudeuse, d'une filière à tête transversale, d'un test d'étincelle ou d'un moniteur de capacité, d'une auge de refroidissement, d'une chenille ou d'un cabestan et d'une station d'enroulement ou d'enroulement. Chaque sous-système doit être adapté aux autres en termes de capacité de débit, sinon le goulot d'étranglement devient le plafond de la ligne entière.
Catégories de machines principales et plages de sortie
Pas tous extrudeuse de fils et câbles fonctionne à la même échelle. Comprendre la segmentation aide les acheteurs à faire correspondre la classe de machine au volume de production avant de parler aux fournisseurs.
| Classe de machines | Diamètre de vis (mm) | Sortie typique (kg/h) | Application cible | Env. Vitesse de ligne (m/min) |
|---|---|---|---|---|
| Micro / Précision | 20-45 | 5 à 60 | Fil médical, fil magnétique, câbles de données | 200 à 2 500 |
| Moyen industriel | 45-90 | 60-300 | Fil de construction, faisceau automobile, câble de commande | 50 à 400 |
| Grande échelle/lourde | 90-150 | 300 à 1 200 | Câbles d'énergie, câbles sous-marins, gainage HT/THT | 5 à 80 |
| Tandem / Triple Couche | Plusieurs barils | 400 à 2 000 | Câble MT/HT isolé XLPE, gainage co-extrusion | 3-30 |
La ligne de démarcation entre « industrie moyenne » et « à grande échelle » est généralement acceptée dans l'industrie à environ 90 mm de diamètre de vis pour les machines à vis unique, car au-dessus de ce seuil, l'ensemble d'entraînement du moteur, le couple nominal de la boîte de vitesses et la capacité de chauffage du canon entrent tous dans une classe d'ingénierie différente. De nombreux fabricants chinois, équipementiers européens tels que Rosendahl Nextrom et constructeurs américains comme Davis-Standard définissent leurs portefeuilles d'extrudeuses de fils et de câbles à grande échelle à partir de ce diamètre.
Conception de vis : le moteur du débit et de la qualité de la fonte
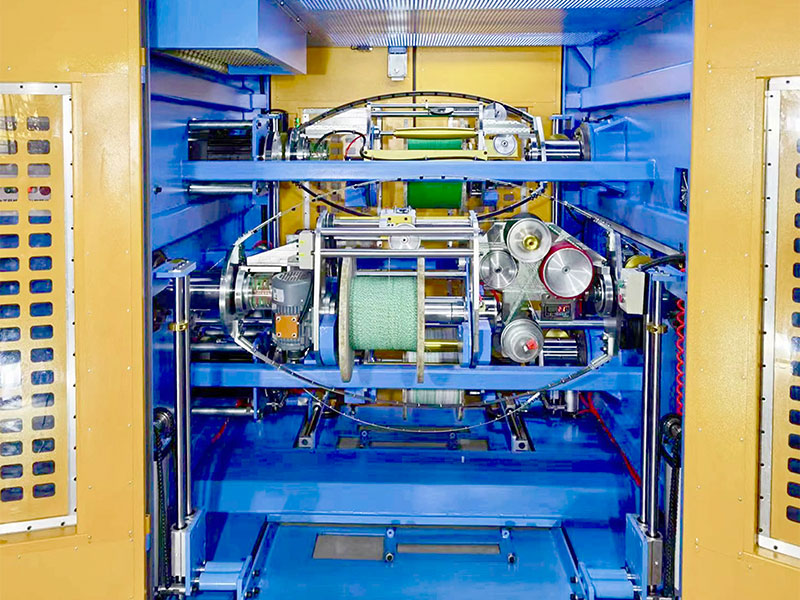
La vis d'extrusion est le cœur de toute machine d'extrusion de fil à grande échelle. Sa géométrie (taux de compression, rapport L/D et profil de vol) détermine l'uniformité de la température de fusion, la stabilité du rendement et le risque de dégradation du composé. Une erreur dans ces paramètres est la cause la plus fréquente de vides isolants, de défauts de surface et de revêtements excentriques.
Rapport L/D
Le rapport longueur/diamètre (L/D) définit le temps que le polymère passe dans le fût pour être plastifié et homogénéisé avant d'atteindre la filière. Pour les composés de fils et de câbles, la gamme standard de l'industrie est 20:1 à 30:1 . Les lignes d'isolation en PVC fonctionnent souvent entre 20:1 et 24:1 car le PVC est thermiquement sensible : un temps de séjour plus long risque de se dégrader. Les lignes XLPE et PEHD peuvent utiliser un rapport de 24:1 à 30:1 pour garantir une dispersion complète de l'initiateur de réticulation. Certains composés ignifuges spéciaux sans halogène (HFFR) nécessitent désormais un rapport L/D allant jusqu'à 35:1 en raison de leurs charges élevées de charges (ATH ou MDH à 60-65 % en poids), qui nécessitent plus de travail de cisaillement pour obtenir une fusion uniforme.
Taux de compression
Le taux de compression est le rapport entre la profondeur du canal de la zone d'alimentation et la profondeur du canal de la zone de mesure. Une extrudeuse de fils et de câbles traitant du polyéthylène non chargé utilise généralement un taux de compression de 3,0:1 à 3,5:1. Les composés chargés avec des charges ATH supérieures à 55 % nécessitent des taux de compression plus faibles, généralement de 2,2 : 1 à 2,8 : 1, pour éviter une surcharge des vis et un échauffement excessif par cisaillement qui activeraient prématurément les agents de réticulation ou dégraderaient les retardateurs de flamme.
Sections de barrière et de mélange
Les vis modernes à haut rendement destinées aux machines d'extrusion de fil à grande échelle intègrent souvent des vols de barrière dans la zone de transition pour séparer le bain de fusion des solides non fondus, améliorant ainsi l'homogénéité de la fusion sans augmenter la température de fusion. Une section de mélange distributif en aval, telle qu'un mélangeur Maddock ou Egan, homogénéise davantage les colorants et les stabilisants. La combinaison d'une vis barrière avec un mélangeur Maddock a été démontrée dans des études de cas publiées par des fabricants de vis comme Xaloy et Reiloy pour réduire la variation de température de fusion de ±8°C à ±2°C, ce qui se traduit directement par des valeurs de capacité et de résistance d'isolation plus strictes sur le câble fini.
Référence du secteur : une vis de 120 mm avec un rapport L/D de 28:1 et un composé XLPE de traitement de la géométrie de la barrière à 150 tr/min offre généralement 800-950 kg/h sortie avec une variation de la température de fusion inférieure à ±3°C à travers la tête de filière.
Technologie de matrice à tête transversale et contrôle de la concentricité
La matrice à traverse est l'endroit où le composé fondu rencontre le conducteur en mouvement et est façonné en un revêtement cylindrique précis. Sur une machine d'extrusion de fil à grande échelle, la conception de la matrice contrôle directement l'excentricité, la principale mesure de qualité du fil isolé. Une mauvaise concentricité gaspille du matériel, provoque des défaillances diélectriques et déclenche des retours clients.
Matrice de type à pression ou de type tube
Une matrice à pression (également appelée matrice de « remplissage ») crée une pression de fusion derrière la pointe afin que le composé adhère étroitement au conducteur sous pression positive. Il est utilisé pour la construction de fils, de fils de raccordement et pour la plupart des applications en PVC. Une filière de type tube crée un tube en polymère qui est tiré sur le conducteur sous tension, préféré pour les applications en PTFE, ETFE et certaines applications XLPE où la force de liaison est délibérément minimisée pour permettre le dénudage.
Matériau du corps de matrice et uniformité de la température
Les corps de traverse à grande échelle sont généralement usinés à partir d'acier à outils (H13 ou P20) avec un revêtement de chrome ou de nitrure de titane (TiN) sur les surfaces d'écoulement pour résister à l'abrasion des composés chargés. Une température uniforme à travers le corps de filière est essentielle : un différentiel de 5°C entre le haut et le bas d'un corps de filière de 150 mm peut produire une excentricité de 0,08 mm sur un fil de construction de 6 mm², ce qui est en dehors de la plupart des normes internationales. Les principaux fabricants intègrent désormais plusieurs résistances chauffantes et thermocouples indépendants dans le corps de la puce, avec un contrôle PID en boucle fermée sur chaque zone.
Systèmes de centrage automatique
Les lignes d'extrudeuses de fils et de câbles à haute production intègrent de plus en plus un contrôle automatique de la concentricité. Un moniteur d'épaisseur de paroi à ultrasons ou à rayons X positionné immédiatement après la matrice envoie des données d'épaisseur en temps réel à un système de réglage de matrice servocommandé qui déplace la position de la pointe avec une résolution de 0,001 mm. Les systèmes de centrage automatique de fournisseurs tels que Sikora AG et Zumbach Electronic peuvent réduire l'excentricité d'une base de référence à réglage manuel de 8 à 12 % à 2 à 4 %, ce qui, pour des volumes de 50 000 km/an, se traduit par des économies composées mesurables.
Têtes de co-extrusion multicouches
Pour les câbles moyenne et haute tension nécessitant un écran intérieur semi-conducteur, une isolation XLPE et un écran extérieur semi-conducteur en un seul passage, une traverse triple coextrusion est utilisée. Ces têtes disposent de trois canaux d'écoulement de matière fondue séparés qui convergent dans un seul corps de filière, déposant les trois couches simultanément. Cette approche, parfois appelée « durcissement à sec » ou « CCV » (vulcanisation continue caténaire) lorsqu'elle est combinée à un tube de durcissement à température élevée, élimine le risque de contamination intercouche et maintient les niveaux de propreté requis par la norme CEI 60840 pour les câbles évalués au-dessus de 30 kV.
Conception des lignes de refroidissement : pourquoi la longueur détermine la vitesse
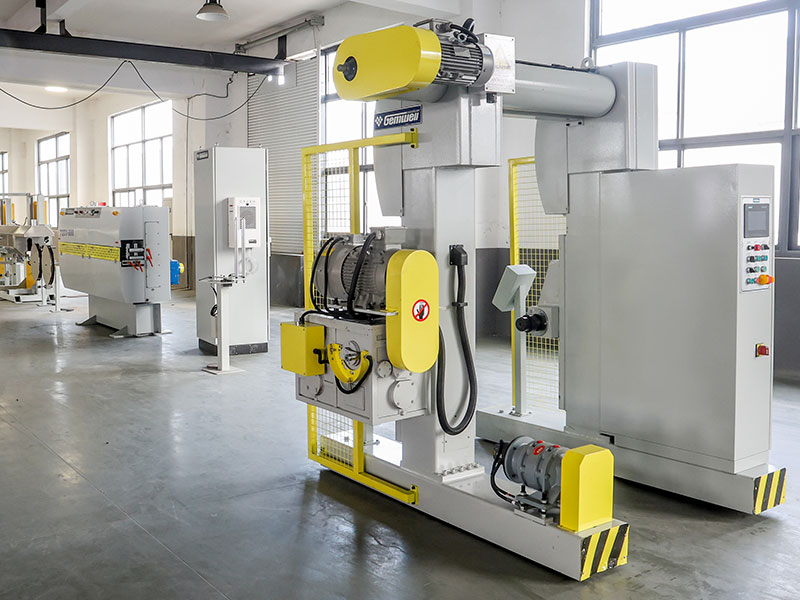
Après la filière, le fil isolé chaud doit être refroidi de la température de fusion (généralement 180 à 230 °C pour les composés PE, 170 à 200 °C pour le PVC) jusqu'à moins de 60 °C avant d'entrer en contact avec le cabestan ou la chenille, pour éviter toute déformation sous la tension de transport. La longueur de l'auge de refroidissement est donc le principal déterminant de la vitesse de ligne maximale pouvant être atteinte sur toute machine d'extrusion de fil à grande échelle.
Règle de dimensionnement des abreuvoirs
Une règle d'ingénierie simplifiée utilisée dans l'industrie du fil : la longueur de la goulotte de refroidissement (en mètres) divisée par la vitesse de la ligne (m/min) doit être suffisante pour réduire la température de la surface de l'isolation en dessous de 60°C. Pour un fil de construction en PVC de 2,5 mm² à 200 m/min, une goulotte de 30 mètres avec une entrée d'eau à 18-22°C est généralement requise. Pour un câble d'alimentation XLPE de 50 mm² à 40 m/min, une goulotte de 60 mètres avec des zones de température d'eau étagées est courante. Les lignes modernes destinées à la production à grande échelle installent des auges par sections de 6 à 10 mètres chacune, permettant un refroidissement par étapes et la possibilité de faire varier le nombre de sections actives par produit.
Refroidissement par pulvérisation ou par immersion
Les réservoirs d'immersion sont standard pour les câbles supérieurs à 4 mm². Les lignes de câbles de précision à grande vitesse pour isolation fine (AWG 28 et plus fines) utilisent souvent une première zone de testeur d'étincelles refroidi par air suivie d'une boîte de pulvérisation d'eau, car une immersion totale à des vitesses supérieures à 1 000 m/min crée des turbulences qui peuvent faire osciller le fil et toucher les parois de l'auge. Les boîtes de pulvérisation équipées de buses à flux laminaire contrôlent ce problème tout en permettant une évacuation adéquate de la chaleur.
Systèmes d'eau glacée
Les lignes d'extrudeuse de fils et de câbles à grande échelle pour les faisceaux automobiles fonctionnant à une vitesse de 600 à 800 m/min se connectent généralement à un système central d'eau réfrigérée fournissant de l'eau à une température de 8 à 12°C. La température d'entrée de l'eau affecte directement la longueur minimale de l'auge. Passer d'une eau du robinet à 22 °C à une eau réfrigérée à 10 °C peut réduire la longueur d'auge requise de 25 à 35 % pour le même produit et la même vitesse, ce qui représente une économie significative d'espace au sol pour les usines à grand volume.
Recirculation et qualité de l'eau
L'eau de refroidissement sur une ligne d'extrusion de fil accumule des résidus de composés, des agents de démoulage et une croissance microbienne. Les lignes modernes à grande échelle intègrent une recirculation en boucle fermée avec un refroidisseur central, une filtration jusqu'à 50 microns et une stérilisation UV. La conductivité de l'eau doit être contrôlée en dessous de 50 µS/cm pour les lignes de câbles haute tension afin d'éviter la corrosion galvanique sur les conducteurs en cuivre passant dans la goulotte. Les usines qui négligent la gestion de la qualité de l’eau constatent souvent que l’oxydation de la surface des conducteurs crée des problèmes d’adhésion à l’interface isolant-conducteur.
Systèmes d'entraînement, couple et efficacité énergétique
Le système d'entraînement d'une machine d'extrusion de fil à grande échelle (le moteur, la boîte de vitesses et le variateur de fréquence (VFD)) doit fournir un couple stable sur toute la plage de vitesse pour éviter les surtensions et les déplacements, qui se manifestent par une variation du diamètre du fil fini. Au cours de la dernière décennie, les entraînements vectoriels CA et les systèmes d'entraînement direct à aimant permanent (PM) ont considérablement remplacé les anciens entraînements à thyristors CC dans les nouvelles installations.
Boîte de vitesses hélicoïdale à entraînement vectoriel AC
La configuration la plus largement utilisée sur les lignes d’extrudeuses de fils et de câbles de taille moyenne à grande. Le moteur à courant alternatif (généralement de classe d'efficacité IE3 ou IE4) est couplé à un réducteur hélicoïdal ou à couple conique durci. La précision de la régulation de vitesse est généralement de ±0,05 % avec un bon entraînement vectoriel, suffisant pour la plupart des applications de fils de construction et de câbles d'alimentation. Les tailles de moteur vont de 75 kW pour une extrudeuse de 90 mm à 630 kW ou plus pour une machine de 150 mm traitant des composés chargés.
Entraînement direct PM
Les moteurs à aimants permanents avec une réduction à un étage ou sans boîte de vitesses du tout sont de plus en plus courants sur les extrudeuses de fil de précision à grande vitesse. Sans boîte de vitesses, les pertes mécaniques chutent à près de zéro et le système atteint une régulation de vitesse supérieure à ±0,01 %. Les entraînements PM réduisent également les niveaux de bruit de 82 à 86 dB(A) typiques d'une machine à engrenages à moins de 75 dB(A), une amélioration significative dans les environnements d'opérateur fonctionnant 24h/24 et 7j/7.
Consommation d'énergie spécifique
Une mesure d’achat clé est la consommation d’énergie spécifique (SEC) en kWh par kilogramme de production. Une extrudeuse de fils et de câbles de 120 mm bien configurée traitant du XLPE à haut débit devrait permettre d'obtenir 0,12 à 0,20 kWh/kg pour la section extrusion seule. Les machines plus anciennes équipées de variateurs CC et d'une mauvaise isolation du fût peuvent fonctionner entre 0,35 et 0,50 kWh/kg. Pour une production annuelle de 5 000 tonnes, la différence entre 0,15 et 0,40 kWh/kg s’élève à 1 250 MWh/an – aux tarifs d’électricité industrielle de 0,08 à 0,12 $/kWh, cela représente 100 000 à 150 000 $ de différence annuelle de coût énergétique.
Isolation du baril et chauffage de zone
Le chauffage du fût représente 20 à 40 % de la consommation totale d’énergie de l’extrudeuse pendant la production. Les bandes chauffantes en céramique avec une efficacité de 94 à 96 %, combinées à des manchons isolants en laine minérale installés sur les bandes, réduisent les pertes de chaleur rayonnée et l'énergie de chauffage de zone de 15 à 30 % par rapport aux bandes chauffantes en fonte d'aluminium non isolées. Plusieurs grands constructeurs de machines proposent désormais en standard un chauffage de fût isolé sur les machines de plus de 90 mm.
Gestion des fûts et des zones de température
Un contrôle précis de la température du fût n'est pas négociable dans une extrudeuse de fils et de câbles de qualité production. La plupart des machines à grande échelle divisent le baril en quatre à six zones de chauffage et de refroidissement indépendantes, chacune avec son propre chauffage à bande de résistance, son propre ventilateur de refroidissement (ou chemise d'eau) et son propre contrôleur de température PID. La capacité de régler et de maintenir indépendamment chaque zone à ± 1 °C du point de consigne constitue l'exigence de base.
- Zone 1 (alimentation) : généralement réglée entre 20 et 40 °C en dessous de la température de fusion pour éviter les pontages et garantir un transport en lit solide.
- Zone 2–3 (Transition) : rampe progressive vers la température de fusion, permettant une plastification contrôlée sans surchauffer la fusion
- Zone 4–5 (mesure) : réglée à la température de la filière ou légèrement en dessous pour une pression de fusion et un débit de sortie stables
- Zones d'adaptateur et de matrice : souvent contrôlées indépendamment ; l'uniformité de la zone de matrice sur tout le corps à ± 2 °C est essentielle pour la concentricité
- Fluide de refroidissement : refroidissement par air comprimé ou par chemise d'eau pour éviter la surchauffe à des vitesses de vis élevées
Le dépassement de température lors du démarrage est une source fréquente de dégradation des composés et de contamination des matrices. Les contrôleurs modernes de machines d'extrusion de fil à grande échelle utilisent des algorithmes PID à réglage automatique et un contrôle prédictif de modèle (MPC) pour un échauffement plus rapide du canon avec un dépassement minimal, amenant une machine de 120 mm à la température de production en 45 à 60 minutes avec un dépassement inférieur à 3 °C par rapport au dépassement de 20 à 30 °C courant sur les anciennes machines contrôlées par thyristors.
Systèmes de surveillance de la qualité en ligne
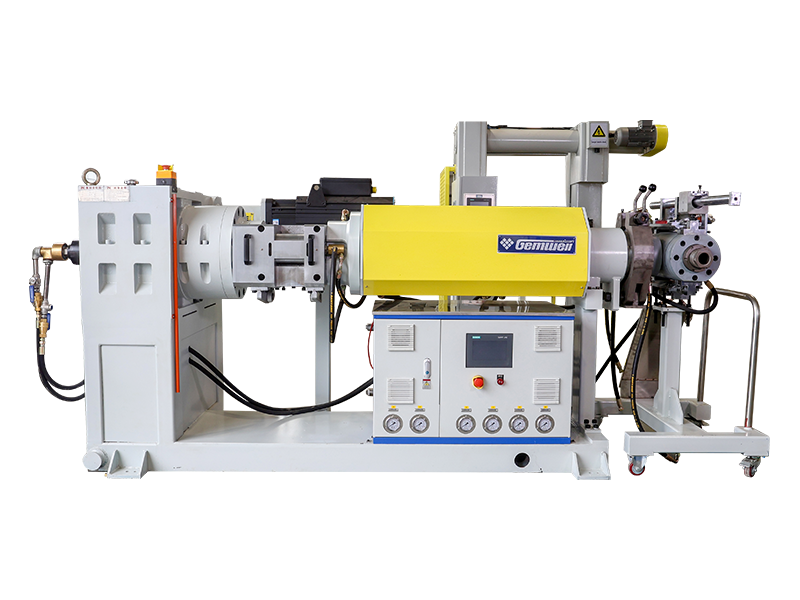
Les lignes modernes d'extrudeuses de fils et de câbles à grand volume intègrent plusieurs systèmes de mesure et de surveillance en ligne qui génèrent des données utilisées à la fois pour le contrôle immédiat des processus et la gestion statistique de la qualité à long terme. Il s’agit de l’un des domaines qui évoluent le plus rapidement dans l’industrie de l’extrusion de fil, motivé par les exigences de connectivité de l’Industrie 4.0 des équipementiers automobiles et des opérateurs de réseau de niveau 1.
Les micromètres laser à balayage à 2 000 Hz mesurent le diamètre extérieur et détectent la section ovale. Les unités de Zumbach, Sikora et Beta LaserMike maintiennent une résolution de ±0,001 mm. Les données alimentent la boucle de contrôle de la vitesse de transport pour une correction du diamètre en temps réel.
Les jauges à ultrasons (pour les câbles opaques) ou les systèmes à rayons X (pour tous les types de câbles) permettent de mesurer l'épaisseur de paroi à 360°. La série CENTERVIEW 8000 de Sikora fournit des données d'excentricité en temps réel avec une incertitude de mesure de ± 0,01 mm pour les câbles jusqu'à 60 mm de diamètre extérieur.
Les moniteurs de capacité continue détectent les vides et les inclusions d'isolation qui ne peuvent pas être vus par les jauges laser. Les testeurs d'étincelles haute tension appliquent 0,5 à 25 kV (en fonction de l'épaisseur de l'isolation) pour détecter les trous d'épingle. Les systèmes modernes permettent une détection à 100 % des trous d'épingle d'un diamètre supérieur à 50 µm à des vitesses allant jusqu'à 1 000 m/min.
Les transducteurs de pression de fusion à l’adaptateur et à l’entrée de la filière mesurent la stabilité du processus. Le débit de sortie est directement proportionnel à la pression de la filière à température constante ; une dérive de pression de plus de 5 % sur 30 minutes signale un problème de processus nécessitant une enquête. Les thermocouples de fusion fournissent la température réelle de fusion plutôt que la température de surface du cylindre.
Matériaux traités sur des machines d'extrusion de fil à grande échelle
Une machine d'extrusion de fil à grande échelle doit être configurée spécifiquement pour la famille de composés qu'elle utilisera. Différents polymères ont un comportement rhéologique, une stabilité thermique et des caractéristiques d'abrasion radicalement différents qui affectent la conception des vis, la métallurgie du canon, le matériau de la matrice et les exigences de refroidissement.
| Composé | Température de traitement (°C) | Caractéristique de la vis clé | Métallurgie des barils | Application principale |
|---|---|---|---|---|
| PVC (souple) | 160-185 | Faible cisaillement, faible compression (2,5:1) | Chromé ou nitruré | Fil de construction, fil automobile |
| XLPE (PE réticulable) | 120-135 (sortie du dé) | Vis barrière, faible cisaillement | Bimétallique (type Xaloy 306) | Isolation des câbles d'alimentation MT/HT |
| HDPE | 180-230 | Haute compression (3,5:1), barrière | Nitruré standard | Câble télécom, gainage basse tension |
| HFFR (ATH/MDH rempli) | 190-220 | Faible compression (2,2:1), L/D élevé | Volets bimétalliques durcis | Câble ferroviaire, maritime, tunnel |
| TPE/TPU | 170-210 | Section de mixage à usage général | Nitruré standard | Câble flexible pour automobile et robotique |
| Fluoropolymères (FEP, ETFE) | 300-380 | L/D court (16:1), résistant à la corrosion | Doublé Inconel ou Hastelloy | Fil d'instrumentation, aérospatiale |
Comment évaluer et sélectionner une machine d'extrusion de fil à grande échelle
La sélection d’une extrudeuse de fils et de câbles de production nécessite plus que la simple comparaison des taux de production indiqués. Le processus d'évaluation structuré suivant aide les ingénieurs en achats à éviter les erreurs d'achat les plus courantes.
Définissez d’abord la matrice de produits
Énumérez tous les calibres de fil, matériaux isolants et vitesses de ligne dont vous aurez besoin au cours des trois premières années. La gamme de produits la plus large (et non le produit le plus courant) définit les spécifications de la machine. Une ligne optimisée pour un câble de construction en PVC de 2,5 mm² à 300 m/min peut ne pas être du tout en mesure de faire passer un câble d'alimentation XLPE de 95 mm², et une ligne conçue pour un câble HT ne peut pas faire passer un fil de raccordement fin de manière économique. De nombreux acheteurs sous-spécifient en citant uniquement leur produit le plus volumineux.
Demander des données documentées sur les performances des vis
Demandez aux fournisseurs les courbes caractéristiques des vis : débit (kg/h) par rapport à la vitesse de la vis (RPM) à votre composé spécifique et à votre température de traitement. Les fabricants réputés d’extrudeuses de fils et de câbles disposeront de ces données provenant de tests d’acceptation en usine ou de dossiers d’essais publiés. Un débit de sortie revendiqué sans contexte de vitesse de vis et de température n'a aucun sens.
Inspecter les couples nominaux de la boîte de vitesses
La boîte de vitesses est souvent l'élément limitant sur les machines de grande taille. Demandez le couple nominal en Nm et le facteur de sécurité par rapport au couple de sortie maximal du moteur. Un réducteur évalué pour un couple maximal de moteur de 1,0 × sans marge de sécurité tombera en panne prématurément lors du traitement de composés chargés à haute viscosité. La pratique industrielle est un facteur de sécurité de 1,5 × ou plus pour le couple nominal de la boîte de vitesses par rapport au pic du moteur.
Auditer l’architecture du système de contrôle
Déterminez si le système API et IHM de la ligne est construit sur une architecture ouverte (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) ou sur une plate-forme propriétaire. Les systèmes de contrôle propriétaires créent une dépendance à long terme vis-à-vis du fabricant d'équipement d'origine pour les mises à jour logicielles, les pièces de rechange et les modifications. L'architecture ouverte permet à votre équipe d'ingénierie de modifier les recettes et d'ajouter des capteurs de manière indépendante.
Effectuer un test d'acceptation en usine (FAT)
Insistez pour un test d'acceptation en usine avec votre composé et votre conducteur. Faites fonctionner la machine pendant au moins quatre heures à la vitesse nominale et mesurez la variation du diamètre (CV%), l'excentricité et la stabilité de la pression de fusion. Demandez que toutes les données FAT soient incluses dans la documentation de livraison. Les fournisseurs qui résistent aux conditions FAT sur les commandes de machines d’extrusion de fil à grande échelle constituent un signal de risque important.
Intégration de l'automatisation et de l'industrie 4.0
L’industrie du fil et du câble est soumise à une pression constante pour réduire la dépendance des opérateurs et accroître la traçabilité des données. Les machines modernes d'extrusion de fil à grande échelle sont de plus en plus livrées sous forme de lignes entièrement automatisées capables de gérer les recettes, les diagnostics à distance et les rapports de production sans intervention manuelle entre les changements.
Gestion des recettes et temps de changement
Une extrudeuse de fils et de câbles à grande échelle bien configurée avec gestion numérique des recettes peut exécuter un changement de produit (passage d'un calibre de fil et d'un composé à un autre) en moins de 20 minutes lorsque tous les paramètres (vitesse de vis, températures du cylindre, vitesse de transport, tension d'enroulement) sont stockés et chargés dans un seul fichier de recette. Sans gestion des recettes, les changements nécessitant un ajustement manuel de 30 à 50 paramètres peuvent prendre 90 à 120 minutes, ce qui représente une perte de capacité de 12 à 20 % sur une ligne très fréquentée en trois équipes effectuant 15 changements de produits par semaine.
Connectivité OPC-UA et intégration MES
Le protocole OPC Unified Architecture (OPC-UA) est la norme actuelle pour connecter les données des lignes d'extrusion aux systèmes d'exécution de fabrication (MES), aux systèmes ERP et aux plateformes d'analyse cloud au niveau de l'usine. Une machine d'extrusion de fil à grande échelle équipée d'OPC-UA peut diffuser en temps réel les résultats des tests de vitesse de vis, de débit, de température de fusion, de diamètre et d'étincelle vers une base de données centrale, permettant ainsi des analyses de processus étape par équipe et des déclencheurs de maintenance prédictive. Les fournisseurs de câbles automobiles desservant des clients de niveau 1 en Europe sont de plus en plus tenus par les exigences de qualité des clients d'avoir une traçabilité OPC-UA à 100 % jusqu'au mètre de sortie.
Maintenance prédictive des composants à forte usure
L’usure des vis et du canon constitue le principal coût de maintenance sur une machine d’extrusion de fil à grande échelle. Les capteurs de vibrations sur la boîte de vitesses, les tendances du courant du moteur et les algorithmes de dérive de la pression de fusion peuvent fournir 200 à 400 heures d'avertissement avant que l'usure des vis n'atteigne le point d'instabilité de sortie. Plusieurs constructeurs OEM d'extrudeuses à fil proposent désormais des abonnements de surveillance à distance grâce auxquels leur équipe d'ingénieurs examine chaque semaine les données de la machine et signale les anomalies avant qu'elles ne se transforment en arrêts de production.
Cas documenté : Un fabricant de fils de taille moyenne en Asie du Sud-Est a signalé une réduction de 34 % des temps d'arrêt imprévus après la mise en œuvre de la connectivité OPC-UA et d'un abonnement de surveillance à distance sur une flotte de trois lignes d'extrudeuses à grande échelle. La période de récupération a été estimée à moins de 8 mois sur la base des seuls coûts d'arrêt évités.
Calendriers de maintenance et planification des pièces d'usure
Une machine d'extrusion de fil à grande échelle fonctionnant en trois équipes, six ou sept jours par semaine accumulera 7 000 à 8 000 heures de fonctionnement par an. La maintenance préventive structurée est le facteur le plus important pour maintenir le taux de production et la qualité du produit qui justifient l'investissement en capital.
Tâches quotidiennes et hebdomadaires
- Vérifier et enregistrer les températures de la zone du baril et les comparer aux points de consigne
- Enregistrer la pression de fusion au niveau de l'adaptateur et de la matrice ; tendance à la dérive
- Inspecter la clarté et la conductivité de l’eau du bac de refroidissement
- Nettoyer l'électrode de test d'étincelle et vérifier l'écartement des électrodes
- Lubrifier les roulements de chenille/cabestan selon le calendrier OEM
- Vérifier le niveau et la température de l'huile de boîte de vitesses
Tâches mensuelles
- Tirer la vis pour une inspection visuelle si vous traitez des composés chargés abrasifs
- Étalonner les contrôleurs de température par rapport à un thermocouple de référence certifié
- Testez tous les verrouillages de sécurité (arrêt d’urgence, protection contre les surcharges)
- Rincer et remplacer les filtres à eau de refroidissement
Tâches annuelles et durée de vie des pièces d'usure
- Mesurer le jeu de la vis par rapport à l'alésage du canon ; remplacer lorsque le jeu dépasse 0,2 à 0,3 % du diamètre du canon
- Vidange et remplissage complets de l'huile de la boîte de vitesses avec la qualité spécifiée par le fabricant d'équipement d'origine.
- Remplacez les bandes chauffantes du baril (durée de vie typique : 18 000 à 25 000 heures)
- Remplacez tous les capteurs de thermocouple (la dérive devient significative après 2 à 3 ans)
- Inspecter l'état des butées (la panne est généralement la réparation la plus coûteuse sur une machine à grande échelle)
La durée de vie des vis et des barillets sur une machine d'extrusion de fil à grande échelle utilisant des composés PE non chargés peut dépasser 30 000 à 40 000 heures. La même machine utilisant des composés HFFR remplis à 60 % d'ATH peut nécessiter le remplacement des vis après 4 000 à 6 000 heures si le canon bimétallique et les vis à ailettes durcies ne sont pas spécifiés. La différence de coût entre une vis standard (~ 8 000 $ pour 120 mm) et une vis entièrement bimétallique résistante à l'usure (~ 22 000 $) est généralement récupérée en moins d'un an grâce à une fréquence de remplacement réduite lors de l'utilisation de composés chargés d'abrasifs.
Principaux fabricants et paysage mondial de l’approvisionnement
Le marché mondial des machines d’extrusion de fil à grande échelle est approvisionné par un mélange de fabricants européens, nord-américains et asiatiques. Comprendre le paysage des fournisseurs aide les équipes d'approvisionnement à évaluer les prix, le niveau technologique et la capacité après-vente.
Références de prix pour les extrudeuses de fils et de câbles à grande échelle (diamètre de vis 90 à 120 mm, ligne complète comprenant le refroidissement, l'enroulement et les commandes) : les lignes construites en Chine commencent entre 180 000 $ et 450 000 USD pour une ligne complète de fils de construction. Les lignes équivalentes construites en Europe coûtent généralement entre 600 000 et 1 500 000 USD. Pour les lignes CCV ou triple coextrusion de câbles HT, les forfaits européens commencent à 3 000 000 $ US et peuvent atteindre 25 000 000 $ pour des systèmes complets d'extrusion de câbles sous-marins HT clé en main.
Extrusion de câbles XLPE et haute tension : exigences spécialisées
L'extrusion de câbles isolés XLPE moyenne et haute tension représente le segment le plus techniquement exigeant du marché des machines d'extrusion de fil à grande échelle. Les exigences diffèrent tellement de celles de l'extrusion de fils de construction qu'une usine ayant l'intention de produire des câbles d'une puissance nominale supérieure à 12 kV doit la traiter comme une catégorie technologique entièrement distincte.
Exigences de propreté
Le composé XLPE pour les câbles évalués à 30 kV et plus doit être traité dans un environnement de salle blanche. Selon la norme CEI 60840, l'isolation des câbles supérieurs à 30 kV ne doit contenir aucune particule de contamination supérieure à 0,125 mm dans la section transversale. Cela nécessite que l'ensemble de la ligne d'extrusion, du silo composé à la filière, soit enfermé dans une salle blanche de classe 10 000 (ISO 7), avec une alimentation en air filtré, une pression positive maintenue à tout moment et que tout le personnel porte des vêtements non pelucheux. La manipulation des composés utilise des systèmes de transfert fermés pour empêcher la contamination par la poussière ambiante. Ces exigences augmentent considérablement les exigences en matière de génie civil et mécaniques pour l'installation de la ligne par rapport à la production de fils de construction.
Systèmes de vulcanisation continue (CV)
Le XLPE nécessite une réticulation après extrusion, réalisée en exposant le câble isolé à une température et une pression élevées dans un tube de durcissement sous pression d'azote (CCV : vulcanisation continue caténaire, ou VCV : vulcanisation continue verticale). Les tubes CCV pour câbles HT mesurent généralement 80 à 200 mètres de long, maintenus à une température de 300 à 400 °C et à une pression d'azote de 10 à 20 bars. L'affaissement caténaire du câble à travers ce tube doit être contrôlé avec précision pour éviter une déformation ovale de l'isolant souple non durci. Une ligne VCV utilise un tube vertical (jusqu'à 300 mètres de haut, nécessitant une tour dédiée) qui élimine entièrement l'affaissement de la caténaire, ce qui en fait la technologie privilégiée pour les câbles de 132 kV et plus. Les lignes VCV pour câbles THT peuvent coûter entre 15 et 30 millions d'euros pour l'installation complète.
Dégazage après réticulation
L'isolation XLPE réticulée contient des sous-produits du processus de décomposition du peroxyde (méthane, acétophénone et alcool cumylique pour les systèmes réticulés DCP). Ces sous-produits doivent être diffusés hors de l'isolant dans des chambres de dégazage chauffées (généralement entre 70 et 80 °C pendant 5 à 30 jours selon le diamètre du câble) avant que les accessoires du câble (joints, terminaisons) puissent être appliqués. Le fait de ne pas dégazer correctement l’isolation XLPE entraîne une accumulation de charges d’espace pouvant provoquer une défaillance diélectrique prématurée. Le dégazage constitue souvent le goulot d'étranglement du taux de production pour les fabricants de câbles HT : la construction d'une capacité de chambre suffisante pour correspondre à la production d'extrusion nécessite un investissement important dans un entrepôt à température contrôlée.
Les tendances du marché stimulent l’investissement dans les machines d’extrusion de fil à grande échelle
Comprendre les macro-moteurs de la demande aide les planificateurs d'usine à dimensionner et à planifier correctement les investissements dans de nouvelles lignes.
Modernisation du réseau et énergies renouvelables
La transition énergétique mondiale génère une demande sans précédent de câbles haute et très haute tension. L’Agence internationale de l’énergie (AIE) a estimé dans son rapport 2023 sur les réseaux électriques et les transitions énergétiques sécurisées que pour atteindre zéro émission nette d’ici 2050, il faudra 80 millions de km de nouveau câble réseau d’ici 2040, soit environ deux fois la longueur de tous les câbles installés à ce jour. Cela crée des investissements dans de nouvelles lignes de câbles HT et THT chez les producteurs d'Europe, d'Amérique du Nord et d'Asie.
Expansion des véhicules électriques
La production de véhicules électriques stimule la demande de fils automobiles à paroi mince et à haute température, capables de gérer des densités de courant plus élevées dans des faisceaux plus légers. Les composés de fils tels que l'ETFE réticulé et les fils isolés en silicone résistant à 175°C et plus connaissent une croissance à deux chiffres. Les lignes d'extrudeuses de fils automobiles optimisées pour ces composés spéciaux constituent un investissement prioritaire pour les fabricants de faisceaux au Mexique, au Maroc et en Europe de l'Est qui fournissent les équipementiers européens et américains.
Infrastructure fibre optique
Les programmes mondiaux de développement de la fibre optique jusqu'aux locaux (FTTP) aux États-Unis (programme BEAD : 42,45 milliards de dollars), dans l'UE (objectif du Gigabit Infrastructure Act : 1 Gbit/s pour tous les foyers de l'UE d'ici 2030) et sur les marchés en développement entraînent des ajouts de capacité d'extrusion de gaines de câbles et de tubes tampons. Ces lignes utilisent une extrudeuse de fils et de câbles adaptée aux applications de tampons et de gaines de fibres optiques, exécutant généralement des composés HDPE ou LSZH à une vitesse de 200 à 600 m/min.
Relocalisation et localisation de la chaîne d'approvisionnement
Les perturbations de la chaîne d’approvisionnement après 2020 et les préoccupations géopolitiques ont incité les fabricants de fils et de câbles en Amérique du Nord et en Europe à investir dans des capacités de production nationales auparavant délocalisées. Cette tendance crée une vague de nouvelles installations de machines d’extrusion de fil à grande échelle sur des marchés qui n’avaient pas connu d’investissement dans de nouvelles usines de fil depuis deux décennies.
 En rapport Produits











