 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zone de haute technologie, Dongtai, Jiangsu, Chine | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Qu'est-ce qu'une machine d'extrusion dans la production de fils et de câbles
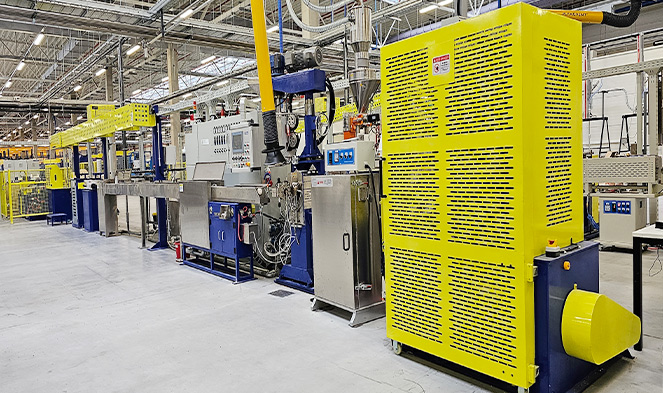
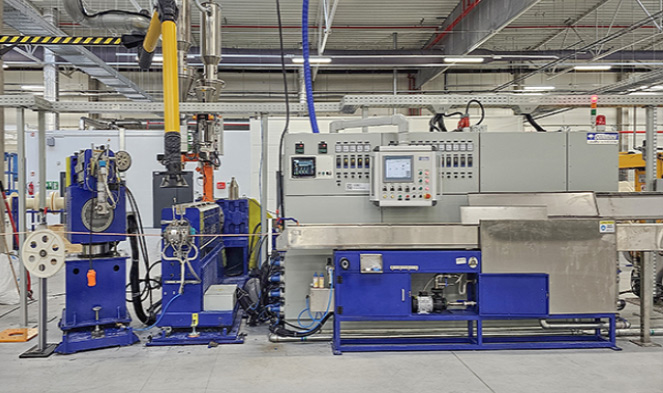
Une machine d'extrusion - plus précisément une extrudeuse de fils et câbles — est l'élément central de l'équipement utilisé pour appliquer une couche continue de matériau isolant ou de gainage sur un conducteur métallique. En termes pratiques, cela signifie faire fondre un composé thermoplastique tel que le PVC, le XLPE ou le LSZH dans un baril chauffé, puis forcer le matériau fondu à travers une filière à tête transversale qui l'enroule uniformément autour d'un fil de cuivre ou d'aluminium en mouvement. Le résultat est un conducteur isolé produit en un seul passage ininterrompu à des vitesses pouvant dépasser 1 200 mètres par minute sur des lignes de câbles de données de calibre fin.
La machine d'extrusion est l'épine dorsale de chaque usine de fils et de câbles dans le monde. Sans cela, les conducteurs en cuivre brut ou en aluminium ne peuvent pas être isolés et aucun câble fini (qu'il s'agisse d'un cordon d'alimentation, d'un câble Ethernet Cat 6A ou d'une ligne haute tension sous-marine) ne peut être fabriqué. Chaque extrudeuse de fils et de câbles accomplit la même tâche fondamentale : convertir des granulés ou de la poudre de plastique solide en un flux fondu contrôlé avec précision, puis déposer ce flux sur un conducteur avec une épaisseur de paroi, une concentricité et une qualité de surface constantes.
La distinction essentielle entre une extrudeuse de fils et de câbles et une machine d'extrusion de plastique générique est l'assemblage de la filière à traverse. Alors qu'une extrudeuse de profil standard pousse le matériau directement à travers une matrice fixe, une extrudeuse de fils et de câbles redirige la matière fondue à 90 degrés (ou en ligne dans certaines configurations) pour entourer un conducteur en mouvement. Cette conception de traverse est ce qui rend possible l’isolation des fils à des vitesses de production – et ce qui rend l’ingénierie d’une extrudeuse de fils et de câbles à la fois plus complexe et plus spécialisée que toute autre catégorie de machine pour le plastique.
Comment un Extrudeuse de fils et câbles Travaux : le processus complet
Comprendre le fonctionnement d'une machine d'extrusion du début à la fin est essentiel pour quiconque évalue, achète ou entretient une ligne d'extrusion de fils et de câbles. Le processus est continu – contrairement au moulage par injection, une extrudeuse fonctionnant correctement ne s’arrête jamais en cours de production – et chaque sous-système alimente directement le suivant.
Gain et alimentation du conducteur
Le conducteur en cuivre ou en aluminium nu se déroule d'une bobine sur l'unité de dévidage, passe dans un redresseur pour retirer l'ensemble de bobines et éventuellement dans un préchauffeur qui réchauffe la surface du conducteur à 60-120°C. Le préchauffage améliore l'adhérence entre l'isolant et le conducteur, ce qui est particulièrement important pour les câbles d'alimentation XLPE où le composé doit adhérer à la surface métallique.
Alimentation et plastification en fût
Les pellets ou la poudre tombent de la trémie dans la gorge d'alimentation à l'arrière du cylindre de l'extrudeuse. La vis rotative transporte le matériau vers l'avant à travers des zones de cylindre de plus en plus chaudes — pour le PVC standard, celles-ci vont de 150 °C au niveau de la zone d'alimentation à 180 °C près de la filière. La géométrie de la vis détermine dans quelle mesure le composé est fondu et homogénéisé. Pour le PVC, une vis avec un rapport L/D de 20:1 à 25:1 et un taux de compression proche de 3:1 est standard. Le XLPE pour câble moyenne tension nécessite une vis L/D 30:1 plus longue pour éviter une réticulation prématurée dans le fût.
Matrice de traverse - Application d'une isolation au conducteur
Le composé fondu sort du canon et entre dans la traverse, où il est redirigé autour du conducteur entrant. Une torpille ou un déflecteur à l'intérieur de la traverse divise le flux de matière fondue et le fait converger uniformément autour du fil. Deux approches d'outillage existent : outillage sous pression , où la matière fondue entre en contact avec le conducteur à l'intérieur de la matrice sous pression (utilisé pour les applications d'isolation nécessitant une adhésion, telles que les câbles d'alimentation XLPE), et outillage pour tubes , où la matière fondue sort sous la forme d'un tube qui descend sur le conducteur après la filière (courant pour les gaines amples des câbles multiconducteurs).
Refroidissement, mesure et récupération
Le conducteur fraîchement isolé entre dans une auge de refroidissement par eau. Un conducteur en PVC à paroi de 1 mm fonctionnant à 200 m/min nécessite généralement 20 à 30 mètres de refroidissement actif pour se solidifier complètement sans dérive dimensionnelle. Les jauges de diamètre laser, les testeurs d'étincelles (1 kV à 15 kV selon la classe d'isolation) et les moniteurs de capacité fonctionnent en continu en ligne. Une unité de tirage à cabestan contrôle la vitesse de la ligne avec une précision de vitesse de ±0,1 % avant que le câble fini ne soit enroulé sur une bobine réceptrice.
 En rapport Produits











